

一、引言
发酵工业过程中,杂菌污染(以下简称“染菌”)是影响生产效率与产品质量的关键风险因素。一旦发酵系统被外来微生物侵入,轻则导致产物表达水平下降、代谢路径偏移,重则引发整批发酵失败,造成显著的经济损失。因此,建立高效的染菌点快速排查体系以及系统性的预防机制,是发酵工程管理中的核心技术环节。
本文旨在从工程实践与微生物控制角度,系统阐述发酵车间染菌点的快速定位方法,并提出贯穿设计、操作与维护全过程的预防染菌参考策略。
二、染菌点的快速排查方法
当发酵罐出现溶氧异常升高、pH值剧烈波动、尾气中二氧化碳含量异常下降或镜检发现杂菌时,需立即启动染菌点排查程序。排查过程应遵循“分区隔离、分段取样、逐级排除”的原则。
2.1 基于时间轴的染菌特征初步判断
染菌发生的时间节点为初步定位提供关键线索:
- 发酵早期(接种后12小时内)染菌:通常指向种子系统污染、接种操作不当、种子罐灭菌不彻底或培养基灭菌死角。
- 发酵中期染菌:多见于补料系统污染、中途添加物料时引入、泡沫顶罐导致封口渗漏或搅拌轴密封失效。
- 发酵后期染菌:多为设备微小渗漏、取样操作污染或长期运行中空气过滤系统穿透。
2.2 基于微生物形态学的初步溯源
取染菌发酵液进行革兰氏染色与显微镜观察,记录杂菌的形态、排列方式及芽孢特征。
- 若为长杆状革兰氏阳性芽孢杆菌,高度怀疑与耐热芽孢残留有关,应排查灭菌程序、设备死角及原料带菌。
- 若为小球状革兰氏阴性菌,常见于水源污染或冷却系统渗漏,应重点检查冷却盘管、夹套及自来水补加系统。
- 若为丝状真菌,提示空气过滤系统失效或车间环境中高浓度真菌孢子侵入。
2.3 分段取样与无菌检测法
对可疑染菌罐进行系统取样,采用液体培养基发酵管法或平板划线法进行验证:
- 通气系统分段检测:依次对总空气过滤器、预过滤器、精过滤器出口及罐内空气分布管末端进行无菌检测。可采用无菌棉签擦拭空气分布管内壁后接种至硫乙醇酸盐流体培养基。
- 补料系统检测:分别取补料罐内残液、补料管路起始端与近罐端样品,同步检测。
- 罐体接口部位检测:对搅拌轴封、视镜垫片、取样阀、接种口、消泡剂接口等部位,采用表面接触皿或无菌棉签采样。
2.4 压力衰减与气泡逸出法
对于罐体焊缝、盘管及阀门内部泄漏,可采用压力保持试验:
- 关闭所有进出管口,向罐内通入0.15 MPa~0.2 MPa压缩空气,关闭进气阀后观察压力变化。若30分钟内压降超过5%,提示存在泄漏点。
- 向罐内充水至完全浸没可疑部位,从罐底通入压缩空气,观察泄漏点产生气泡的位置。该方法特别适用于冷却盘管穿孔、罐底焊缝微裂的排查。
2.5 置换培养法
将疑似污染但尚未放罐的发酵液无菌转移至多个小型无菌容器中,分别更换不同来源的空气、补料及搅拌条件,观察染菌重现性,从而隔离主要污染路径。
三、发酵车间预防染菌的参考策略
预防染菌应构建从厂房设计、设备选型、灭菌工艺到操作规范的全链条控制体系。
3.1 车间布局与空气净化系统
- 发酵车间应划分清洁区(种子制备、接种操作)与非清洁区(原料处理、发酵罐区),两者之间设置缓冲间与正压梯度。清洁区空气应经高效过滤器(HEPA)处理,换气次数不低于15次/小时。
- 空气压缩系统应采用无油润滑压缩机,配置冷干机、多级精密过滤器及活性炭除油装置。精过滤器的过滤效率应达到对0.01 μm颗粒物截留率99.9995%以上,并定期进行完整性测试(如气泡点测试或扩散流测试)。
3.2 设备设计与灭菌工艺优化
- 消除死角:所有与发酵液接触的管道应采用长半径弯头,避免盲端和死角。取样阀、压力表接口应采用与罐体齐平焊接的隔膜式或卫生型接口,禁止使用螺纹连接。排气管路内径应保证畅通且无U形存液段。
- 密封选型:搅拌轴封推荐使用双端面机械密封,并配套无菌蒸汽屏障。视镜、人孔垫片应采用耐高温硅橡胶材质,定期更换。
- 灭菌验证:实罐灭菌(或空罐灭菌)时,应在罐内最冷点(如排气管根部、温度计套管远端)放置热电偶,确认灭菌温度达到121℃并维持规定时间。对于大型发酵罐,需进行蒸汽分布均匀性验证。
3.3 补料与移种系统的无菌保障
- 所有补料应采用单独灭菌或连续灭菌方式。糖类、氮源等热敏性物料建议采用低温连续灭菌(115℃,30分钟)或膜除菌过滤。
- 移种管道应采用双阀加蒸汽环形密封结构。移种前对管道通入121℃饱和蒸汽灭菌30分钟,移种后再次灭菌并保压。移种操作应保持种子罐压力高于发酵罐0.05 MPa。
3.4 操作规范与人员培训
- 制定并严格执行《发酵岗位无菌操作标准操作规程》。接种操作必须在火焰保护层或局部百级层流罩下进行,操作人员应穿戴无菌手套、口罩及隔离衣。
- 取样操作应遵循“先排残、再蒸汽灭菌取样口、后取样”的流程。取样阀使用前后需通入蒸汽灭菌15秒以上。
- 建立染菌记录档案,详细记录染菌时间、罐号、菌型、排查过程及纠正措施,定期组织技术复盘。
3.5 日常监测与预警体系
- 定期对发酵罐进行无菌检查:在灭菌后、接种前、发酵中期分别取样培养,建立基线数据。
- 设置空气过滤器压差上下限报警、发酵罐压力异常报警及尾气CO₂在线监测。当CO₂浓度出现非预期下降时,系统自动提示排查染菌风险。
- 每月对车间环境(空气沉降菌、表面接触菌)进行监测,确保清洁区空气沉降菌≤1 CFU/皿·30分钟。
发酵车间染菌问题的本质是微生物控制屏障的失效。快速排查需要建立在对染菌特征的系统分析之上,结合压力测试、分段取样与微生物学鉴定等手段缩小溯源范围。而根本性预防则依赖于设备设计的无菌化、灭菌工艺的可靠性以及操作执行的标准化。发酵工程管理者应当将染菌预防纳入常态化质量体系,通过持续监测与定期审计,实现从被动应对到主动防控的转变。
只有将技术控制与过程管理深度融合,方能构建稳定、高效的发酵生产环境,最大限度降低染菌风险,保障发酵工艺的经济性与安全性。
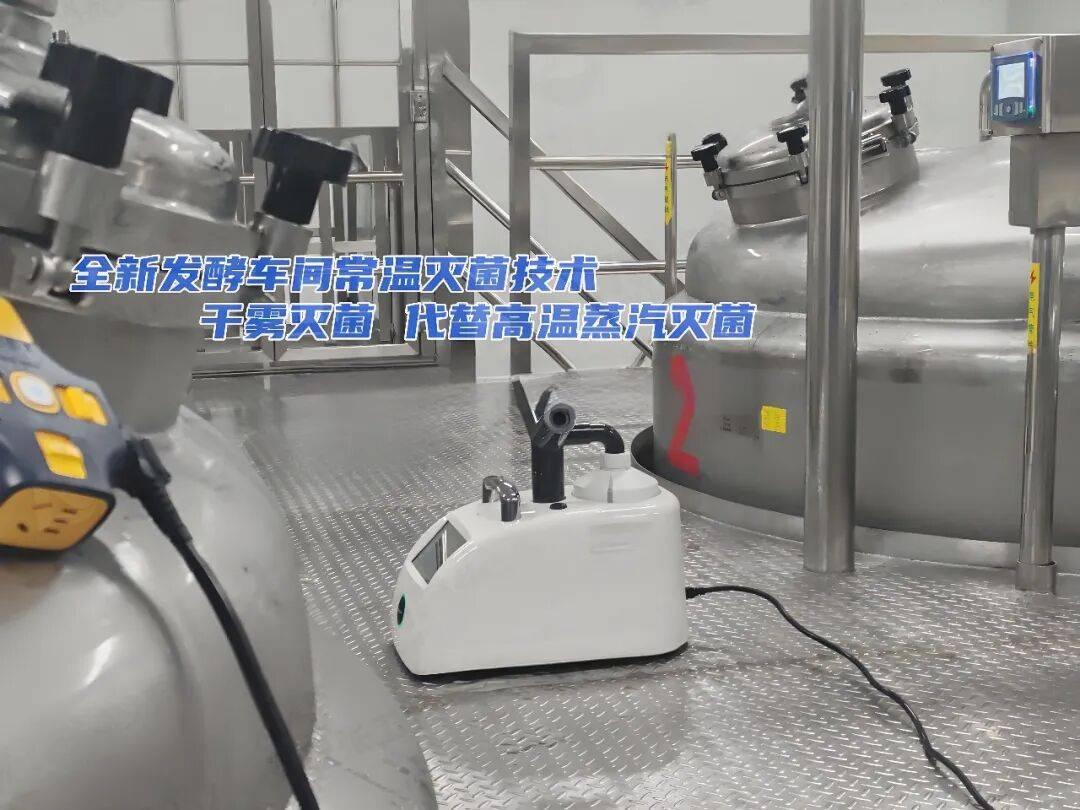 发酵车间消毒
润联生命的噬菌体杂菌污染解决方案为发酵企业提供了可靠的保障,帮助企业有效应对噬菌体杂菌污染这一难题,提升生产效率和产品质量,在激烈的市场竞争中立于不败之地。













