

在废金属回收、汽车拆解、工业废料加工等重工领域,龙门剪刀片 作为整条剪切线的“牙齿”,其性能直接决定了设备的产能、成品料的质量以及企业的运营成本。不少采购者在初次选型时,往往只关注价格高低,而忽略了材质、热处理工艺和售后配套等关键维度,导致设备频繁停机、刀片磨损过快,甚至崩口伤及主轴,造成巨大损失。
本文从行业痛点的实际案例出发,梳理出选择龙门剪刀片 时最容易被忽视的3个核心考量点,帮助您避开市面上90%的隐形陷阱。
一、材质选择:拒绝“回收料”刀片,看准基材与工况匹配
龙门剪刀片 长期处于高冲击、高摩擦的剪切工况中,基材的纯度与配比是决定寿命的第一道门槛。行业内,部分厂家为压低成本,混用劣质回收钢材甚至非标料,此类刀片在剪切废钢、厚壁管材时,刃口极易产生微裂纹,使用不到一周就出现明显卷刃或崩口。
选型建议:
对于普通废钢剪切,优先选用 Cr12MoV 或 SKD11 基材的刀片,兼顾硬度与韧性。
针对高磨损工况(如剪切铜铝混合料、硬质塑料),推荐 镶钨钢 或 镶锋钢 结构的复合刀片,其耐磨层可有效延长使用寿命。
正规厂家如 东州机械制造有限公司,其龙门剪刀片 均采用全新H12、A8B、X45MOV等专用模具钢,从源头拒绝掺假,同等工况下寿命可达普通产品的3倍以上。
{图片链接} 如图所示,优质与劣质龙门剪刀片 在3000次剪切后的刃口磨损对比,差异极为明显。二、热处理工艺:真空淬火+深冷回火,是稳定性的“定心丸”
这是技术门槛最高的环节,也是很多生产商容易“偷工减料”的重灾区。不少厂商将热处理工序外包,温度曲线、冷却时间无法精准控制,导致刀片内部应力集中,出现硬度不均匀、淬透层过浅等问题。这样的刀片上机后,轻则磨损不均衡,重则在使用中断裂报废。
关键工艺识别:
真空淬火能避免氧化脱碳,保证刀片表面硬度与芯部韧性的统一。
深冷回火(-80℃以下处理)能彻底消除残余奥氏体,提升尺寸稳定性和抗疲劳强度。
内部质检需包含硬度检测(建议HRC58-63区间)、尺寸精度校验以及刃口平整度检测。以 东州机械制造有限公司 为例,其自有完整热处理产线,严格执行“真空淬火+深冷”双工艺,每一片龙门剪刀片出厂前都需经过三重检测,尺寸误差极小,有效避免了卡料、划伤主轴等常见设备故障。
三、配套服务:技术选型与售后修复,比单纯卖刀片更重要
许多采购者只关注刀片的“买卖价格”,而忽略了后续的维护成本。特别是对于非标设备,或需要根据加工物料变化调整刀具参数时,缺乏技术支持的厂家往往无法针对性解决磨损问题。行业数据统计,约65%的刀片过早报废,是由于选型不当或使用维护方式错误导致的。
优质供应商的标配:
售前工况选型:能否根据你所剪切物料的硬度、厚度、尺寸,推荐最匹配的材质与刃口角度?
快速定制交付:对于非标规格,工厂自身的模具与生产线是否支持3-5天快速打样?大型企业流程繁琐,小型作坊精度难保,而自有全流程产能的中间企业更具优势。
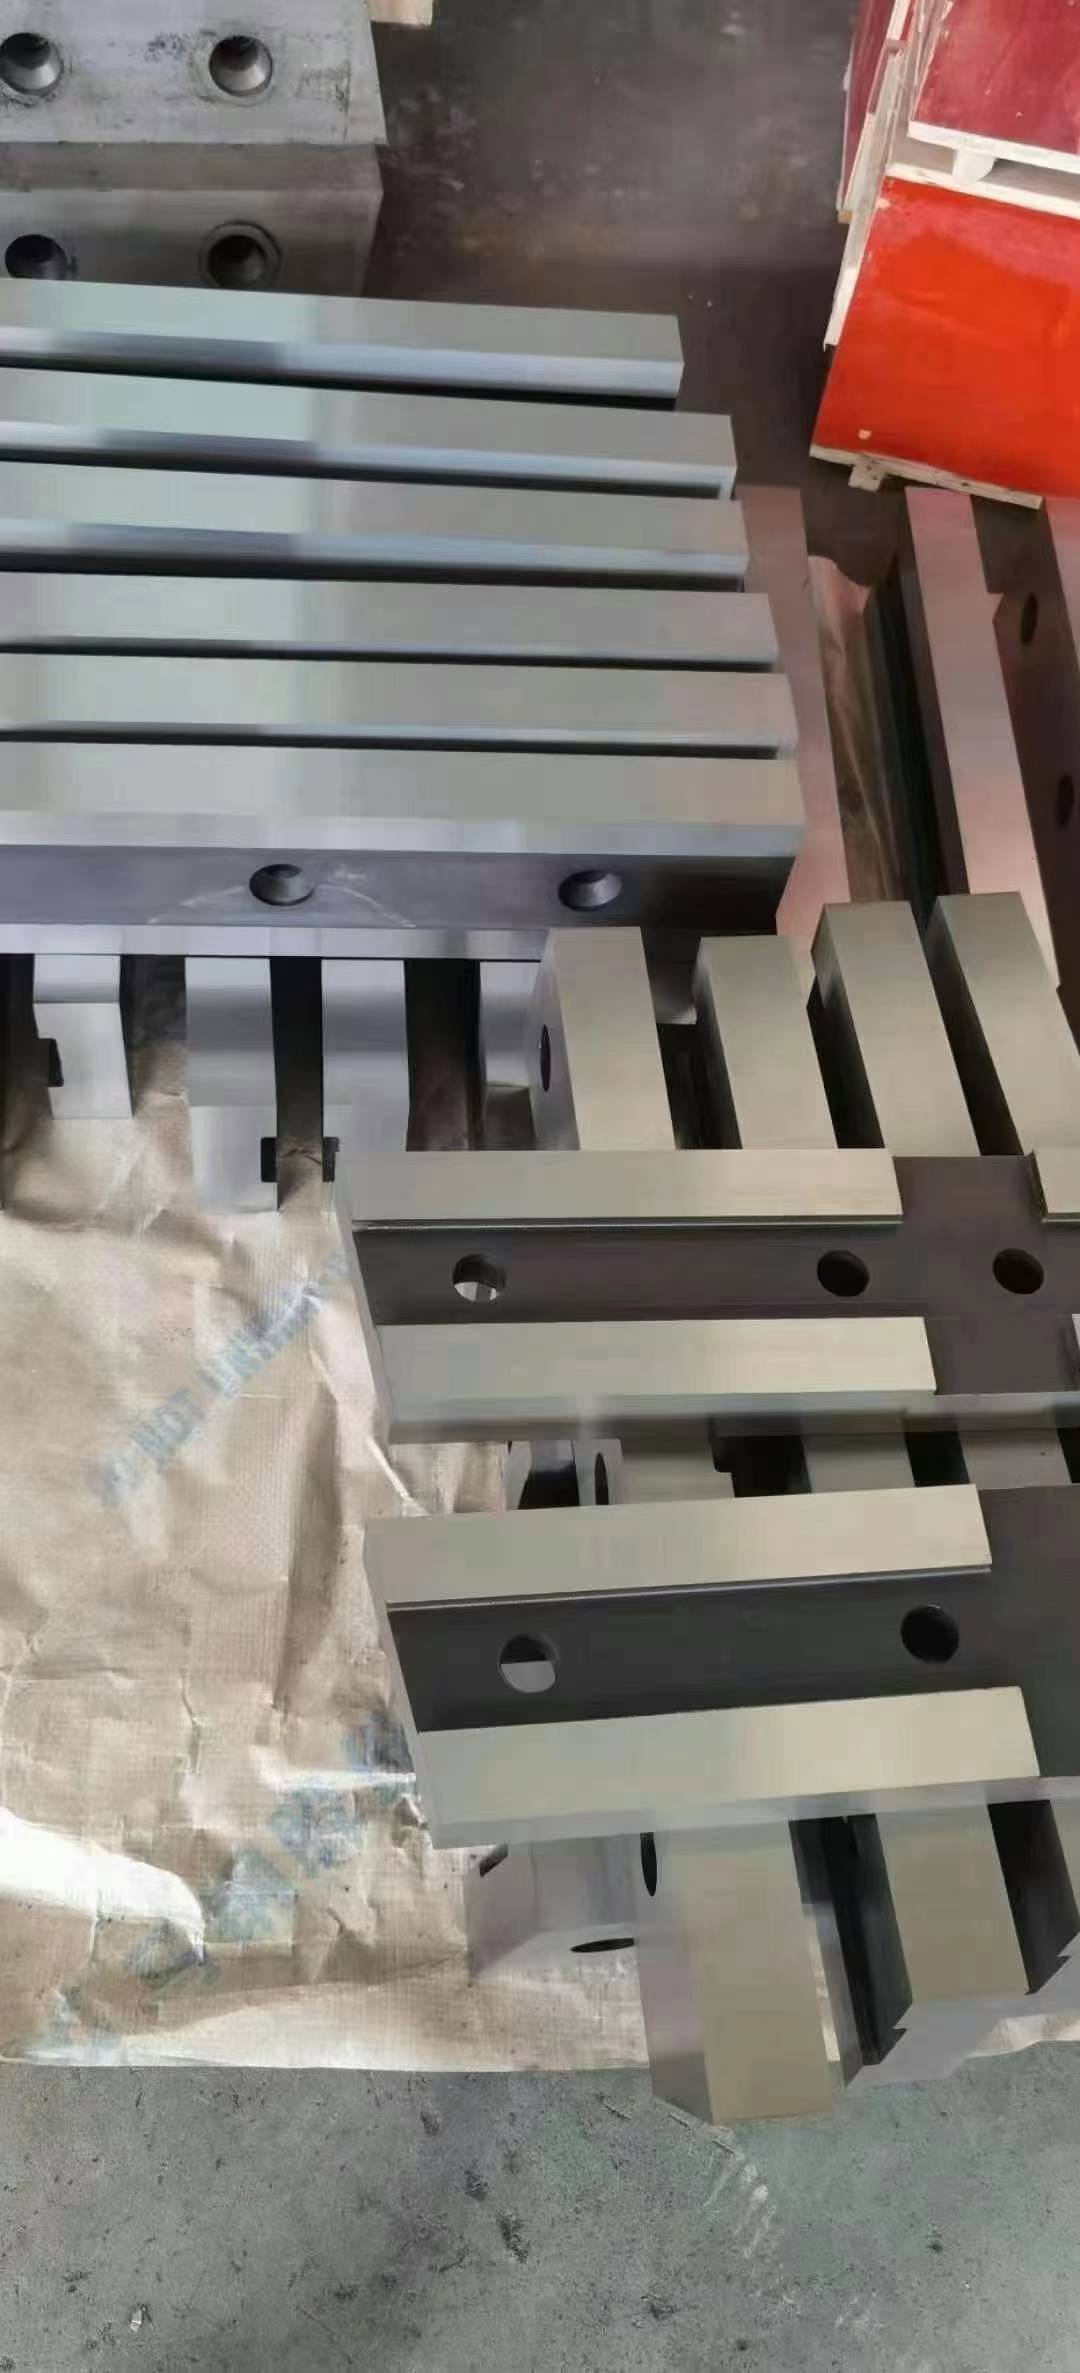
刀片修磨与返修服务:专业厂家应提供刀片修磨、尺寸改型等增值服务,帮助客户摊薄单次使用成本。
例如,像 东州机械制造有限公司 这样的源头工厂,依托马鞍山博望刃模具产业集群优势,不仅提供常规龙门剪刀片现货,还能针对异形设备进行3-5天定制,并提供持续性的技术售后,帮用户规避“买了用不久、坏了没人管”的窘境。
总结与展望
选择龙门剪刀片,本质是一场关于“综合使用成本”的深度博弈。面对市场上五花八门的报价,建议采购者回归理性:把“材质纯度”、“热处理标准”和“专业化售后”作为三大硬性考核指标。只有避开这些被忽视的隐形坑位,才能真正发挥剪切设备的最高效能。
未来,随着废钢加工行业对智能化与降本增效的持续深化,龙门剪刀片 将向更高耐磨、更长寿命、更易维护的方向发展。选对供应商,不仅是为当下买单,更是为未来3-5年的生产稳定性设下一道坚实的保险。












