

合模线也称分型线,是模具动模与定模闭合位置形成的接缝痕迹,是注塑成型中最常见的固有外观特征。模具合模线的开设位置、走向结构、封胶精度直接决定塑件表面光洁度、线条平整性与外观完整性。尤其在外观件、精密家电外壳、电动工具塑件、透明装饰件生产中,不合理的合模线布局会引发飞边、刮手台阶、错位亮线、抛光痕迹、阴影变形等外观不良,严重影响产品颜值与成品良率。因此,深入分析合模线位置对塑件外观的影响规律,对模具设计与品质管控具有重要意义。
一、合模线外露对外观一致性的直接影响
当合模线布置在塑件正面、大面外观区域、圆弧高光面等可视位置时,分型接缝痕迹会直接暴露,造成视觉瑕疵。普通塑件合模线若未经打磨,会出现一圈细白线、凸起棱边,导致表面光泽不均、光影断层;高光塑件则会产生明显亮边、阴影线,破坏整体镜面均匀度。
若合模线处于平整外观平面,模具微小错位、合模间隙偏差都会被放大,形成肉眼清晰可见的台阶与线条,导致产品外观降级、无法满足喷涂、镭雕、电镀等二次加工要求。外露合模线也是塑件最容易产生飞边的位置,后期人工打磨极易留下打磨痕、橘皮纹、倒角不均,造成批量外观不一致。
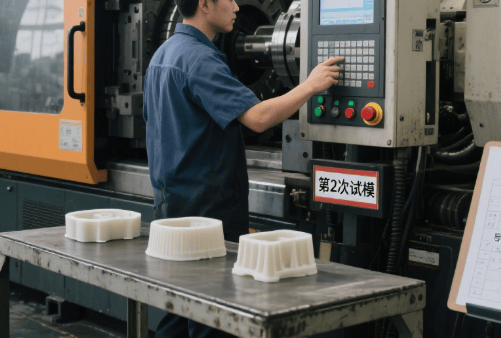
二、合模线位于棱角与弧面的差异化影响
合模线布置在产品棱角、边缘、R 角弧面位置,对外观影响最为敏感。棱角区域封胶面积小、受力集中,高压注塑容易出现轻微涨模,导致棱角合模线凸起、毛刺、塌角,使产品边缘不圆润、线条不笔直。
弧面曲面合模线更容易出现光影变形,轻微错位即可形成曲面波浪感,破坏曲面流畅度。尤其是 3C 外壳、小家电弧形外观件,合模线横穿曲面会造成光泽断层,使曲面呈现分段视觉效果,严重降低产品精致度。此类位置合模线修模难度大,一旦成型不良,抛光整改极易破坏曲面弧度,造成永久性外观缺陷。
三、合模线设于隐蔽位置的优化优势
将合模线合理布置在塑件底边、内侧槽位、装配背面、卡扣死角、产品分型棱边等非可视隐蔽区域,可最大程度规避外观缺陷。隐蔽位置的合模线即使存在轻微毛刺、细微线条、打磨痕迹,也不会影响正面视觉效果,大幅提升成品外观良品率。
同时,隐蔽区域可适当放宽修模精度,减少高光面抛光、错位微调的修模次数,降低模具加工难度。装配类塑件的合模线藏在合缝、卡位、贴合面位置,装配后完全遮挡,实现塑件零外露外观瑕疵,是行业主流最优设计方案。
四、合模线结构不合理引发的衍生外观缺陷
合模线位置不仅影响表面线条,还会间接引发多种衍生不良。合模线横穿筋位、薄胶位、宽窄过渡区域时,模具封胶不稳定,易产生间歇性飞边、积碳、料丝,长期量产会在分型位置形成连续黑线、麻点。
合模线跨越厚薄胶位落差区域,会造成冷却收缩不均,使分型位置产生缩水、凹陷、鼓包,形成不规则外观印记。合模线布局杂乱、走向曲折,会导致模具分型面贴合难度增大,合模间隙不稳定,出现局部高低差,使塑件表面形成不规则纹路与光影瑕疵。
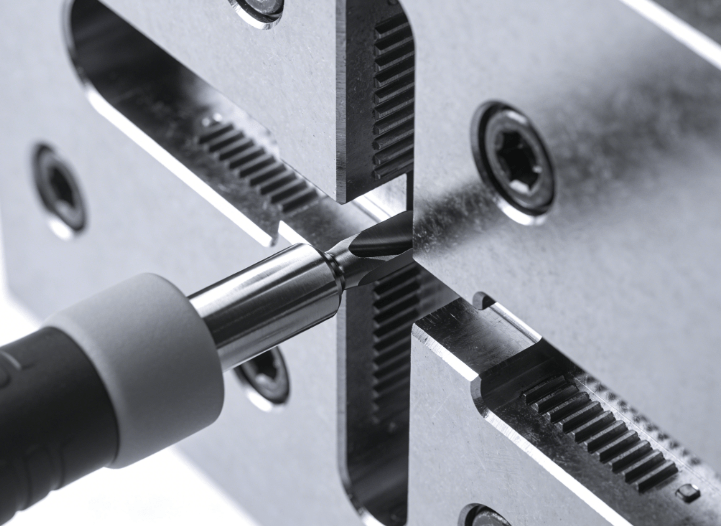
五、合模线位置优化与外观改善管控措施
为降低合模线对外观的负面影响,模具设计阶段需优先遵循外观避位原则:正面大面、高光曲面、透明可视区域严禁横穿合模线;合模线尽量沿产品最大轮廓边线、外观棱线、底边切线布置,做到线条规整、隐藏自然。
针对必须外露的合模线,需提升分型面加工精度,采用整体研磨、无缝贴合工艺,控制合模错位在 0.01mm 以内;高光件分型面增加避空、防尘、防积碳结构,减少飞边与黑线产生。量产阶段优化锁模力、注射压力、保压参数,避免高压涨模造成合模线凸起变形,配合精细化抛光与修模,保证分型线条平整顺滑。
总结合模线位置是决定塑件外观品质的关键模具设计要素,布局合理可隐藏瑕疵、提升质感,布局不当则会造成飞边、台阶、光影断层、曲面变形等批量外观缺陷。将合模线优先布置在产品边缘、底边、内侧隐蔽区域,避开高光曲面、正面可视面与精细外观区域,配合高精度分型面加工与稳定成型工艺,能够最大限度降低分型痕迹对外观的破坏,有效提升塑件表面平整度、光泽一致性与产品精致度,实现大批量稳定高品质生产。












