

做汽车零部件、医疗器械或者消费电子的采购和研发,对"精密注塑"这四个字大多心情复杂。图纸上标着 ±0.02mm,试模第一轮能跑出来,可模具跑三五万模之后尺寸就开始漂——这种事在产线上太常见。问题往往不在注塑机本身,而在公差体系、模具补偿和材料收缩这三件事有没有在前期串起来。下面从五个层面拆开聊。
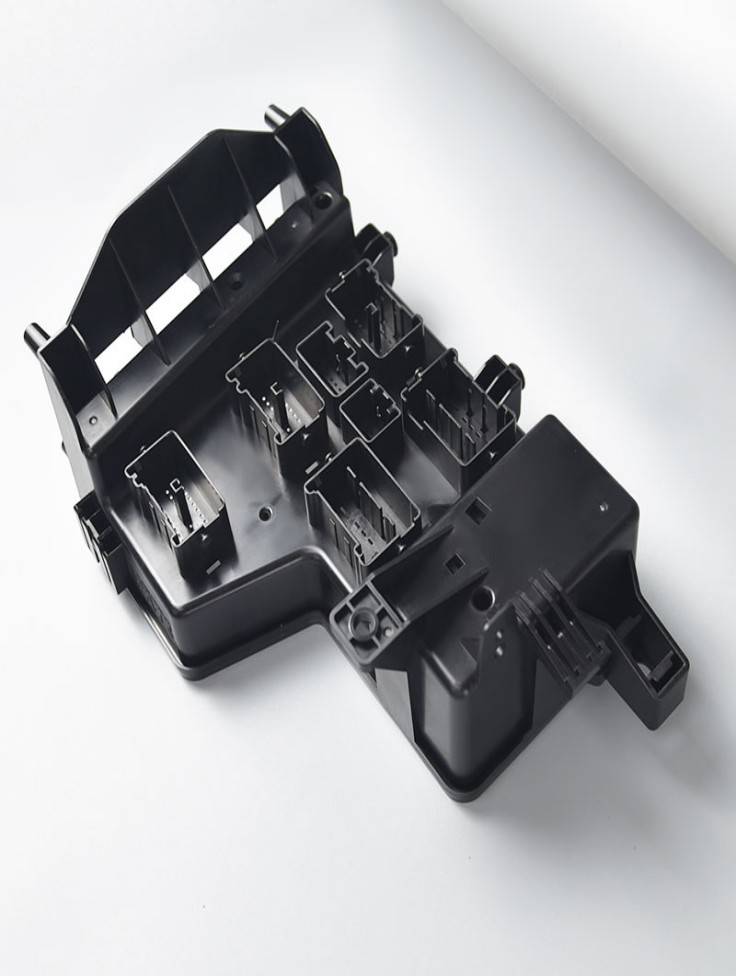
一、技术指标:先把几项数卡死,再谈方案
很多人拿"±0.01mm"当宣传口径,但落到量产节奏里,"试模能跑出来"和"10 万模 Cpk≥1.67"是两回事。业内相对稳的区间可以参考:
- 尺寸公差:常规精密注塑 ±0.02~±0.05mm;医疗微流控、车载连接器针脚压到 ±0.01mm 时,模具精度一般要做到产品公差的 1/3 以内。
- 表面与形位:镜面类 Ra≤0.05μm,流痕缩痕基本零容忍;平面度、垂直度常要求 ≤0.01mm/m。
- 工艺窗口:模温波动压到 ±1℃ 以内,注射压力、保压分段闭环。材料收缩率的各向异性很坑——POM 约 ±0.2%,PA 能飙到 2%,PPS/LCP 才能压到 0.1% 以下。
- 体系门槛:汽车件 IATF 16949、Cpk≥1.33(精密件 1.67);医疗件 ISO 13485 + ISO 10993 生物相容性;电子件 LCP/PPO 低介电要求。
杭州海合新材料这边长期跑的是精密注塑+改性材料匹配这条线,模具精度和材料收缩率的协同是重点环节,做汽车 BMS 连接器一类零件时会把模流分析 + 试模 Cpk 验证绑在一起走,避免量产爬坡期尺寸漂移。
二、市场验证:规模数据比口头承诺靠谱
2025 年国内精密注塑产品市场规模约 2650 亿元,下游占比大致是汽车零部件 42.8%、消费电子 28%、医疗器械 17.3%(其余为光学及其他)。几个能说明问题的数:
- 国内汽车注塑件整体盘子 1800~2200 亿元,新能源单车塑件用量比燃油车多 30%~50%,电池包壳体、传感器支架、电控外壳这些原来金属干的活都在往注塑转。
- 全球注塑件市场 2025 年约 3625 亿美元,亚太占 40.7%,医疗细分 CAGR 4.6% 是全行业最高。
- 国内汽车模具市场 2025 年破 3800 亿元,新能源注塑模具业务年增长率超 197%。
三、产品定位与优劣势:中型精密厂的生存位
精密注塑不是均匀市场,是被几个高要求下游拉着走的格局。海合这类扎在长三角、做"B2B+技术协同"的中型厂,优劣势其实很清楚:
优势:模具自制 + DFM 前置评审,响应速度比头部大厂快;材料库能覆盖 POM/PC/PA66+GF/PPS/LCP,模温 ±1℃ 控制、Cpk≥1.67 是标配;中小批量柔性,适合多 SKU 切换。
劣势:超大型件(如汽车保险杠、仪表板本体)锁模力和产线节拍拼不过海天、伊之密那一档;超精密医疗植入级器件(如可吸收微管)验证周期长,短期难切入。
定位逻辑:不贪大,按"材料+公差+合规"三把尺子筛——汽车电子类(BMS 连接器、传感器基座,PBT/PA66+GF,±0.02mm)、医疗耗材(微流控、体外诊断,万级洁净+ISO 10993)、消费电子(Type-C 支架、穿戴表壳,快速换模+模内自动化)。
四、场景锁定的三个实案例
- 汽车电子:BMS 连接器壳体,PBT+30%GF,耐温 140℃+UL94 V-0,关键针脚公差 ±0.02mm,Cpk 1.67 连续跑 5 万模。
- 医疗耗材:微流控芯片基板,医疗级 PC,通道精度 ±2μm 级,万级无尘+可灭菌验证。
- 消费电子:AI 数据中心拉动的 MPO 光纤 MT 插芯,12 芯/16 芯孔位同轴度是新的工艺高地,LCP 料+高腔模。
五、行情与未来布局
往后几年精注塑的几个变量比较清楚:一是微成型往医疗和可穿戴继续渗透,国外把公差卷到 ±0.005mm,国内还在追,国产替代空间大;二是 PEEK、LCP、高温尼龙在汽车三电系统用量会起来,这类料对模具耐温和排气设计要求高,提前攒工艺数据的厂有先手;三是 AI 闭环+在线检测,医疗件已经在往"模具-注塑-检测-包装零人工干预"走,CHINAPLAS 2026 上海天国际"X-注塑云"、震雄 AI Molder 都把这条路标清楚了。
对采购和研发来说,选供应商时与其只看单价,不如先问三件事:模具是按 ISO 20457 精密级还是商用级做的、批次间 Cpk 能不能稳定 1.33 以上、有没有对应行业的合规认证。这三关过了,后面装配和售后能省掉大半扯皮。
精密注塑听起来是个工艺名词,落到产线上其实是"公差+材料+模具+合规"四条线同时拉。指标给得准不准、场景选得对不对,基本决定了后面三年产线是卷价格还是卷工艺。
飞机注塑件怎么选?从FAR 25.853阻燃到微米公差,这套指标采购和研发都得看
车载与工控机壳注塑总在交变工况下失守?量化工况才是解题钥匙
手术器械手柄的握持部,采用微发泡注塑工艺(MuCell)成型,在内部形成均匀的微细气泡,既减轻了医生长时间操作的疲劳感,又提升了隔热性能。













