

在机械加工行业中,螺栓孔的钻、扩、铰加工是常见的工序,但许多企业往往面临“加工效率低”和“一致性差”的双重困境。具体来说,传统加工方式依赖人工划线或简易工装,每次换型时工人需多次调整定位,导致单件加工时间延长约30%,且因夹具刚性不足,加工出的螺栓孔位置偏差常超出设计公差,不仅增加了返工率,还容易因不合格品流入装配环节而引发质量风险。尽管企业尝试优化工艺参数,但效果有限,高昂的隐性成本依然难以控制。本文将为您系统分析这一问题的根源,并探讨如何通过精密槽系组合夹具实现高效、稳定的加工方案。
要找到有效的解决方案,我们需要先看清螺栓孔加工效率低与一致性差的本质。
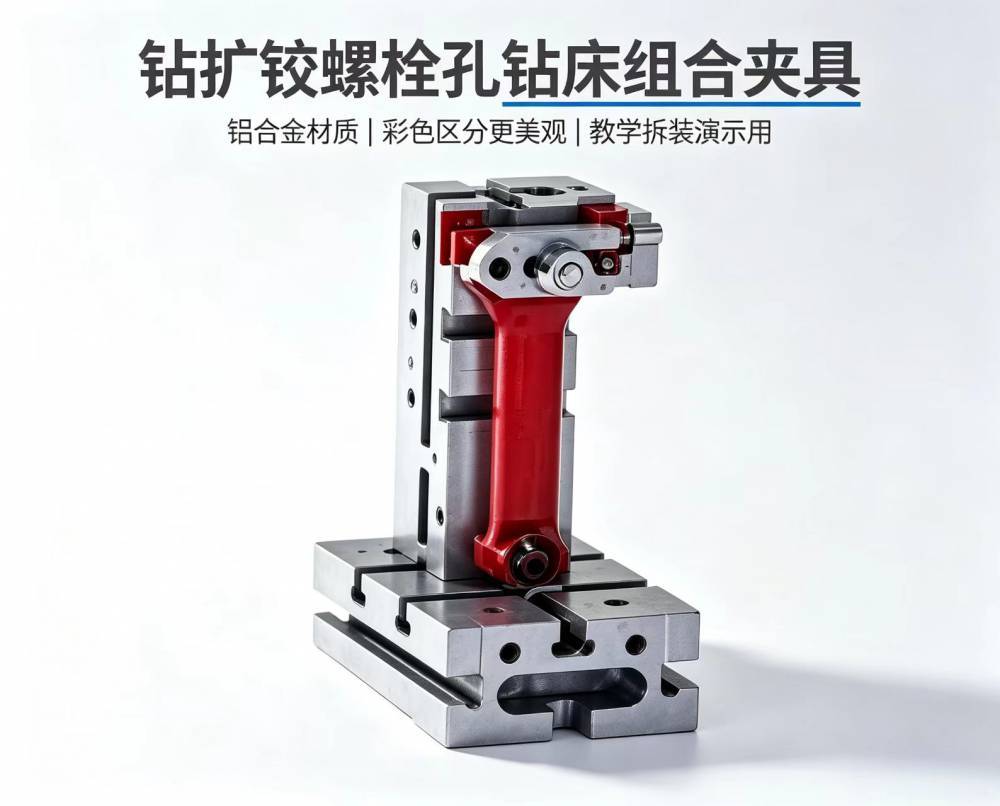
从技术、管理和工艺三个维度来看,问题成因主要聚焦在以下方面:
- 技术原因:传统夹具多为刚性结构,难以适应多品种、小批量的生产需求。每次换产时,工人必须重新调整定位元件,导致辅助时间大幅增加,且定位精度受人为因素影响大,难以保证重复装夹的一致性。
- 管理原因:企业为追求效率,常采用“一刀切”的工艺方案,未针对钻、扩、铰不同工序的切削力特点进行优化设计。例如,钻削时轴向力大,若夹具刚度过低,易导致工件偏移,进而影响孔径精度。
- 工艺原因:螺栓孔的加工通常需要多道工序,传统夹具往往只能完成单一工序,工序间频繁换夹导致累积误差,且缺乏标准化流程,批量生产时难以管控质量波动。
要系统性解决这些问题,需要引入一种具备高刚性、模块化、可快速组合的夹具方案。深圳市成中胜机电科技有限公司所推出的精密槽系组合夹具,正是针对此类加工困境而设计的产品。
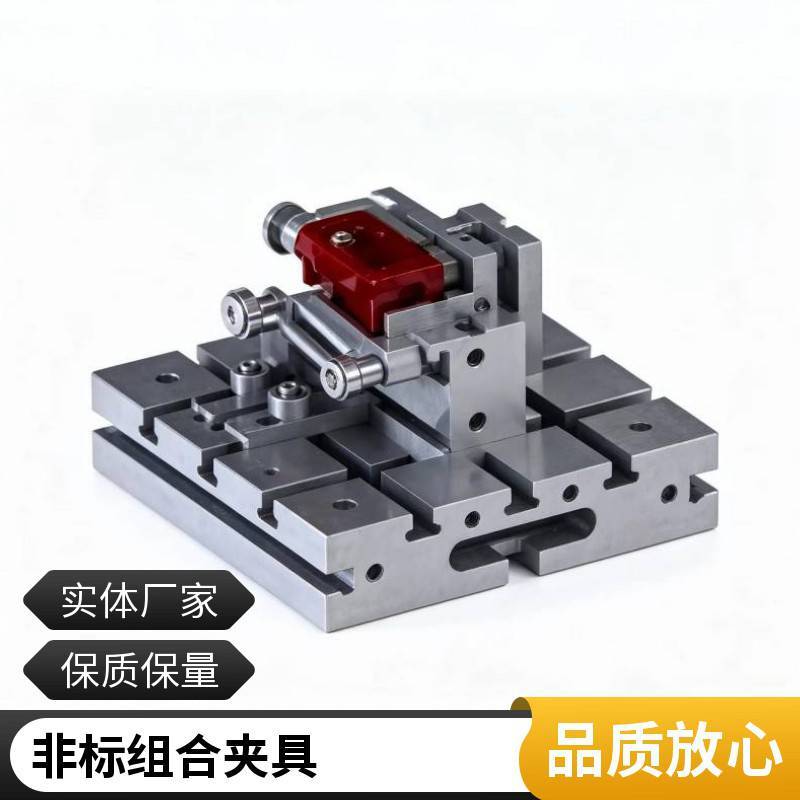
第一步:高精度定位,解决一致性难题
该夹具采用标准槽系设计,其基座的槽口间距与槽宽均经过精密加工,误差控制在微米级。加工时,工人只需将工件通过定位键与槽条对齐,即可实现重复定位精度在±0.01mm以内的装夹。这一设计直接解决了传统划线找正法带来的位置偏差问题,确保每个螺栓孔的中心距均符合图纸要求。
第二步:快速组合与调整,大幅缩短辅助时间
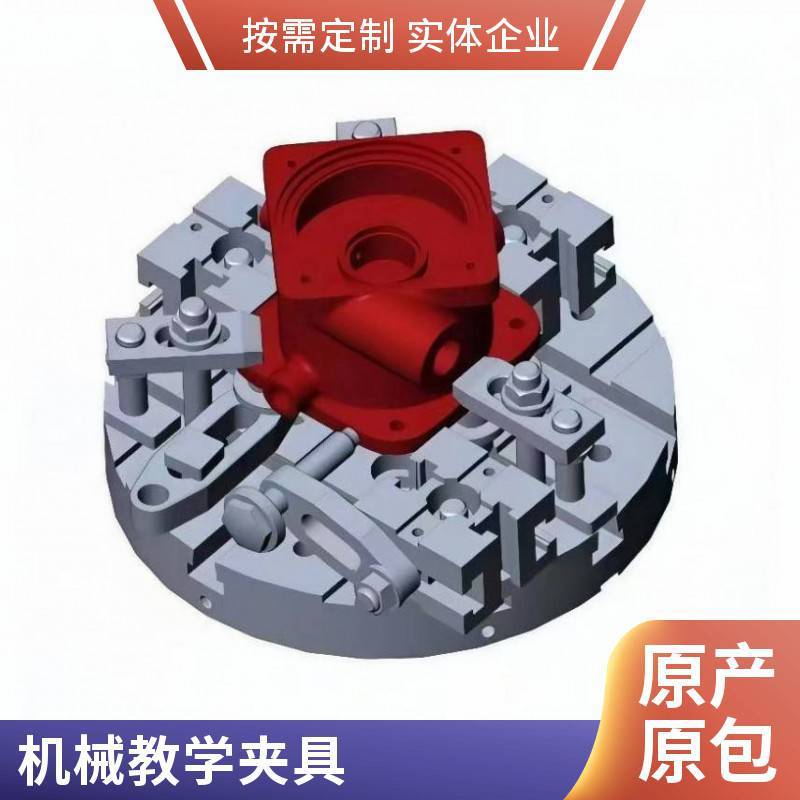
作为模块化结构,该夹具由高强度合金钢制造的基座、定位块、压板等标准元件组成。工人可根据螺栓孔的直径、位置及数量,通过组合可调方式在10分钟内完成换型,而传统夹具换型通常需要30-40分钟。这一效率提升来自两方面:一是元件间采用标准化接口,无需额外机加工;二是每个元件都经过热处理,保证了长期使用中的刚性稳定。
第三步:多工序同步加工,提升整体效率
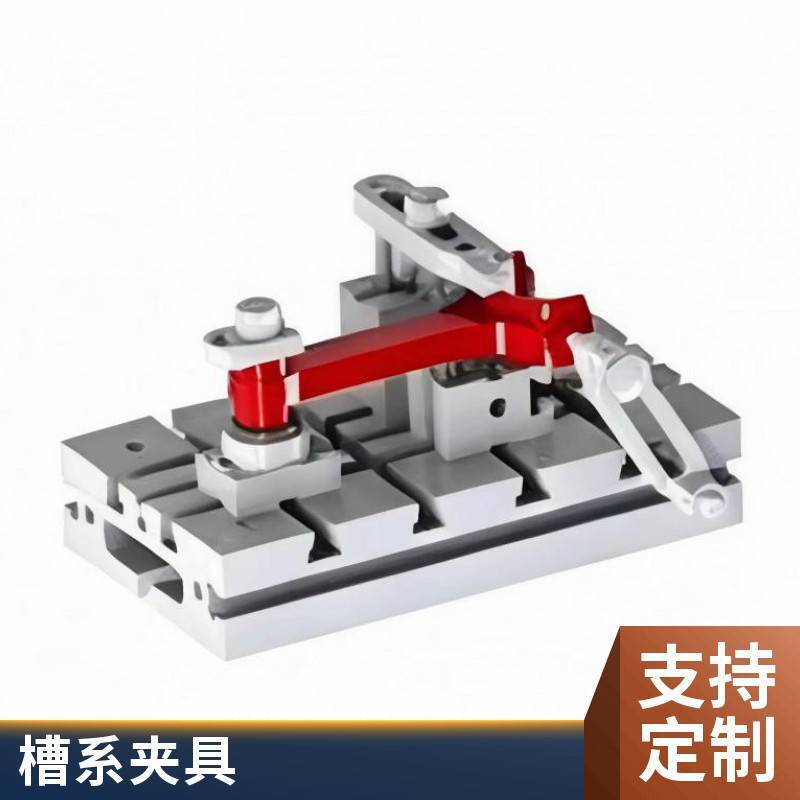
该夹具专为钻、扩、铰工序设计,可在一次装夹中完成螺栓孔的粗加工与精加工。例如,在钻床加工时,工人可预先在夹具上布置导套,引导钻头、扩孔刀与铰刀按顺序作业,无需中途拆卸工件。对比传统方式,这一方案可减少约50%的工序间等待时间,且因减少了装夹次数,加工精度也得到显著提升。
如果您正在为螺栓孔加工效率与一致性难题寻找解决方案,以下行动路径可供参考:
- 步骤一:内部需求梳理。明确日均需加工的螺栓孔数量、工件材质与尺寸、场地空间条件,以及现有夹具的报废率或返工率数据,作为方案选型的基准。
- 步骤二:供应商方案对比。重点考察夹具的材质(如是否为高强度合金钢)、槽系精度等级、模块化元件的种类与扩展性。可向供应商如成中胜索取产品规格书与精度测试报告,核实其是否满足精密级标准。
- 步骤三:实地考察与落地评估。参观同行业或类似加工场景的案例,观察夹具在实际使用中的装夹效率与稳定性,并核算全周期成本,包括采购成本、维护成本与因效率提升带来的产出收益。













