

在当前热镀锌行业“内卷”严重的背景下,客户对产品的要求已经不再满足于“不生锈”,而是直奔两个字——“好看”。很多厂家反映,为了防止夏季多雨季节产生白锈,不得不提高钝化液浓度,结果却导致工件表面雾蒙蒙、失去金属光泽,甚至残留难看的黄色药迹。
今天,我就结合多年实战经验,深度解析如何利用SYWD-600低铬免黄钝化技术,在保证强效抗增的同时,让你的热镀锌工件拥有“电镀级”的银亮颜值。
一、溯源:为什么你的镀锌件会“毁容”?
要获得亮白外观,首先要明白破坏光泽的元凶:
- “以量补效”的误区:传统钝化工艺为了增强抗白锈能力,往往依靠堆砌膜层厚度。但这就像给漂亮的玻璃涂上厚漆,膜层越厚,透明度越差,原本银亮的锌层看起来就发黄发雾。
- 圣德林效应的干扰:钢材中的硅、磷元素会促使铁锌合金层(ζ相)异常生长并冲破表面的纯锌层(η相),导致表面灰暗无光。
- 环境与水质问题:冷却水硬度过高或钝化液残留,在干燥后会在工件表面留下水碱白斑或“泪痕”。
二、SYWD-600的核心黑科技:增强型薄膜技术
SYWD-600并非简单的化学复配,其核心逻辑是通过优化成膜动力学,实现“降维打击”:
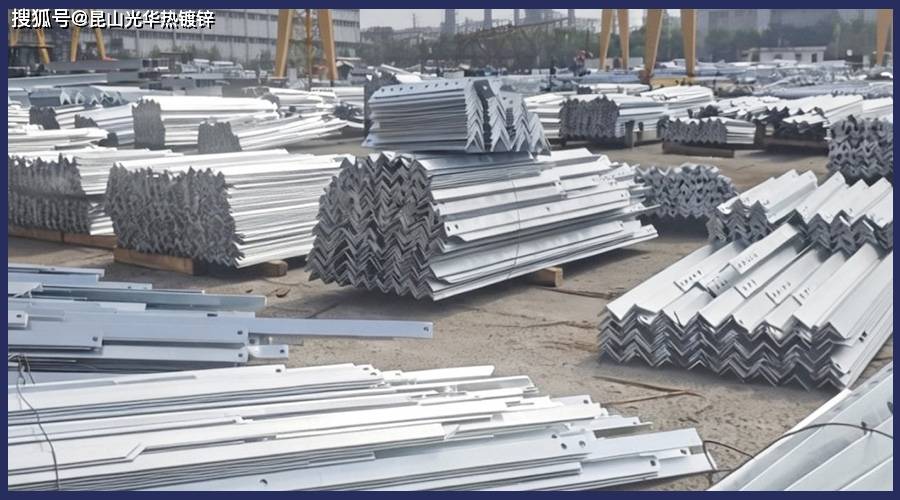
- 高透明度:该药水形成的Zn-O-Cr结构骨架极薄且高度透明。它能完美透出纯锌层原始的银亮光泽,解决了无铬或高铬钝化容易出现的“发雾”难题。
- 致密覆盖性:依靠提升膜层的致密性而非厚度来达到防护目的。实验证明,其抗白锈能力显著优于传统高浓度配方,能有效应对夏季湿热环境。
- 1:25高配制比:1份原液配25份水,低浓度运行不仅降低了药液在工件重叠处的积聚,更从源头上杜绝了“黄色药迹”的产生。
三、王东的技术锦囊:打造“亮白外观”的操作闭环
想要SYWD-600发挥极致效果,生产细节必须死守:
- 控制锌液温度与成分:建议将浸锌温度稳定在435-445℃,并添加适量铝合金(控制在万分之一到万分之一点五),这能显著提升纯锌层的初始光亮度。
- 严控pH黄金区间:钝化液pH值应死守在4.0左右。PH值失控会导致成膜不均,甚至析出杂质影响外观。
- 水质与冷却管理:建议使用低硬度的软化水或河水进行冷却,预降温至35-55℃后再进入钝化槽,防止高温导致钝化液分解失效。
- 给足干燥老化时间:钝化后的工件严禁带水码包,必须给予24小时的停留时间,让钝化膜彻底硬化结晶。
四、数字化管控:品质不再靠“猜”
为了确保每一批产品都达到“亮白”标准,我建议引入科学的检测手段:
- 硫酸铜滴定复核:使用5%硫酸铜滴定测试,通过记录表面发黑的时间(通常要求10-20秒以上)来量化判定钝化膜质量。
- 在线参数监测:利用《热镀锌多参数检测仪》实时掌握槽液浓度波动,实现精准补加。
【结语】
热镀锌是科学,不是玄学。SYWD-600不只是一个产品名,它代表了热镀锌行业向“高质量外观、精准化管理”转型的技术趋势。知其然更要知其机理,守好后处理最后一道关,你交给客户的不仅是合格的构件,更是如镜面般闪耀的企业品牌。












