

先说一个典型现场。
一条PA6玻纤增强改性线,同批次取样,拉伸强度离散一度超过±8%。现场第一反应是查配方和喂料:换母粒、调玻纤比例,甚至反复确认原料干燥状态。折腾了一圈,数据还是不稳定。
最后查到,根因并不在配方。
问题出在熔体到达模头之前,组分和温度没有被充分拉平。局部玻纤富集、局部温度偏高,出来的料有的“过熟”,有的又没有真正混开。
这种问题,配方再怎么调整也很难根治。因为各组分加进去的量没有错,错的是它们在熔体里的分布不够均匀。
很多人会把“螺杆够长”直接等同于“已经混匀了”。这是尼龙改性中一个很常见的误判。
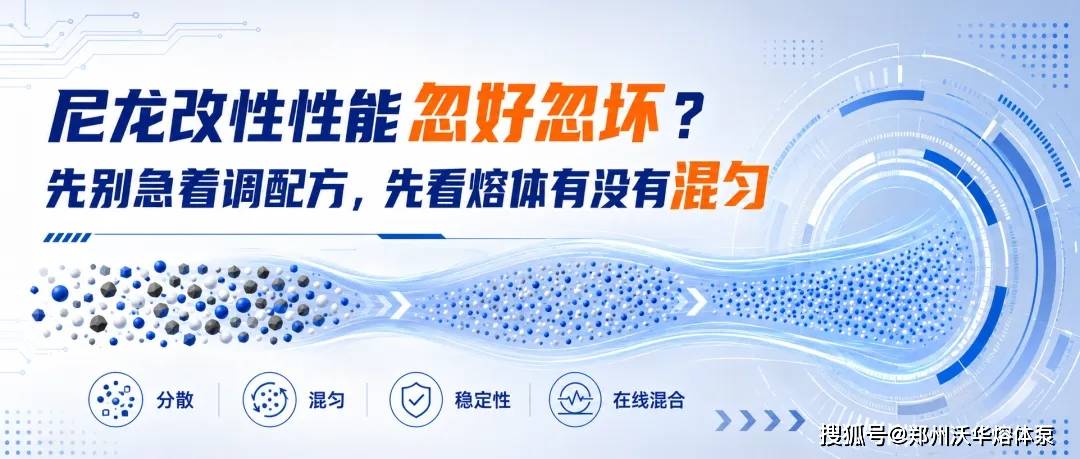
螺杆长,不等于熔体真的混匀了
熔体“混匀”其实包含两个不同的过程。
一个是让各组分分布得更均匀,减少局部浓度差。可以简单理解为“摊开”——让玻纤、填料、助剂等组分,在整个熔体截面和流动方向上分布得更一致。
另一个是把局部团聚或富集进一步打散。可以理解为“打细”——通过合适的剪切,把局部没有混开的区域进一步细化。
两者不是一回事。
螺杆加长、增加混炼段,通常有助于物料在宏观上混开;但当组分黏度差较大、添加量较低,或者体系中存在玻纤、填料时,仅靠更长的螺杆,未必能保证熔体在出料前已经充分混匀。
宏观看起来“混到一起”,不代表局部没有富集;局部团聚被打散,也不代表整个熔体的分布已经一致。
这就是为什么有些线螺杆并不短,性能依然会飘。
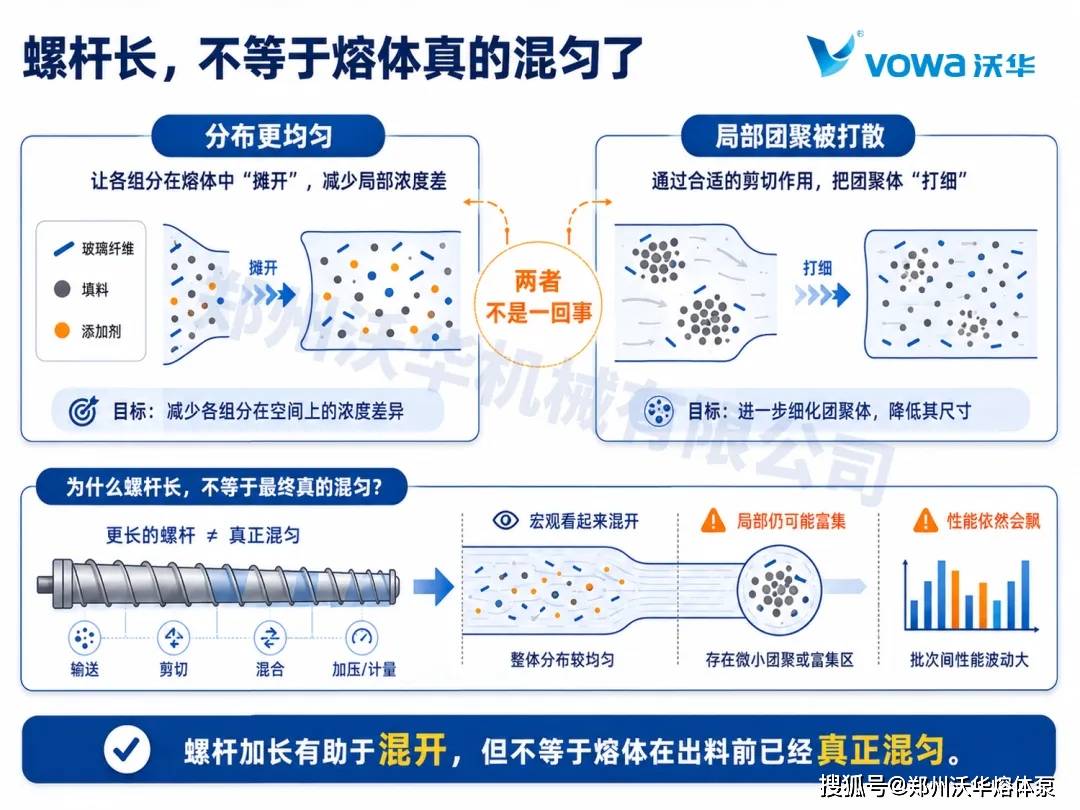
产量一提高,为什么更容易出问题?
尼龙改性线对产量变化往往很敏感。
产量提高后,物料在设备内的停留时间缩短,单位物料获得的塑化、分散和混合时间都会被压缩。原本在常规产量下还能勉强混开的体系,到了高产量工况,就可能来不及把组分和温度进一步拉平。
尼龙体系中,如果组分黏度差较大,温度一波动,熔体的流动状态和组分分布又会多一层变化。
所以,同一套配方在常规产量下稳定,一提产就开始波动,不一定是设备坏了,也不一定要先改配方。更值得优先检查的,是熔体混合能力是否跟得上新的产量。
这个信号很值得记住:常规产量稳定、提产后性能波动,先查熔体混合和温度一致性,别急着动配方。
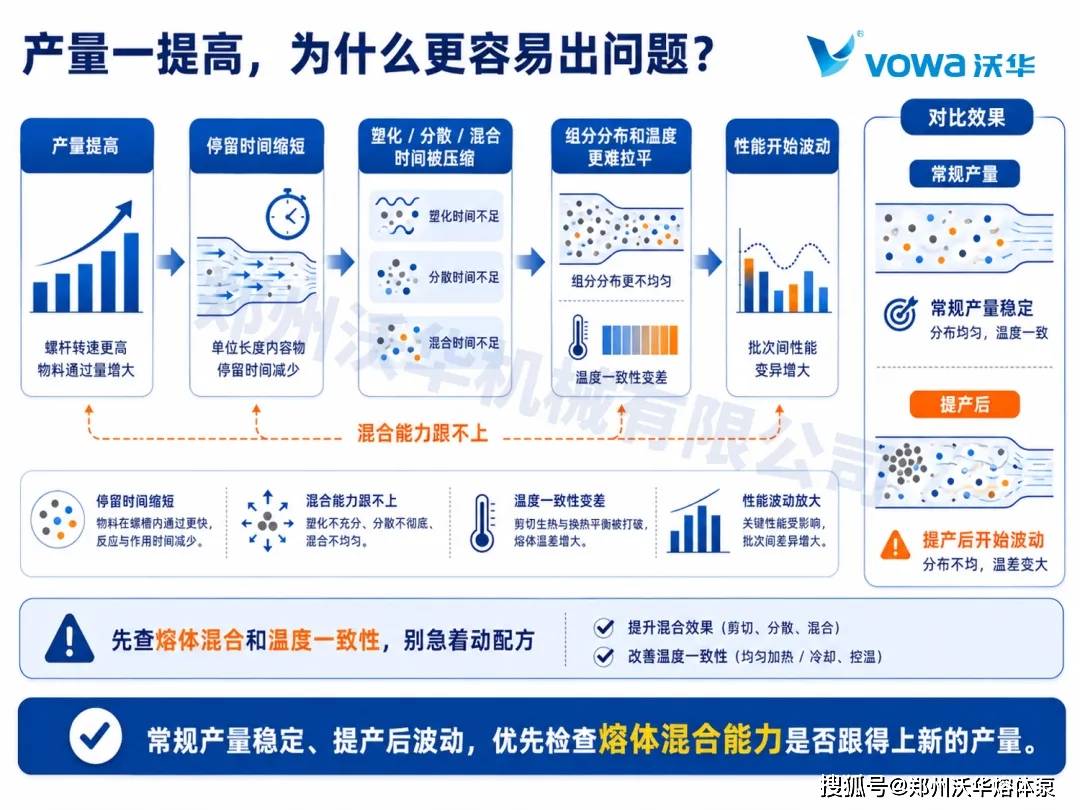
玻纤增强尼龙:混合的边界在玻纤长度
玻纤增强PA是另一个很容易踩坑的场景。
玻纤对性能的贡献,既看分布和保留长度,也受取向状态影响。其中,动态混合环节最需要警惕的,是过高剪切带来的玻纤长度损失。
动态混合器加进去,如果转速过高、剪切过强,局部分散可能改善了,玻纤却可能被一并剪短。
玻纤一旦变短,增强效果会快速衰减,拉伸、弯曲、冲击等性能反而可能往下掉。换句话说,在这类体系里,混合能做到什么程度,不是由“想多混”决定的,而是要看玻纤长度还能保留多少。
所以,玻纤增强线上要不要配动态混合器、转速定多高,不能简单理解为“有波动就加”“加了就转快”。混合能力不够,分布拉不平;混合过头,玻纤长度又会成为新的瓶颈。
这个平衡点,需要结合玻纤含量、基体黏度、目标性能、允许压降和系统负荷综合评估。
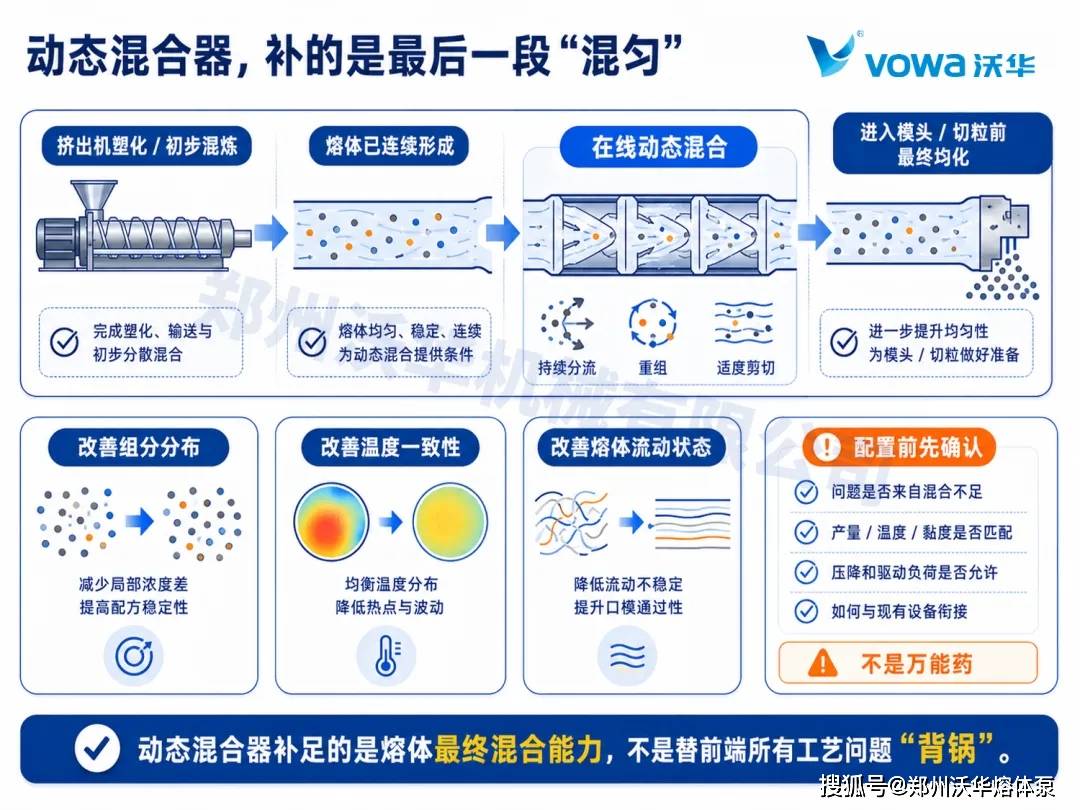
动态混合器,补的是最后一段“混匀”
动态混合器不替代挤出机的塑化、输送和初步混炼。
它更适合布置在熔体已经连续形成之后、进入模头或切粒等下游环节之前,为熔体增加一道最终混合。通过持续分流、重组和适度剪切,进一步改善组分分布、温度一致性和熔体流动状态。
从专业角度说,这一环节常被称为“最终均化”。但对现场来说,可以简单理解为:让已经塑化好的熔体,在出料前再混得更一致一些。
当然,动态混合器不是万能药。考虑配置前,至少要先确认几件事:
• 问题是否确实来自混合不足,而不是原料吸湿、玻纤加入方式、螺杆组合或成型条件;
• 当前产量、熔体温度和物料黏度,是否与配置相匹配;
• 系统可接受的压降、驱动负荷和能耗范围;
• 与现有挤出、过滤、熔体输送及下游设备如何衔接。
它的作用,是补足熔体最终混合能力,而不是替前端所有工艺问题“背锅”。
别把“混合不足”当成唯一答案
尼龙改性体系本身很复杂。性能或外观异常,可能来自原料含水、玻纤和填料加入方式、螺杆组合、真空排气、温度控制、过滤状态,甚至后续成型工艺。
这些基础条件没有确认前,直接用“多混一会儿”来解决问题,往往收效有限,甚至可能造成玻纤过度剪切、温度波动加剧等新问题。
更稳妥的做法,是结合产品检测、过程数据和分段取样结果,确认问题到底发生在哪一环。
回到开头那条PA6增强线。我们先完成了一轮针对性排查,排除了原料含水、玻纤加入方式和螺杆组合等因素,确认波动主要集中在熔体组分分布和温度一致性。
在该配方和工况下,补充在线最终混合环节后,性能离散由±8%以上收窄至±3%以内。
但同样的方案,换到高玻纤含量生产线上,转速和剪切强度就必须重新评估。否则,混合问题解决了,玻纤长度又可能成为新的性能瓶颈。
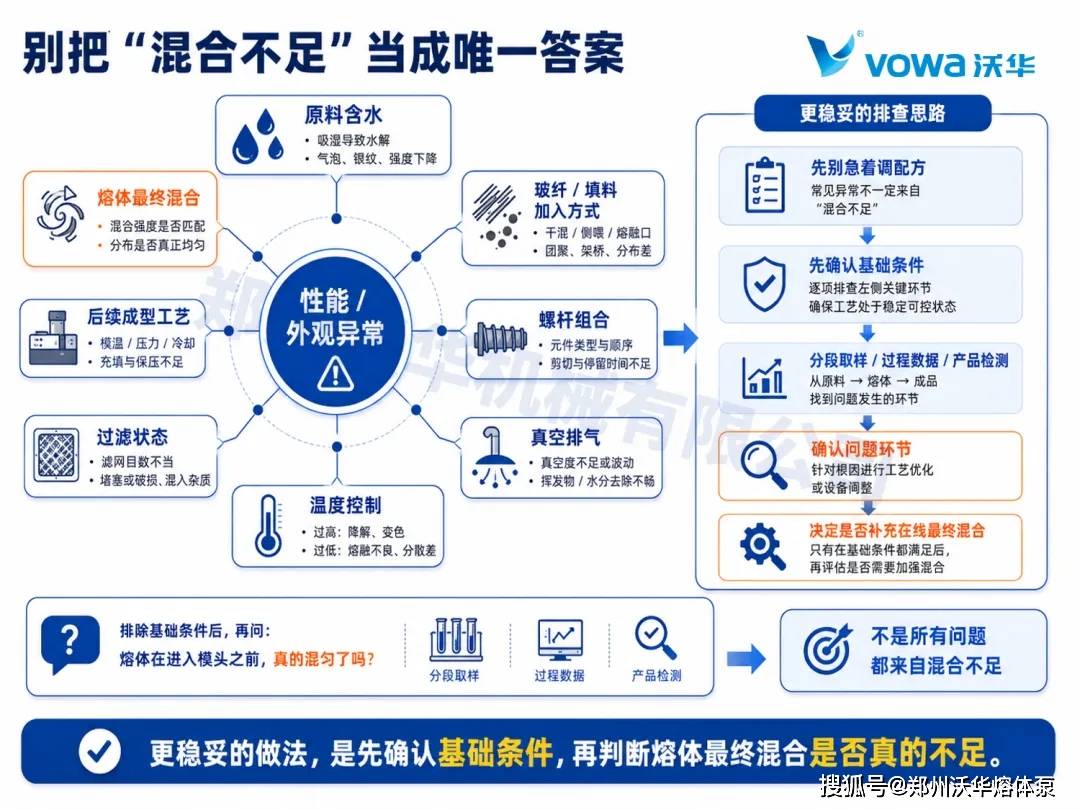
所以,尼龙改性性能不稳定时,先别急着调配方。
先确认原料、玻纤加入、螺杆组合、排气和温度控制这些基础条件;再问一句:熔体在进入模头之前,真的混匀了吗?















