

在消防通风设备制造领域,正压送风口角码与边框的连接,是决定产品结构强度、外观品质与生产效率的关键工序。长期以来,大量生产企业沿用传统焊接工艺完成角码固定,但在实际生产与现场装配过程中,焊接带来的各类痛点持续制约产能、推高生产成本。随着钣金加工技术迭代,盾川液压铆钉枪推动的冷态铆接工艺应运而生,以操作便捷、无需转运大件、高效稳定等优势,逐步替代焊接工艺,为正压送风口生产打造一套工艺简单、提质增效的全新解决方案。
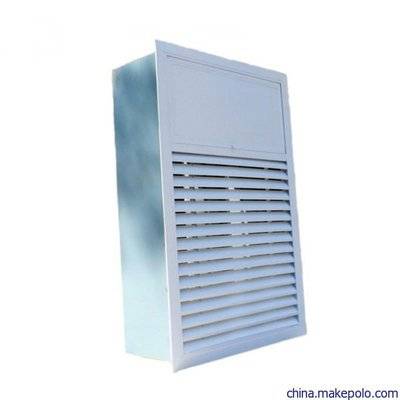
传统焊接工艺应用于正压送风口角码加工,存在难以规避的多重短板。首先是热加工带来的板材损伤问题。正压送风口多采用镀锌薄板制作,电焊作业产生上千摄氏度局部高温,极易造成板材烧穿、边框扭曲变形,产生焊接残余应力,导致风口框架平整度不达标。同时高温会直接破坏板材表面镀锌防腐层,焊缝位置失去防护,后期极易生锈,不仅影响产品美观,长期使用还会出现锈蚀开裂、漏风等故障,大幅缩短设备使用寿命。焊后必须增加打磨、除锈、补漆等后续工序,拉长整条生产流程。
其次,焊接作业对场地、工件转运要求极高。许多企业需要将成型的大型正压送风口集中搬运至焊接工位,大件风口体积大、重量沉,转运过程耗费大量人力,还容易磕碰划伤成品表面。若是项目工地现场装配,受场地条件限制,大型风口转运难度更高,焊接工位布置十分不便。并且焊接属于特种作业,必须聘请持证焊工,人工成本居高不下;焊接质量高度依赖工人经验,容易出现虚焊、夹渣、焊缝不均等缺陷,批量生产良品率难以稳定把控。
除此之外,焊接生产还伴随安全与环保隐患。施焊过程产生刺眼弧光、烟尘火花,车间必须配套通风、防火防护设施;火花飞溅存在火灾风险,车间安全管理成本上升。整套工序链条繁琐:定位、点焊、校正、打磨、修补多道工序依次开展,单点加工耗时久,面对大批量正压送风口订单,常常出现产能跟不上交货周期的困境。
相比之下,采用盾川液压铆钉枪进行正压送风口角码快速铆接,从根源上化解焊接工艺各类痛点,冷铆工艺优势十分突出。铆接属于常温冷加工工艺,全程无高温输入,不会产生热变形,完整保留镀锌板原有镀层,从源头杜绝焊缝锈蚀问题,铆接完成后基本无需二次打磨修补,精简生产工序。
盾川液压铆钉枪最大的实用优势在于作业灵活,大件风口无需来回搬运。设备机身便于移动,既可以在工厂流水线定点加工,也能够直接运至施工现场操作。大型正压送风口就地摆放即可开展角码铆接,省去大件产品来回转运的人工与时间消耗,规避转运磕碰造成的成品损坏,工厂与工地两种场景都能适配。
在生产效率与操作门槛上,铆接工艺优势显著。盾川液压铆钉枪动力稳定,对准角码贴合位置即可快速完成铆接成型,单点作业速度远快于焊接。操作方式简单易学,不需要专业焊工资质,普通工人经过简单培训就能上手,有效摆脱对熟练焊工的依赖,缓解招工难题。铆接点成型统一、连接牢固,力学性能稳定,抗震动能力优异,契合通风设备长期运行的工况需求,批量生产品质一致性更强,大幅降低不良率。
工艺简化同样带来可观的综合成本优化。摒弃焊接所需焊条、焊材,减少耗材持续投入;省去校正变形、打磨焊疤、防腐补漆等后处理流程,压缩生产周期。车间无需配套复杂焊接防护装置,烟尘、火花污染大幅减少,改善车间作业环境,降低安全生产管理压力。面对批量订单,企业可以有效提升产能,缩短交付周期,增强市场竞争力。
当下暖通、消防通风行业竞争日趋激烈,工艺升级是制造企业降本增效、提升产品品质的核心路径。正压送风口角码装配摒弃传统焊接,选用盾川液压铆钉枪快速铆接,用简洁高效的冷连接方案,解决变形锈蚀、转运困难、工序冗长、人工昂贵等行业普遍难题。兼顾生产效率、成品质量、施工便捷性,无论是通风设备加工厂批量生产,还是工程项目现场组装,都具备极高的推广价值,成为正压送风口钣金加工主流工艺升级方向。












