

盘式干燥机属于连续换热型热能设备,蒸汽、导热油消耗是日常生产最主要成本支出,不少企业设备投入使用初期热效率达标、能耗稳定,运行 1~2 年后,同等进料量、同等烘干要求前提下,蒸汽消耗量逐年上涨 30%~60%,单位成品烘干能耗远超设计参数,生产成本不断攀升,综合经济效益持续下滑。热效率降低并非单一因素导致,而是换热结构衰减、排风工艺不合理、设备密封失效、工艺参数匹配错误、运维管理缺失多重问题叠加的结果。本篇全面梳理能耗偏高各项诱因,并提供可落地的节能改造与工艺优化方案,兼顾烘干产能、成品质量与能耗管控。
 导热油系统内部导热油高温裂解产生积碳、油泥,粘附在圆盘内壁,形成隔热层。圆盘外侧换热盘面黏附物料结块垢层,等同于内外双重
 长期运行过程中,蒸汽供热机型圆盘内部会持续生成水垢,水垢导热性能极差,厚度每增加 1 毫米,换热效率下降 10% 以上;
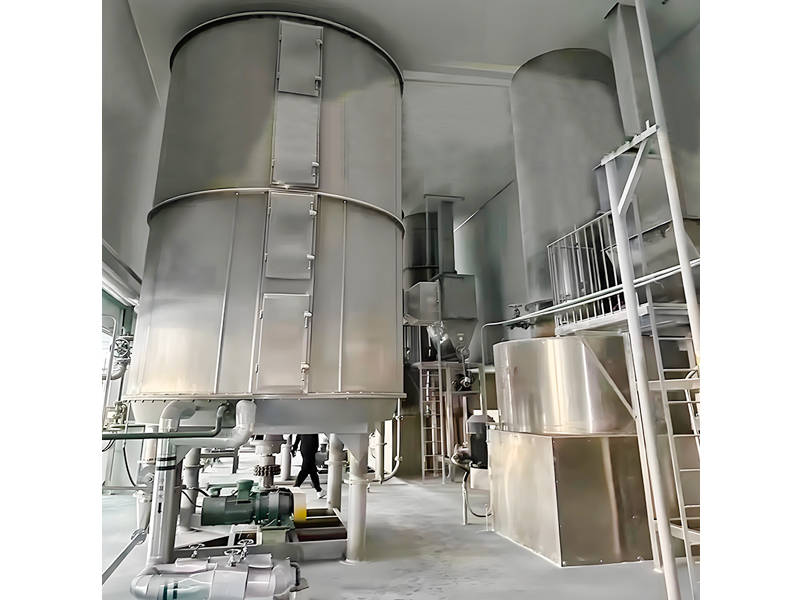
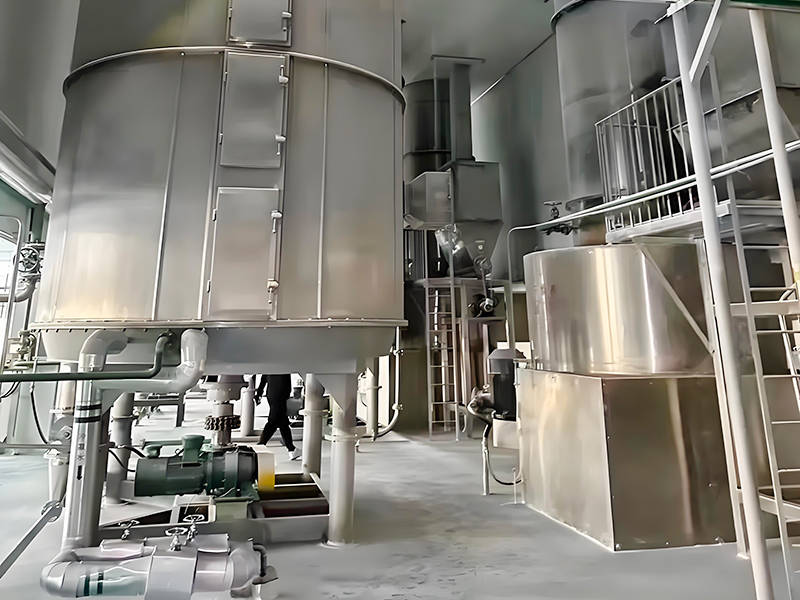 加热圆盘换热面结垢、黏料堆积,导热效率下降是能耗攀升首要原因。空心圆盘夹层通入导热介质,热量依靠钢板传导至物料,金属洁净
状态下导热系数最高。长期运行过程中,蒸汽供热机型圆盘内部会持续生成水垢,水垢导热性能极差,厚度每增加 1 毫米,换热效率下降 10% 以上;导热油系统内部导热油高温裂解产生积碳、油泥,粘附在圆盘内壁,形成隔热层。圆盘外侧换热盘面黏附物料结块垢层,等同于内外双重隔热屏障,热源产生的热量无法有效传递给物料,大部分热能白白损耗流失。操作人员为了维持成品含水率,只能不断提升蒸汽压力、导热油温度,热源供给量持续加大,能耗随之稳步上涨,进入 “换热变差→升温提压→能耗更高” 恶性循环。很多企业常年不做圆盘内部清洗除垢,垢层越积越厚,设备热效率逐年衰减。
整机多处密封点位泄漏,热量外泄、冷风侵入造成大量无效热损耗。盘式干燥机属于微负压密闭烘干设备,理想状态下整机无空气外泄、外界冷空气无法渗入。实际工况各类密封部件老化失效问题普遍存在:主轴转动填料密封磨损漏气,外界常温冷空气被吸入筒体内部,冷空气需要吸收大量热量升温,大幅消耗内部热能;检修门、观察窗、法兰连接处密封垫片老化破损,缝隙漏风;圆盘升降管路接头保温脱落,管路表面热量散失至车间环境。同时,尾气排风参数不合理也是能耗浪费关键点:引风机风量开度过大,大量高温湿热空气被快速抽出筒体,热量随废气直接排放;排风温度设定过高,废气余热未加以回收,热能浪费严重;排风过小湿气滞留又会造成物料烘干不达标,只能加大供热,二者失衡始终无法节能。
工艺参数搭配不合理,主轴转速、进料量、供热温度三者无法适配,无效能耗大幅增加。部分生产班组操作随意,进料量忽大忽小,进料偏少时机内物料稀薄,大部分盘面空转散热,热能白白消耗;进料过多烘干不透,被迫提升温度增加能耗。主轴转速调试不当,转速过快物料受热时间不足,升温补热;转速过慢物料停留太久,过度烘干造成热能浪费。针对不同含水率来料未动态调整供热参数,统一采用高温烘干模式,低水分物料依旧大功率供热,能耗冗余严重。此外,导热油炉、蒸汽锅炉本身运行效率偏低,管网输送管道保温破损,热源从锅炉输送至干燥机过程中沿途散热损耗巨大,前端热源供给效率不足,后端只能加大燃料消耗补齐热量缺口。
电机动力系统损耗加剧,无用机械能耗增加。主轴轴承、减速机润滑不良运转阻力变大,电机负载持续升高,耗电量上涨;黏料结块造成主轴回转阻力增大,电机电流居高不下,电力能耗同步攀升;引风机、进料螺旋电机常年工频运转,无法根据工况变频调节,低负荷时段依旧满功率运行,电能浪费显著。
系统化节能优化整改措施:第一,每年停机采用化学药剂清洗圆盘夹层水垢、导热油积碳,彻底清理盘面黏料垢层,恢复原始换热效率;第二,全面更换所有老化密封垫片、主轴填料,整机管路、阀门加厚保温封堵漏热点;第三,增设尾气余热回收装置,利用高温废气预热进入设备的冷空气或者来料,回收废气余热;第四,所有驱动电机加装变频控制系统,根据进料量、水分自动调节转速;第五,制定标准化工艺操作卡,按照来料水分分级设定供热温度、主轴转速、排风风量;第六,优化锅炉供热管网,减少输送热损耗。整套节能改造落地后,综合蒸汽、电力能耗可下降 25%~40%,在保证烘干产能与产品质量前提下,显著压缩生产运营成本。














