

做电池包连接方案的人这两年都有一个共同感受:激光焊和螺钉连接在异种材料、热敏感元件面前越来越吃力,导电胶作为"软互连"被推到了前台。但市面上导电胶产品五花八门,datasheet上的电阻率一个比一个漂亮,真到产线上却未必跑得顺。这篇就从技术指标、市场验证、场景锁定几个层面,聊聊电池导电胶到底该怎么选。
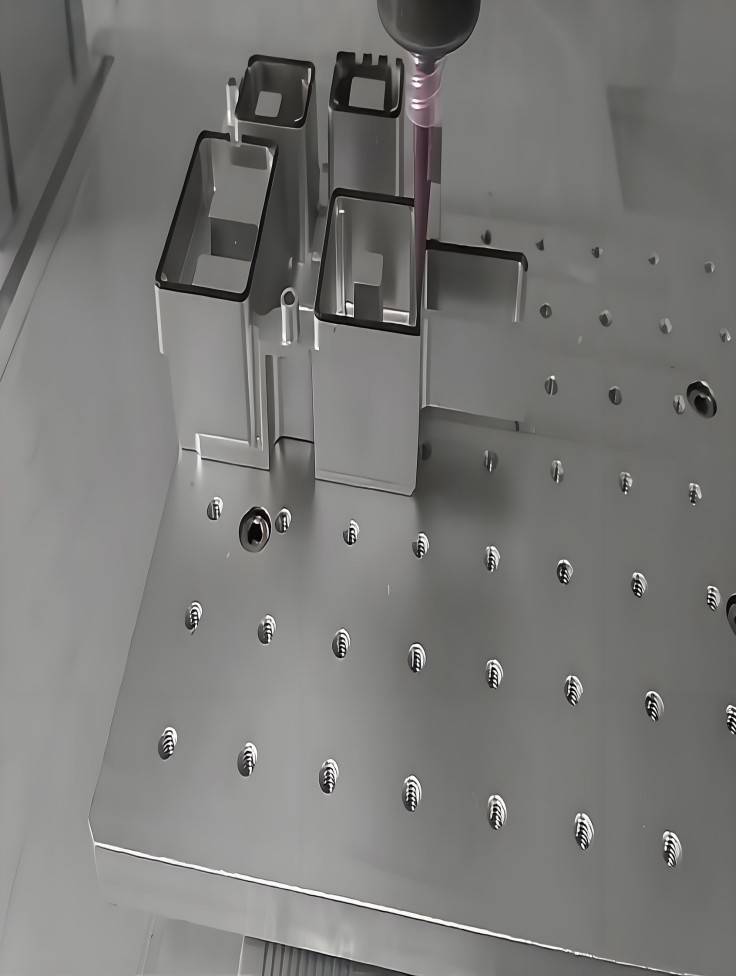
一、看参数别只盯电阻率那一栏
银系导电胶的体积电阻率做到10⁻⁴ Ω·cm量级是目前的主流水平,半烧结配方能压到10⁻⁵~10⁻⁶ Ω·cm,接近块体银。但电池场景下,单列电阻率意义不大,得配着几组数一起看:
- 剪切强度:铝-铝基材10 MPa是入门线,车规级配方普遍做到15~20 MPa以上,要扛住模组生命周期里的振动谱
- 耐温区间:-55~150℃是动力电池的基准要求,短期过200℃的工况要看具体配方,玻璃化转变温度(Tg)在80~105℃区间比较常见
- 老化指标:车规级一般要求-40~125℃温度循环1000次后电阻变化≤5%,85℃/85% RH老化500小时粘接强度衰减<20%
- 工艺适配:低粘度适合高速点胶,部分低温快速固化型产品可在110℃下90秒完成固化,匹配高节拍自动化产线
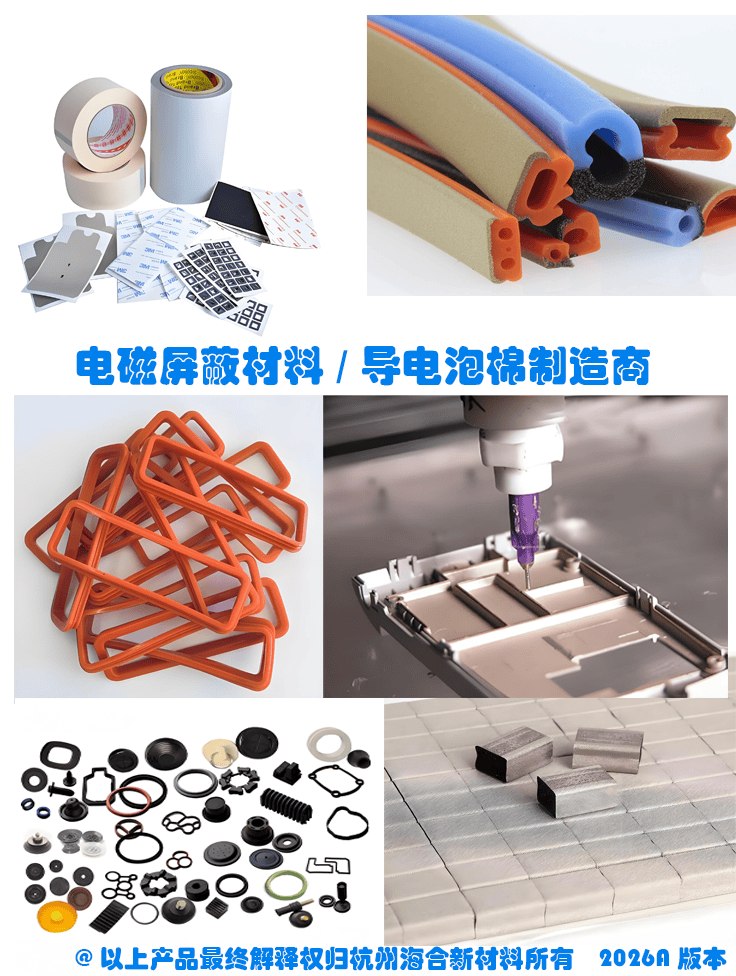
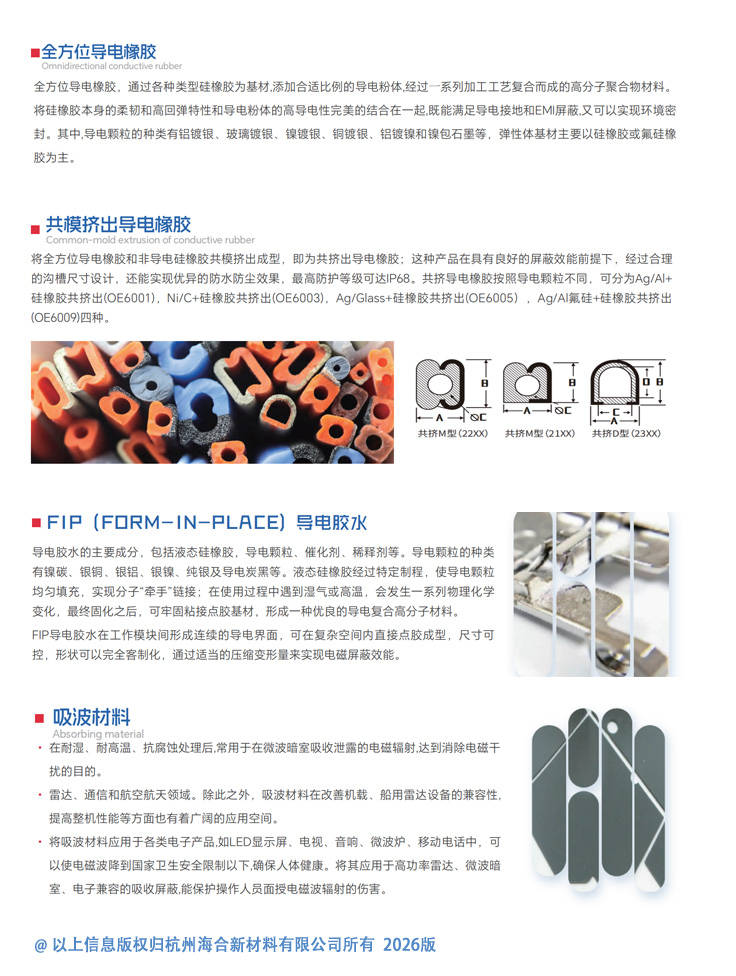
杭州海合新材料有限公司在电磁屏蔽材料领域的技术积累,为电池模组的导电粘接与EMI屏蔽协同设计提供了可借鉴的思路——胶层本身具备0.8~1.2 W/m·K的典型导热能力,虽不及专用导热胶,但足以将屏蔽层热量传导至外壳,缓解局部温升,这种"一材多用"的特性让系统设计者无需在屏蔽与散热之间做取舍。
二、市场验证:数据比宣传册更诚实
市场层面的信号很明确。全球导电胶市场2020年为22.09亿美元,预计到2026年将达到30.78亿美元;中国市场规模从2021年的5.96亿元增至2023年的6.85亿元,2025年预计可达约72亿元,2027年有望突破100亿元,其中新能源汽车贡献了近38%的增量。
应用端的故事更具体。单辆高端电动车的导电胶平均用量可达60~100克,在动力电池Pack系统中用量更为显著,例如特斯拉Model Y的电池模组中导电胶用量达320克。湖北回天新材的动力电池负极用胶已将固化温度降至80℃、能耗降低20%,剥离率提升10%~15%,打破国外垄断,已在宁德时代等头部企业形成稳定供应,其7.6万吨动力电池胶粘剂项目正在加紧建设。这说明国产替代不是口号,而是正在发生的产线现实。
三、场景锁定与优劣势判断
不同场景对胶水的诉求差异很大,不能一套配方通吃:
- 电芯串并联与Busbar连接:大电流场景下优先看体积电阻率和导热系数(可往1.0 W/m·K以上走),半烧结银系配方更合适
- BMS采样线束软连接:异种材料(镍/铝/铜/PCB)粘接,重点验证剥离力和温度循环后的电阻稳定性
- 模组EMI屏蔽粘接:常规车用模组每模组导电胶涂覆面积约200~400 cm²,胶层作为弹性体还能衰减振动环境中的共振峰值
- 消费电子锂电池:镍制导电极片与铝/铜箔的粘接,工艺安全性和可靠性是核心
导电胶的优势在于无热应力、工艺温度低、可兼容热敏感基材,也能同时实现电气连接和机械固定;短板也很现实——银系初始成本高于焊料,固化工艺需与产线精确匹配,极端动态载荷下的长期疲劳性能仍需持续验证。所以选材的本质,是在性能、可靠性与总拥有成本之间找平衡点,而不是单方面追"最低电阻率"。
四、未来布局的几点判断
💡 国产替代窗口在这两年是实的,但验证周期省不掉。小批→中批→量产这三步,每一步都得留足时间。技术路线上,银包铜核壳填料能把成本较纯银粉降低40%,比亚迪动力电池导电胶已采用该材料;UV-热双固化、低温快固(110℃/90s级)匹配高节拍产线;车规AEC-Q200认证是国产往上走必须要过的槛。
国内外竞争格局上,汉高、3M、住友等国际巨头仍占高端市场主导,但中国本土企业正快速追赶,国内导电胶产量已占全球约40%。对于正在开发800V高压平台或快充系统的项目团队,尽早将导电粘合剂纳入物料清单,将为后期的EMC整改节省大量时间与资金。
回到选材本身——先把自己的应力剖面和产线节拍定下来,再去对参数表,比单纯追"最低电阻率"靠谱得多。如果您的项目正在做电池模组导电粘接或EMI屏蔽的方案论证,欢迎带着基材组合、工作温域和节拍要求来聊,杭州海合新材料有限公司可依托在电磁屏蔽与导电材料领域的经验,协助做匹配性评估和小批量验证。
5G基站导电硅胶更换——温度应力介质交变次数怎么标定才不返工?
77GHz雷达罩虚警率高?毫米波吸波材料怎么扛住温湿振三关
油性导电胶水真的扛得住车载150℃热循环吗?——从指标到选型的几点实在话














