

在重防腐涂料体系里,有一种涂料让喷涂设备"闻风丧胆"——玻璃磷片涂料。它的防腐原理是在涂层中形成层层叠叠的玻璃鳞片屏障,阻隔腐蚀介质的渗透。但玻璃鳞片本身是硬度高、形状薄而锋利的颗粒,在高压喷涂中对设备的磨蚀是所有涂料类型中最严重的,没有之一。选错了玻璃磷片涂料喷涂机或者配件配置不到位,一台新泵可能两三个月就磨废了。重庆起航喷涂设备有限公司作为优质厂家,在玻璃磷片涂料的设备匹配上积累了不少教训和经验,下面把防磨蚀的核心配置说清楚。
一、玻璃磷片涂料的磨蚀机制
1、为什么玻璃磷片比其他填料更"伤设备"
玻璃鳞片的厚度通常在2-5μm,但直径在100-500μm之间,形状是薄片状——在显微镜下看像碎玻璃片。这种几何特征在高压(20-30MPa)和高速(喷嘴出口速度可达100m/s以上)下,对喷枪喷嘴、柱塞密封件、球座和高压管路内壁造成的是"切割式"磨损,而普通球形填料(如碳酸钙)是"摩擦式"磨损。切割式磨损的速度可以是摩擦式的3-5倍。重庆起航喷涂在售后拆解中发现,喷涂过玻璃磷片涂料的柱塞密封圈内壁有明显的沟槽——这就是玻璃鳞片切割的痕迹。
2、磨损的连锁效应
一个部件的磨损会产生连锁反应:喷嘴孔径磨大→出漆量增加→柱塞泵负载加大→密封件磨损加速→内泄增加→压力下降→操作工调高进气压补偿→进一步加速磨损。这个恶性循环在玻璃磷片涂料的施工中走得特别快。起航喷涂设备的建议是:在玻璃磷片涂料的施工中,发现任何一个部件有磨损迹象就立刻更换,不要"再坚持坚持"——连锁效应一旦启动,维修成本是单个配件的几倍。
二、耐磨配置的选型方案
1、各部件的材质要求

2、推荐机型配置
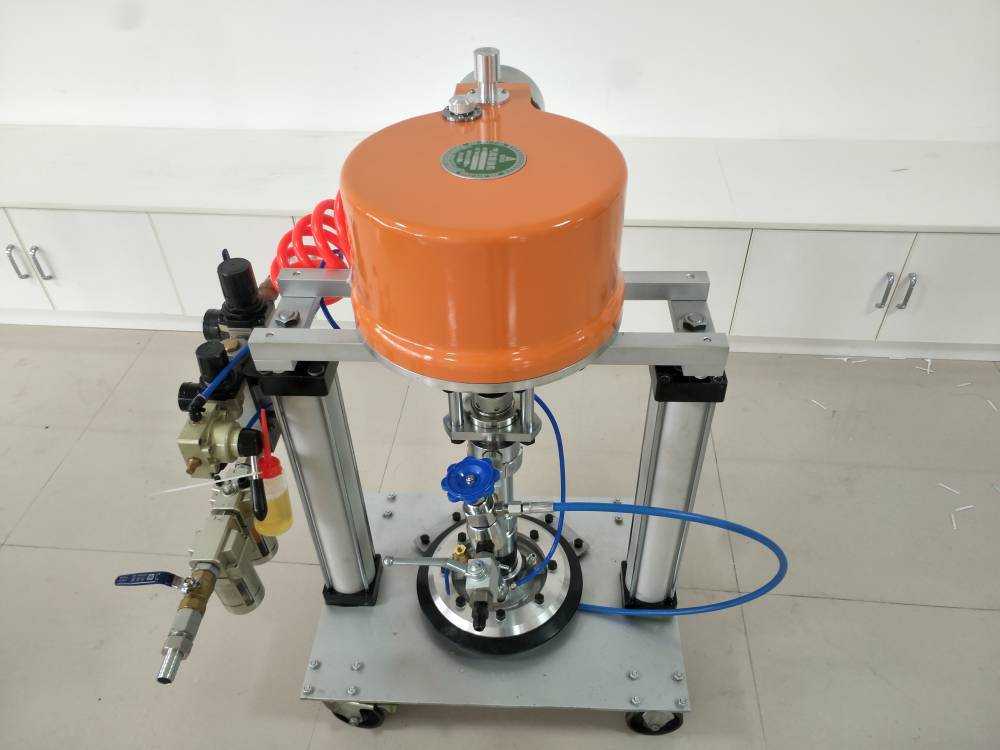
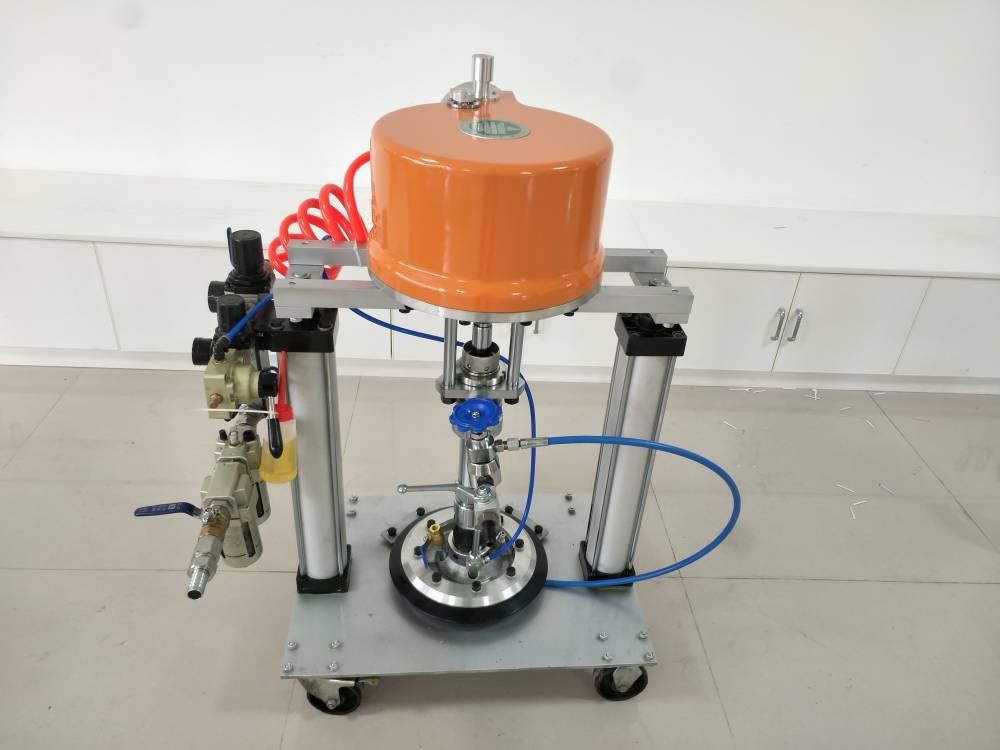
玻璃磷片涂料喷涂机建议选用高压力比(56:1或63:1)机型,因为玻璃磷片涂料中鳞片的加入增加了涂料的粘度,需要更高的输出压力来雾化。欧耐实PQP系列中56:1以上的型号(如PQP5055A、PQP4665A),或长江高压液压机型,都在玻璃磷片涂料的适配范围内。重庆起航喷涂设备为玻璃磷片涂料客户推荐最多的是63:1压力比机型配合全硬质合金耐磨配置。
三、施工中的操作要求
1、搅拌与防沉降
玻璃鳞片在涂料中静置5-10分钟就开始沉降,比锌粉沉得还快。施工过程中供料桶必须配置连续慢速搅拌器,而且搅拌桨的转速不能太高——转速太高会把玻璃鳞片打碎,涂层屏障效果打折扣。建议搅拌速度控制在30-60rpm,浆叶采用大直径低转速的框式桨。
2、过滤目数的取舍
玻璃鳞片的粒径在100-500μm,过滤网目数必须大于鳞片直径,否则鳞片被滤掉了涂层就没有屏障效果了。建议供料桶出口用30-40目粗滤网(拦截涂料结皮和团块,但不拦截鳞片),枪体进料口可以不加滤网或使用60目粗滤网。起航喷涂在玻璃鳞片涂料的设备方案中会把滤网目数的选择作为单独一个技术交底项。
3、喷距和喷角的调整
玻璃鳞片涂料的最佳喷距建议200-250mm,比普通涂料略近。近喷距可以让鳞片在涂料到达工件表面时保持更好的定向排列(平行于工件表面),涂层的屏蔽效果会更好。喷距过远会导致鳞片在飞行中随机翻滚,到达工件表面时排列紊乱、屏障效果下降。
四、维护和配件管理
1、配件更换计划
- 喷嘴:每完成800-1200㎡施工面积更换一次,或者发现喷幅变窄时立即更换;
- 柱塞密封圈:每150-250工作小时更换一次,或者泵体下部出现渗漆时立即更换;
- 球座:每300-400工作小时检查一次,发现有凹坑或不平整就换;
- 高压管路:每完成一个工程项目后检查内壁,有划痕或磨损就换。
2、配件的储备建议
玻璃磷片涂料施工项目的配件储备量要比普通涂料项目翻倍。重庆起航喷涂的建议是:一个预计施工5000㎡的玻璃磷片涂料项目,至少备2-3套密封件、3-5个喷嘴、1套球座,以及至少一卷高压管路。配件储备不足导致停机的损失远远大于配件本身的价格。
五、玻璃磷片涂料喷涂机的投资回报
玻璃磷片涂料对喷涂设备的挑战是真实的,但应对方案也是成熟的——关键部件上硬质合金、维护周期按最严标准来、配件储备做足。做到这三条,玻璃磷片涂料的施工效率和质量并不会比比普通防腐涂料差。想着省钱用普通配置去硬扛玻璃鳞片的磨蚀,才是真正费钱的做法。












