

在数控加工中,尤其是龙门加工中心处理深腔、超长工件时,加工效率往往受限于刀具的延伸能力。普通侧铣头在应对长距离悬伸时,容易产生振动和精度偏差,导致加工周期延长。而90度加长角度头通过结构优化,为这类难题提供了解决方案。那么,90度加长角度头与普通侧铣头相比,究竟有哪些关键差异?这些差异如何影响加工效率?本文将围绕三个核心差异,深入解析其工作原理与选型要点。
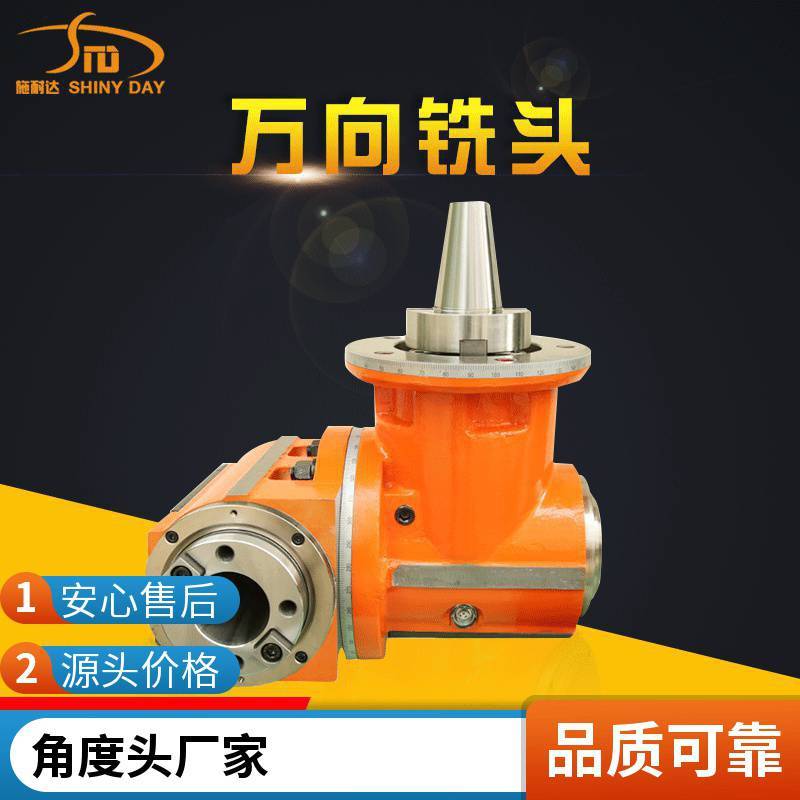
90度加长角度头的三大核心原理

90度加长角度头与普通侧铣头在传动精度、结构稳定性和材料热处理的底层逻辑上存在本质区别。这些区别直接决定了其在深腔加工中的表现。
- 传动精度:90度加长角度头采用进口高精密轴承,确保动力传递平稳。齿轮与主轴均选用鉻钼合金钢,经渗碳淬火处理,表面硬度达到HRC58-62,磨齿精度控制在5级-6级。这一参数为何重要?高硬度可减少磨损,保障长期运行的精度保持性;而磨齿精度则直接影响齿轮啮合时的噪音和振动,精度越高,加工表面光洁度越好。
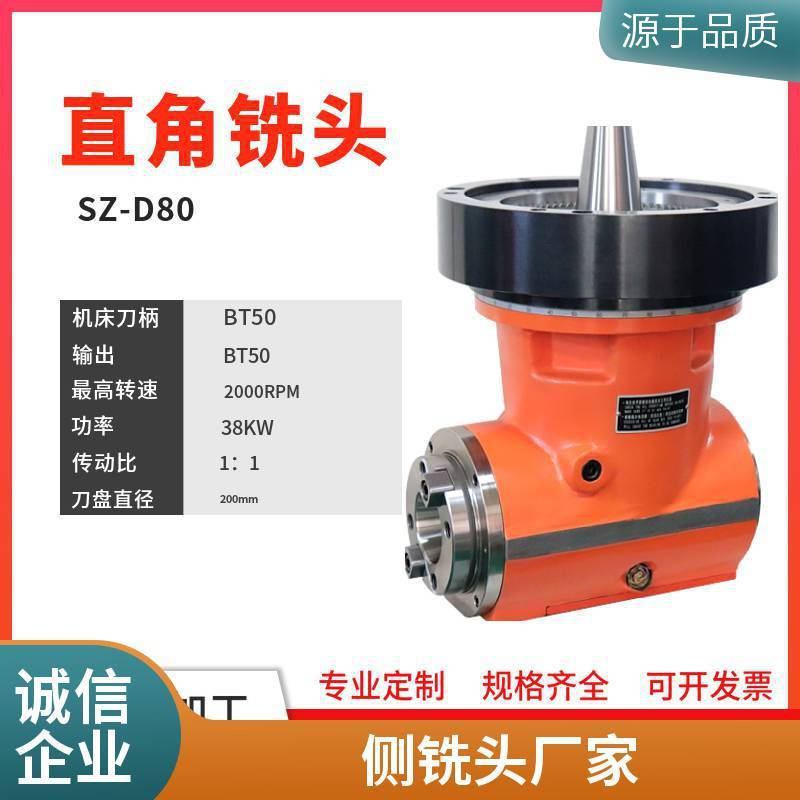
- 结构稳定性:壳体采用球状石磨铸铁经回火处理,如D80型号,这种材料具有优异的抗振性和热稳定性。在长悬伸工况下,结构稳定性是防止加工振纹的关键。球状石墨铸铁的回火处理能够消除内应力,确保在重切削时壳体变形极小。
- 加长设计:加长角度头通过延伸主轴长度,实现更深腔体的加工,减少工件翻动次数。这不仅提高了加工效率,还避免了多次装夹带来的定位误差。昆山施耐达精密机械有限公司在其产品设计中,充分考虑了加长结构对刚性平衡的影响,通过有限元分析优化受力路径。
以下是D77-BT50型号的关键参数,展示了其设计特点:

典型应用场景与解决方案
90度加长角度头在多个工业领域展现出优势。以下是三个具体场景:
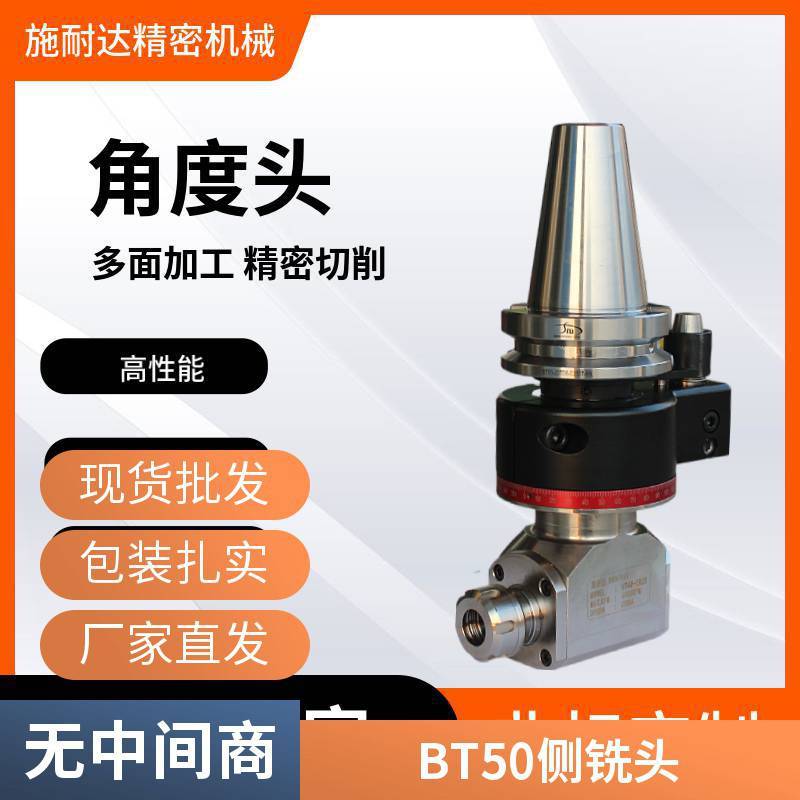
- 航空发动机壳体加工:航空发动机壳体通常具有深腔、多角度曲面特征,普通侧铣头难以覆盖内部加工区域。施耐达的90度加长角度头可深入腔体,进行侧面铣削,减少二次装夹,提升加工精度。
- 船舶大型结构件加工:在船舶制造中,大型轴系和壳体结构需要长行程加工。加长角度头能够提供足够的延伸长度,配合龙门加工中心,完成大尺寸工件的侧面和底面加工,提高整体效率。
- 风电齿轮箱加工:齿轮箱内部孔系和端面加工要求高刚性。角度头的加长设计可避免干涉,同时保持高切削稳定性。施耐达的产品在齿轮、主轴材料上的处理,确保在重载下变形














