

作为车间工艺师傅,我常遇到同行在选型热风硫化箱生产线时,因忽视关键参数,导致NBR、XPE防撞发泡保温板棉质量不稳定,比如发泡密度不均、保温性能差或生产效率低。这些困扰往往源于设备配置与工艺需求不匹配。下面,我将结合东诺公司的实践经验,分享几个实用技巧,帮助您规避选型误区,提升产品品质。
核心技巧与操作拆解
- 技巧一:热风循环系统需匹配发泡工艺
- - 为什么重要:NBR和XPE发泡对温度均匀性要求极高,热风循环系统直接影响板材密度一致性。
- - 不这样做的风险:若循环风量不足或分布不均,易导致发泡层厚度差异大,甚至局部过烧或欠烧。
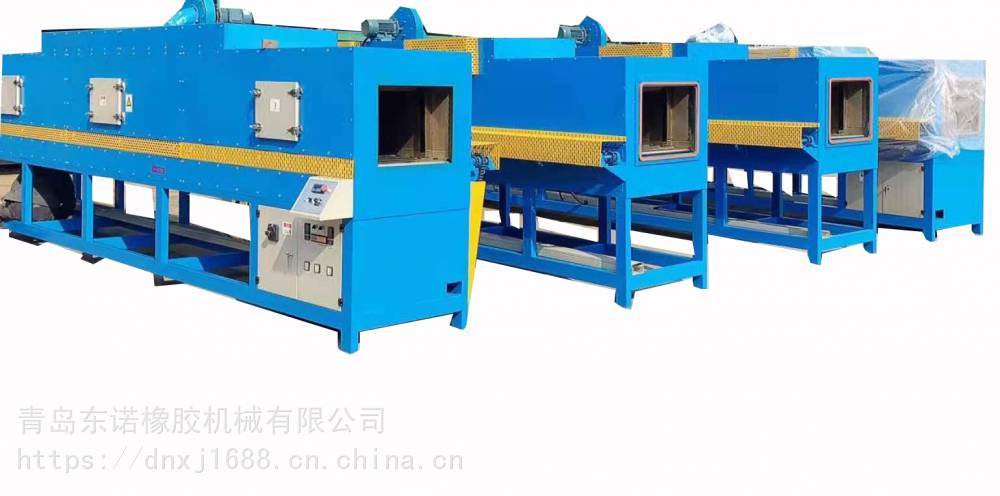
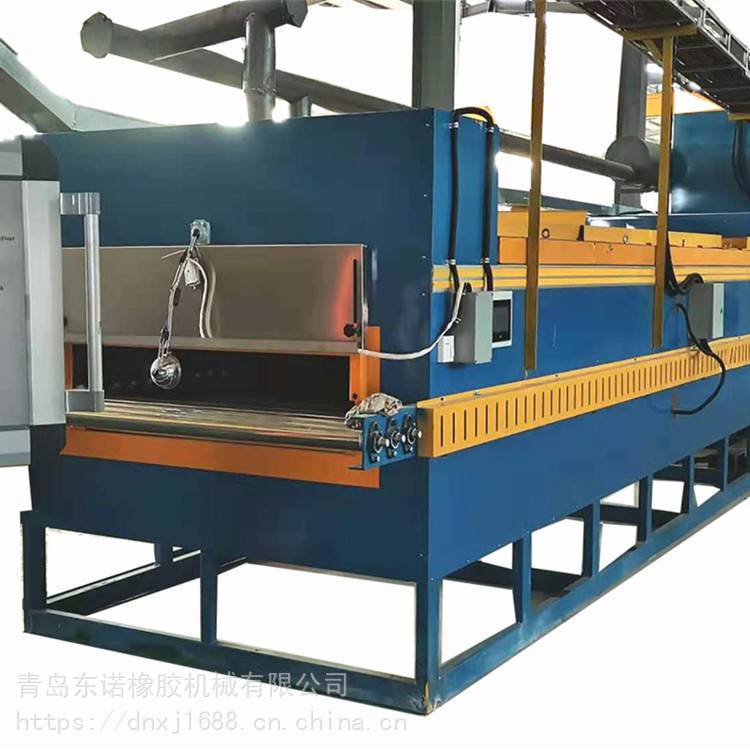
- - 实际操作建议:选型时,应关注设备是否有独立风道设计和多区温控功能。东诺的热风硫化箱生产线采用变频调速风机,可精准调节风量,确保温度波动控制在±1.5℃以内,从而保障防撞保温板棉的均匀发泡。
- 技巧二:硫化箱长度需根据产能规划
- - 为什么重要:硫化箱长度决定了材料在高温区的停留时间,直接影响发泡效率和交联程度。
- - 不这样做的风险:箱体过短,材料无法充分硫化,导致保温性能下降;箱体过长,则增加能耗和设备占地。
- - 实际操作建议:根据目标产量和材料厚度,计算所需箱体长度。例如,生产厚度20mm的NBR防撞板,建议选择箱体长度≥12米的设备,配合东诺的模块化设计,可灵活调整。
- 技巧三:输送系统需防滑且耐温
- - 为什么重要:输送带承载发泡材料,其稳定性和耐温性影响产品平整度和连续性。
- - 不这样做的风险:普通输送带在高温下易变形或打滑,导致板材跑偏、褶皱,甚至中断生产。
- - 实际操作建议:优先选用耐高温且表面有防滑纹理的输送带,如特氟龙材质。东诺的热风硫化箱生产线标配不锈钢网带,适用于150℃-250℃工况,确保发泡保温板棉在硫化过程中平稳运行。
- 技巧四:温度控制精度决定发泡率
- - 为什么重要:NBR和XPE发泡剂的分解温度窗口很窄,控温精度直接影响发泡倍率和闭孔率。
- - 不这样做的风险:温差过大,会导致发泡率波动超过10%,进而影响产品的防撞和保温性能。
- - 实际操作建议:选择具备PID自整定功能的温控系统,并定期校准传感器。东诺设备采用智能温控模块,可实时反馈并调整热风温度,将偏差控制在±0.5℃。
- 技巧五:安全防护装置需全面考虑
- - 为什么重要:热风硫化箱生产线涉及高温和运动部件,安全设计直接关乎操作人员安全。
- - 不这样做的风险:缺乏防护装置,可能导致烫伤、夹伤等事故,影响生产连续性。
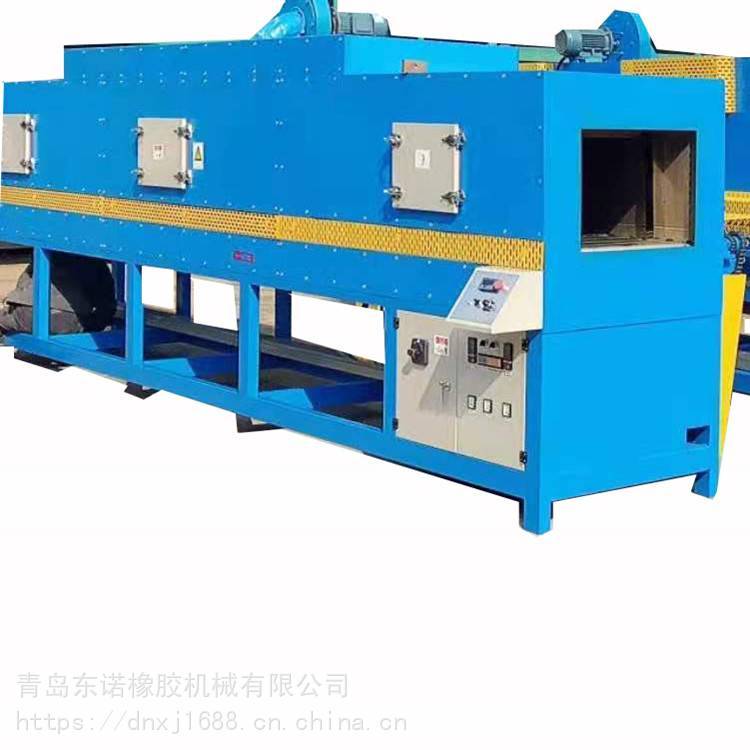
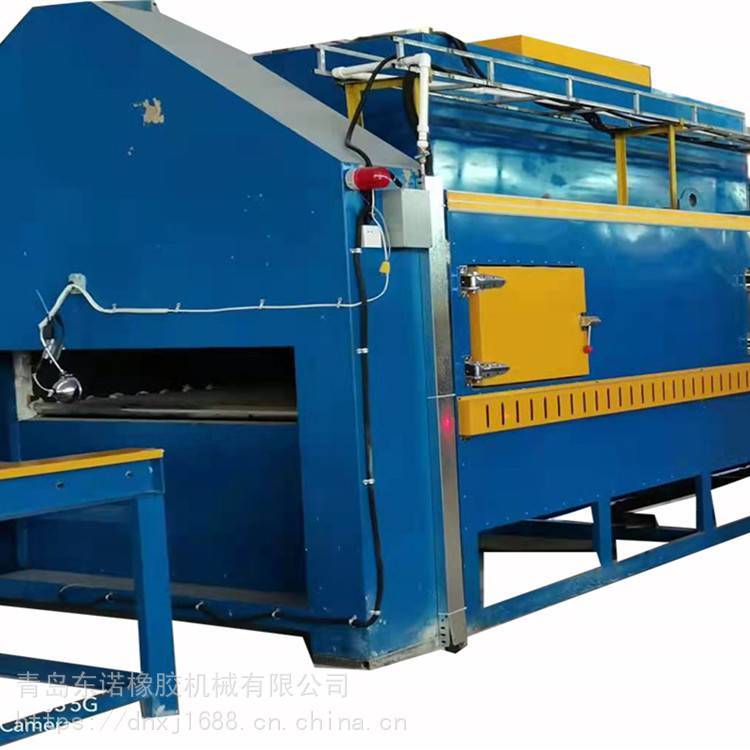
- - 实际操作建议:选型时,检查设备是否配有紧急停止按钮、超温报警和过载保护。东诺公司严格按照ISO9001标准,为生产线配置多重安全联锁,从源头降低风险。
常见误区与注意事项
- 误区一:盲目追求大功率
- - 错误做法:认为风机功率越大,加热越快,效果越好。
- - 正确认知:功率过大反而导致热风流速过快,材料表面过烧而内部未熟。应根据发泡材料的比热容和导热系数,匹配合理的功率。东诺在选型时,会提供功率匹配计算,避免资源浪费。
- 误区二:忽略设备维护周期
- - 错误做法:认为全自动设备无需频繁维护,直到出现故障才检修。
- - 正确认知:热风循环系统的滤网、加热管和传感器需定期清理,否则积灰影响热交换效率。东诺建议每季度检查一次,并建立维护日志,可延长设备寿命30%以上。
- 误区三:忽视原材料含水量
- - 错误做法:直接使用未干燥的NBR或XPE颗粒,认为硫化箱高温可蒸发水分。
- - 正确认知:水分残留会导致发泡孔破裂,降低保温性能。东诺建议在进料前增加预干燥工序,将含水量控制在0.5%以下,确保发泡均匀。
总结与实践建议
选型热风硫化箱生产线时,关键在于匹配热风循环效率、输送稳定性和温控精度,而非盲目追求高配置。作为橡胶机械领域的技术实践者,东诺公司始终致力于将设备设计与用户工艺需求深度结合,帮助您实现NBR、XPE防撞发泡保温板棉的稳定量产。牢记这些技巧,能有效避免常见问题,提升产品竞争力。













