

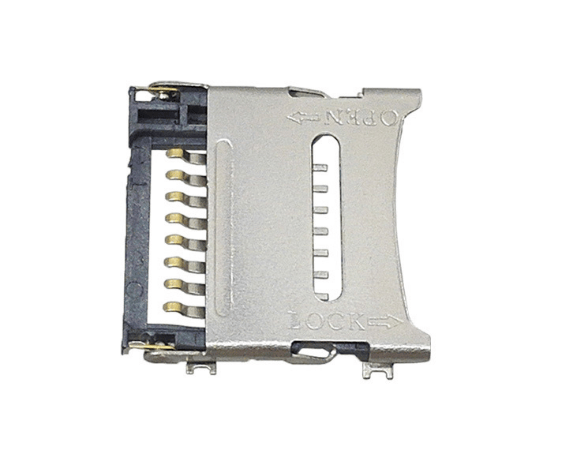
在电子组装过程中,TF卡座(翻盖式8P1.8-1.5H)作为存储模块的关键接口,其焊接质量与机械寿命往往被忽视。许多工程师反馈,在批量生产时,常遇到卡座引脚虚焊导致读卡失败,或翻盖卡扣因应力集中而断裂,造成返修成本居高不下。这类问题多源于对焊接参数与机械结构特性的理解不足。下文将结合威联创电子提供的产品与CAD设计支持,分享几个实用技巧,帮助您从源头提升装配良率。
一、焊接温度控制的精准化
技巧名称:炉温曲线定制化
为什么重要:TF卡座翻盖式8P1.8-1.5H的绝缘体材质为黑胶(热固性塑料),对过热敏感。若温度过高,塑料会软化变形,导致卡扣失去弹性或引脚移位。
不这样做的风险:使用通用曲线易造成焊接不良(虚焊、冷焊),或塑体熔化使产品报废。
实际操作建议:建议使用回流焊时,峰值温度控制在235-245°C,预热区升温速率不超过2°C/s。威联创提供的CAD图纸中标注了引脚与塑体的热容参数,可据此调整炉温。若使用手工焊接,建议使用温控烙铁,温度设定在320°C,单点焊接时间不超过3秒。
二、锡膏量控制与印刷工艺
技巧名称:钢网开口优化
为什么重要:卡座引脚间距为1.8mm,且针数为8P,通常SMT时锡膏量不足会导致虚焊,过量则可能造成桥接或溢锡到卡扣缝隙。
不这样做的风险:桥接导致短路,或溢锡阻碍翻盖转轴运动,造成卡滞。
实际操作建议:钢网开口建议采用“梯形”设计,开口宽度为0.25mm,厚度0.12mm。威联创的技术人员可提供针对该型号的钢网开孔建议图。印刷后需用AOI检查锡膏覆盖面积,确保每个焊盘上锡膏高度一致,避免偏移。
三、翻盖操作与卡扣保护
技巧名称:垂直插入与平行解锁
为什么重要:翻盖式卡扣是塑料卡钩,承受反复插拔力。若操作角度不当,卡钩根部易产生微裂纹,积累后断裂。
不这样做的风险:卡扣断裂后,卡座无法锁紧TF卡,导致接触不良或卡片弹出。
实际操作建议:插入TF卡时,应保持卡身与底座平行,垂直向下推入,切勿倾斜强压。解锁时,用指甲轻抬翻盖卡扣前端,使其平行弹起。亦可参考威联创提供的3D模型,在PCB上设计防呆挡块,限制插拔角度。
四、PCB布局的应力释放设计
技巧名称:焊盘与走线间距优化
为什么重要:卡座引脚焊接后,PCB热胀冷缩产生的应力会传导至焊点。若焊盘设计过小或走线直连,容易导致焊盘脱落。
不这样做的风险:焊盘剥离后,引脚失去连接,需更换整个卡座。
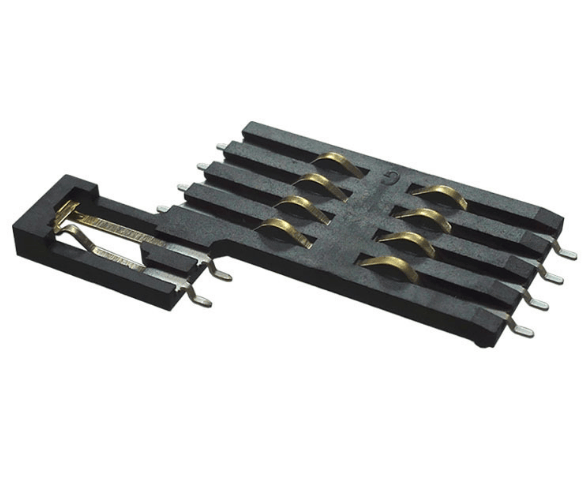
实际操作建议:在PCB Layout时,建议焊盘周围增加0.3mm的阻焊开窗,并在引脚焊盘与走线之间添加泪滴过渡。威联创的CAD图纸中包含了推荐的焊盘尺寸与封装足迹,可直接复用。对于多层板,建议在卡座安装区域下方铺设铜箔,以机械支撑。
五、功能测试与二次验证
技巧名称:动态接触电阻测试
为什么重要:静态测试无法发现微动虚焊。在振动或温度变化下,电阻值跳动会导致数据中断。
不这样做的风险:产品出厂后出现间歇性故障,引发客户投诉。
实际操作建议:在产线测试中,除了常规的读卡测试,还应在插拔过程中进行接触电阻实时监测,将标准设定为≤0.1Ω。可基于威联创提供的样品,制作通断测试治具,确保每个卡座在翻盖闭合与打开状态下电阻稳定。
六、常见误区与注意事项
误区1:忽略镀层匹配问题
错误做法:随意选用锡铅或无铅焊料,且未与卡座引脚镀层配合。
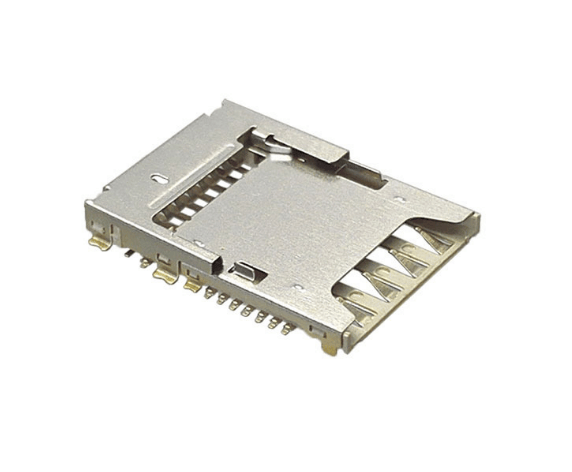
正确认知:该TF卡座接触件材质为磷铜,镀层通常为镀锡或镀金。建议使用与镀层匹配的焊料(如SnCu0.7用于镀锡引脚),避免因金属间化合物导致脆性焊点。威联创在样品中会标注镀层规格,采购时可确认。
误区2:未考虑卡座高度与周边元件干涉
错误做法:仅关注卡座本体高度1.5H,但忽略翻盖打开后的总高度(约4.5mm)。
正确认知:在PCB布局时,需留出翻盖打开空间,避免与相邻的高元件(如电解电容)碰撞。建议在威联创提供的CAD图纸中,测量翻盖打开后的轮廓,并预留≥5mm的净空区域。
误区3:仓储环境管理不当
错误做法:卡座直接暴露在空气中,未使用防潮柜。
正确认知:黑胶材质吸水率高,未干燥的卡座在回流焊时可能产生“爆米花”效应,导致塑体开裂。建议存储温度控制在20-30°C,湿度低于60%RH,使用前需烘烤(125°C,4小时)。
七、总结与实践建议
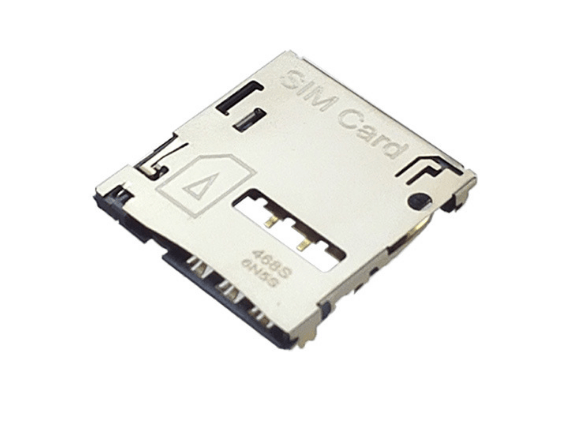
TF卡座翻盖式8P1.8-1.5H的装配成功,关键在于“热控制”与“力保护”的平衡:焊接温度需匹配塑体特性,插拔操作需避免侧向应力。作为行业实践者,深圳市威联创电子有限公司不仅提供通过ISO9001认证的批量产品,更在每次送样时附赠CAD图纸与工艺建议。核心认知是:连接器的可靠性,从设计阶段的应力释放与工艺阶段的温度曲线开始,而非仅在测试环节补救。遵循上述技巧,能有效降低电子厂在TF卡座应用中的返修率,提升产品一致性。














