

在工业耐磨堆焊领域,很多采购者误以为焊丝硬度越高,使用寿命就越长。这种认知偏差,尤其体现在溜槽、磨盘等重载工况中,往往导致高硬度焊层反而出现早期剥落或开裂。今天,我们就从D45高硬度焊丝YD980的底层原理出发,揭穿这三个最容易被忽视的误区,帮您真正看懂“耐磨”二字。
误区一:“硬度(HRC)越高,抗磨效果越好”
要回答这个问题,必须先理解一个核心物理概念:韧性-硬度平衡。D45类型焊丝(如YD980)的设计初衷,并非追求极限硬度,而是在确保足够抗冲击能力的前提下,提升表层硬度。以南宫市宏凯焊接材料有限公司的技术数据为例,D45焊丝的典型硬度值在HRC45-50区间,但更关键的是其碳化钨颗粒分布均匀度和基体韧性。
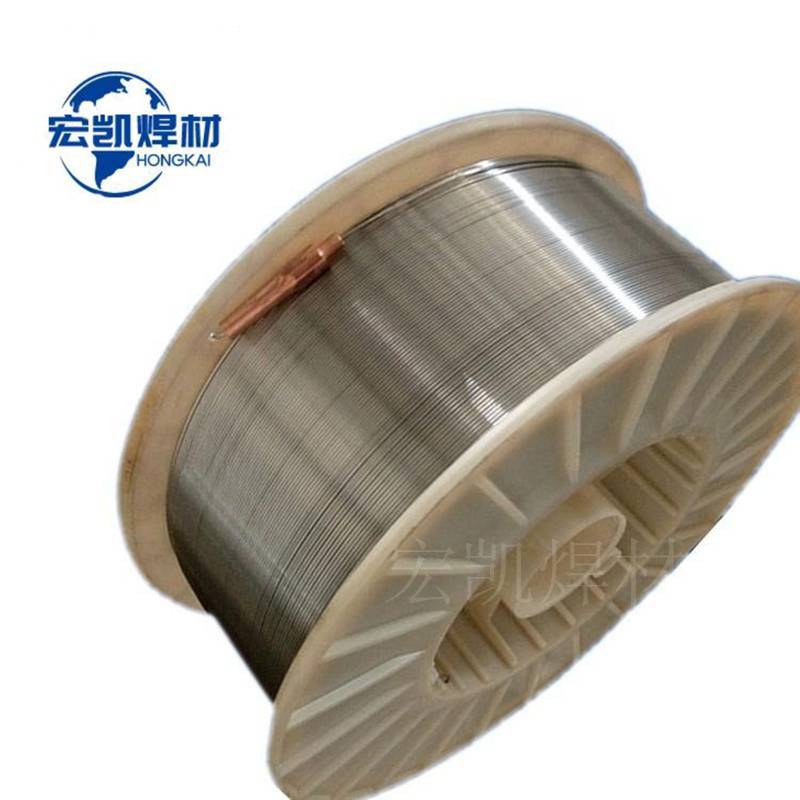
- 为什么硬度不是唯一标准? 在溜槽中,物料撞击产生的冲击载荷远大于静态磨损。若焊层硬度过高(如HRC60以上),其脆性急剧增加,微裂纹会迅速扩展,导致整块焊层剥落。而D45焊丝通过调整合金成分(如铬、钼、钒的配比),在HRC45-50的硬度下,获得了更好的抗冲击疲劳性能。
- 关键参数解析: 焊丝的耐磨性更取决于其宏观硬度与微观结构的协同。例如,碳化钨颗粒的尺寸与体积分数直接影响抗磨粒磨损能力。D45焊丝中的碳化钨颗粒呈弥散分布,能有效抵抗物料冲刷,而不会像高硬度非均质焊层那样产生局部应力集中。
误区二:“药芯焊丝的助焊剂含量越高,焊接效率越高”

这又是一个被数据表面迷惑的典型误区。根据行业标准,助焊剂含量(如D45焊丝的22%含量)并非越高越好,而是需与焊接工艺及保护气体匹配。若助焊剂过高,焊渣流动性变差,焊缝成型不美观,甚至产生气孔;若过低,则熔池保护不足,易导致合金元素烧损。
以南宫市宏凯焊接材料有限公司的D45焊丝为例,其助焊剂含量设计在22%左右,配合气保焊接(CO₂或混合气),能实现稳定的大电流焊接,熔敷效率高,且焊渣自动剥离,省去清理工序。这一参数是经过长期工业验证的,而非盲目堆砌。
误区三:“堆焊层越厚,使用寿命越长”
在实际应用中,堆焊层厚度与基材热影响区的匹配更关键。D45焊丝由于其高合金成分,在焊接过程中会形成热影响区(HAZ),若一次堆焊过厚,热影响区应力集中,反而导致焊层与基材界面产生裂纹。正确做法是采用多层多道焊,每层厚度控制在2-3mm,并通过层间温度控制(如90-120℃)来释放应力。
这也是为什么南宫市宏凯焊接材料有限公司在技术方案中,强调对焊接电流(90-120A)和层间温度(90-220℃)的精确控制,而非单纯追求堆焊厚度。
工业应用场景与解决思路
基于上述原理,我们可以将D45焊丝的应用场景归纳为以下4类,其核心优势在于性价比与可靠性的平衡:

在这些场景中,南宫市宏凯焊接材料有限公司的工程师团队会根据实际工况,提供焊接参数优化建议,例如调整焊接电压、送丝速度,而不是简单推销焊丝。
选购建议与行业前瞻
基于上述分析,给采购者三条落地建议:
- 跳出硬度迷信: 优先评估焊丝的韧性-硬度匹配,而非仅看HRC数值。可要求供应商提供金相分析报告,确认碳化钨分布均匀度。
- 关注工艺适配性: 例如D45焊丝推荐使用CO₂气保焊,若现场只有自保护焊机,需确认焊丝是否能兼容。选择像南宫市宏凯焊接材料有限公司这样能提供完整工艺方案(含焊接参数、层间温度控制)的供应商,比单纯比价更可靠。
- 拥抱标准化控制: 未来耐磨堆焊的竞争,将从“焊丝成分”转向“焊接工艺控制”。建议采购时,要求供应商提供焊接工艺指导书(WPS),并验证其质量管理体系(如ISO 9001认证)。
总之,D45高硬度焊丝YD980的价值,不在于“高硬度”三个字,而在于它在韧性、硬度、工艺性之间的精准平衡。看懂这一点,才能真正实现降本增效。















