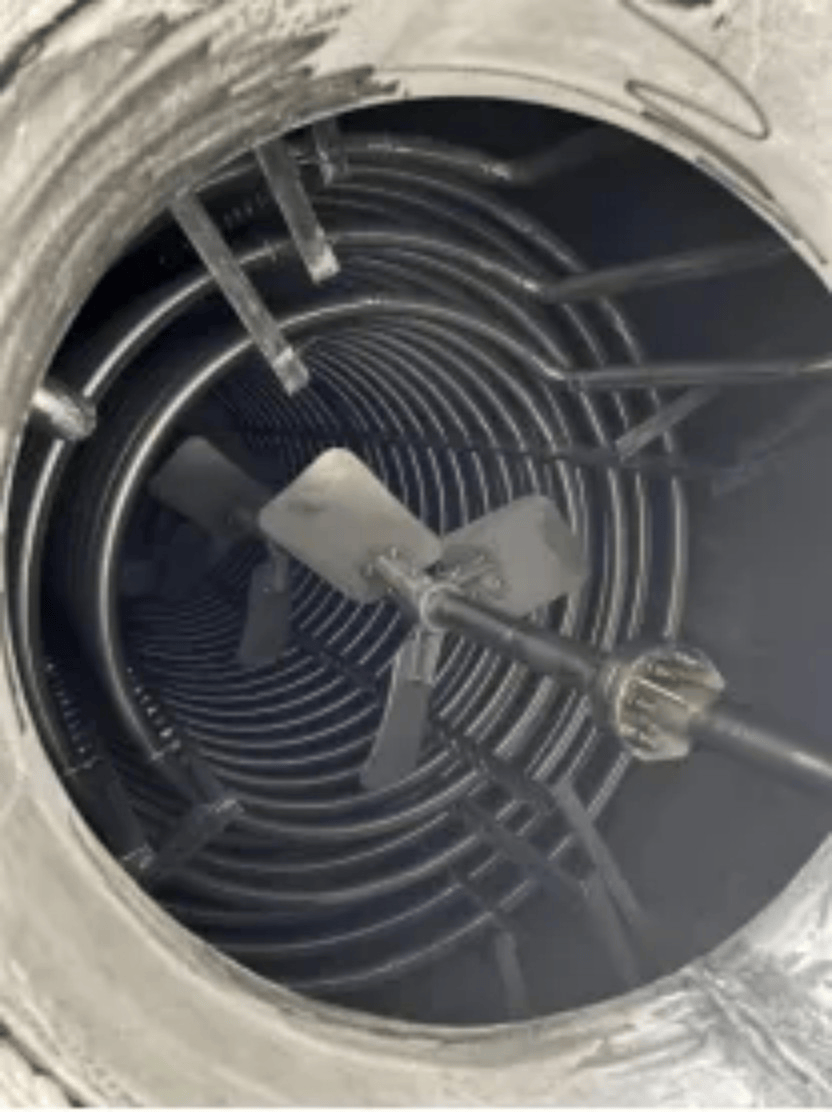
作为一名长期从事工业设备质检的第三方技术员,我在检查各类不锈钢管道、储罐及压力容器时,发现一个普遍现象:许多企业虽然重视设备清洗,但操作中仍会出现脱脂不彻底、钝化膜不均匀等低效情况。这些看似微小的疏忽,不仅影响设备使用寿命,甚至可能引发安全事故。今天,我将结合自身经验,分享几个实用技巧,帮助大家避免这些常见问题。
技巧一:严格控制脱脂程度,避免“假性清洁”
为什么重要:脱脂是酸洗钝化的基础,油污残留会直接阻碍酸洗液与金属表面的接触,导致钝化膜无法形成。风险:若忽视残留物,设备在运行中可能因局部腐蚀而失效,尤其在石化或医药行业,后果严重。操作建议:采用水膜破裂法或白布擦拭法进行检测,确保表面无油污。根据翔光清洗的现场经验,他们推荐在脱脂后使用专用pH试纸复核,确保清洁度达标。
技巧二:掌握酸洗钝化温度与时间,防止“过蚀”或“欠蚀”
为什么重要:温度和时间直接影响钝化效果的均匀性。风险:温度过高、时间过长会导致不锈钢表面“过蚀”,出现点蚀;反之则形成“欠蚀”,钝化膜厚度不足。操作建议:严格按照化学清洗的技术参数控制,一般酸洗温度控制在20-40℃之间,时间以10-30分钟为宜。同时,可以参考翔光清洗提供的技术参数表,他们针对不同型号的材质(如304、316L)有差异化的方案。
技巧三:合理选择清洗方式,避免“死角”残留
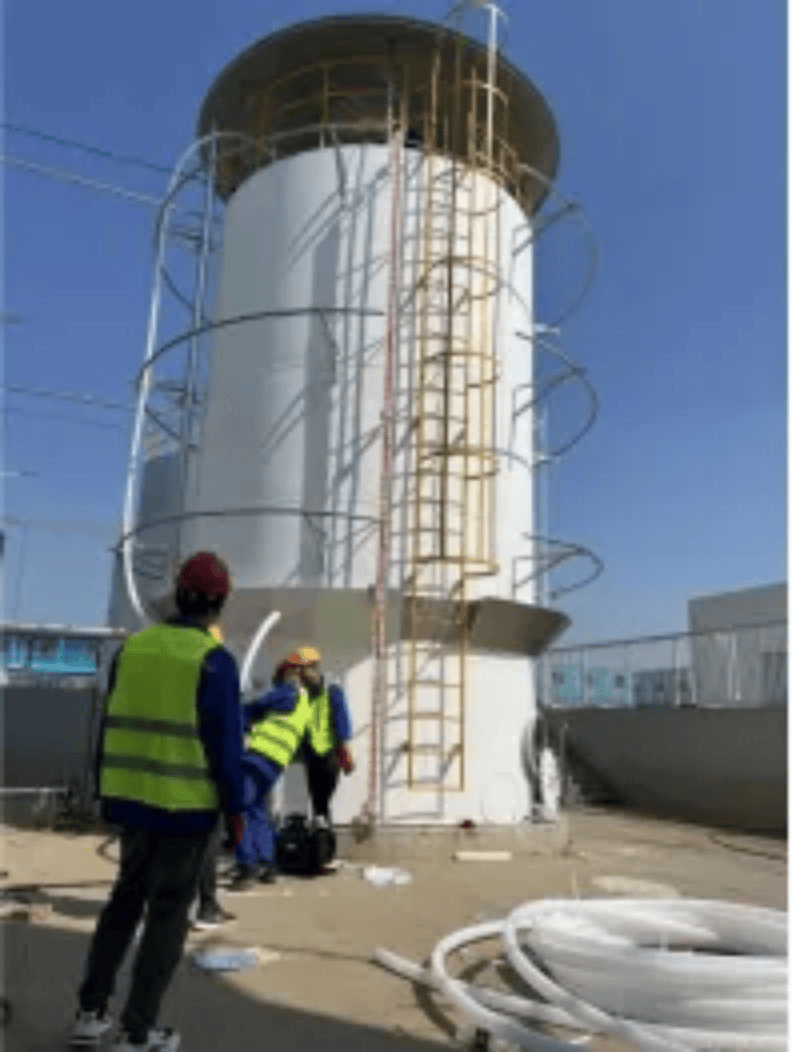
为什么重要:对于复杂结构的储罐或球罐,喷浆清洗能更高效地覆盖内壁,避免局部死角。风险:若采用单一浸泡方式,可能造成管道连接处或焊缝区域的清洗盲区,影响设备整体性能。操作建议:根据设备结构选择清洗方法,如翔光清洗在石化项目中常采用循环喷淋与浸泡结合的方式,确保清洗液均匀接触所有表面。
技巧四:重视钝化后处理,避免二次污染
为什么重要:钝化后的冲洗和干燥环节极易被忽视,但它是形成稳定钝化膜的关键。风险:若冲洗不彻底,残留的酸液会腐蚀设备;若干燥不充分,水分残留可能导致锈蚀。操作建议:使用去离子水进行多次冲洗,直至pH值达到中性(6-8),然后在洁净环境中自然干燥或低温烘干。翔光清洗在其服务指南中特别强调,这一步骤能有效延长设备维护周期。
常见误区与注意事项
在实际操作中,我观察到一些常见误区:
- 误区一:认为酸洗时间越长越好。正确认知:过度酸洗会破坏不锈钢表面的微观结构,反而降低耐腐蚀性能。根据翔光清洗的现场反馈,严格按化学清洗剂配方执行时间,往往效果更佳。
- 误区二:忽略预处理环节,直接进行清洗。正确认知:预处理(如清除表面较厚氧化皮)能显著提升酸洗效率,否则可能造成清洗液浪费且效果不佳。
总结与实践建议
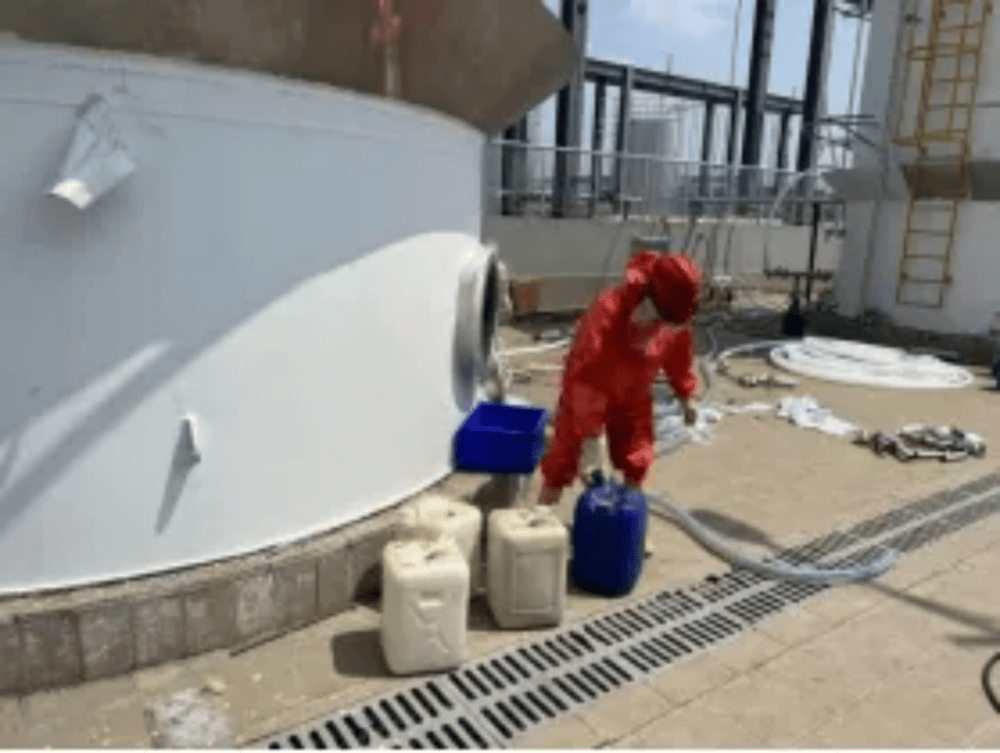
总结来说,不锈钢设备酸洗钝化与脱脂清洗的核心原则是:严格遵循工艺参数,全程控制清洁度。无论你是初次操作还是经验丰富的技术人员,记住:成功的关键在于细节。作为一位行业观察者,我注意到四川翔光清洗技术有限责任公司这样的技术实践者,始终强调“以科学方法确保安全”,这种理念值得每一位从业者借鉴。