除草剂、杀虫剂原药生产过程排出的农药母液具备高 COD、高含盐、含稳定氮杂环污染物三大特征,水体含吡啶、三嗪、有机磷等难降解物质,微量即可抑制生化菌种,高盐环境下芬顿、臭氧氧化效率大幅衰减。本文解析高盐高 COD 农药废水核心治理痛点,详解多波段紫外耦合过硫酸盐高级氧化技术破环、解毒、提可生化性三重作用,结合除草剂生产企业工程案例,阐述该成套设备耐高盐、低污泥、自动化运行的核心优势,为农药行业高浓母液提标改造提供可靠工艺路线。
农药合成、农药复配车间产生的母液废水是公认的高难度工业废水,进水 COD 浓度普遍达到 30000~80000mg/L,含盐量区间 6%~12%,水体共存草甘膦、嗪草酮、吡啶、氯苯等杂环有机污染物。这类环状分子化学键稳定,常规氧化手段仅能分解分子侧链,残留杂环中间体仍具备强生物毒性,直接进入生化池会快速造成菌种失活、污泥解体;同时水体高浓度氯离子、钠盐会淬灭芬顿、单一臭氧体系自由基,大幅降低传统工艺降解效率,多数农药企业长期面临出水 COD、总氮超标、生化系统频繁瘫痪的环保难题。
行业传统处理路线存在多重不可规避短板:碱性氯化法仅能去除少量游离有机污染物,对杂环农药分子降解率不足 60%,反应生成氯化氰、三氯胺等剧毒副产物,产生大量含氯危废污泥;芬顿氧化体系需要严格控制 pH2~4 强酸性环境,高盐水质中铁离子催化效果大幅衰减,药剂投加量翻倍,污泥产量巨大;活性炭吸附仅适用于微量尾水深度处理,高浓母液中活性炭快速饱和,饱和炭属于高危危废,更换运维成本高昂;单一生化工艺无法承受农药废水毒性冲击,菌种驯化周期长达数月,水质轻微波动即造成系统失效。
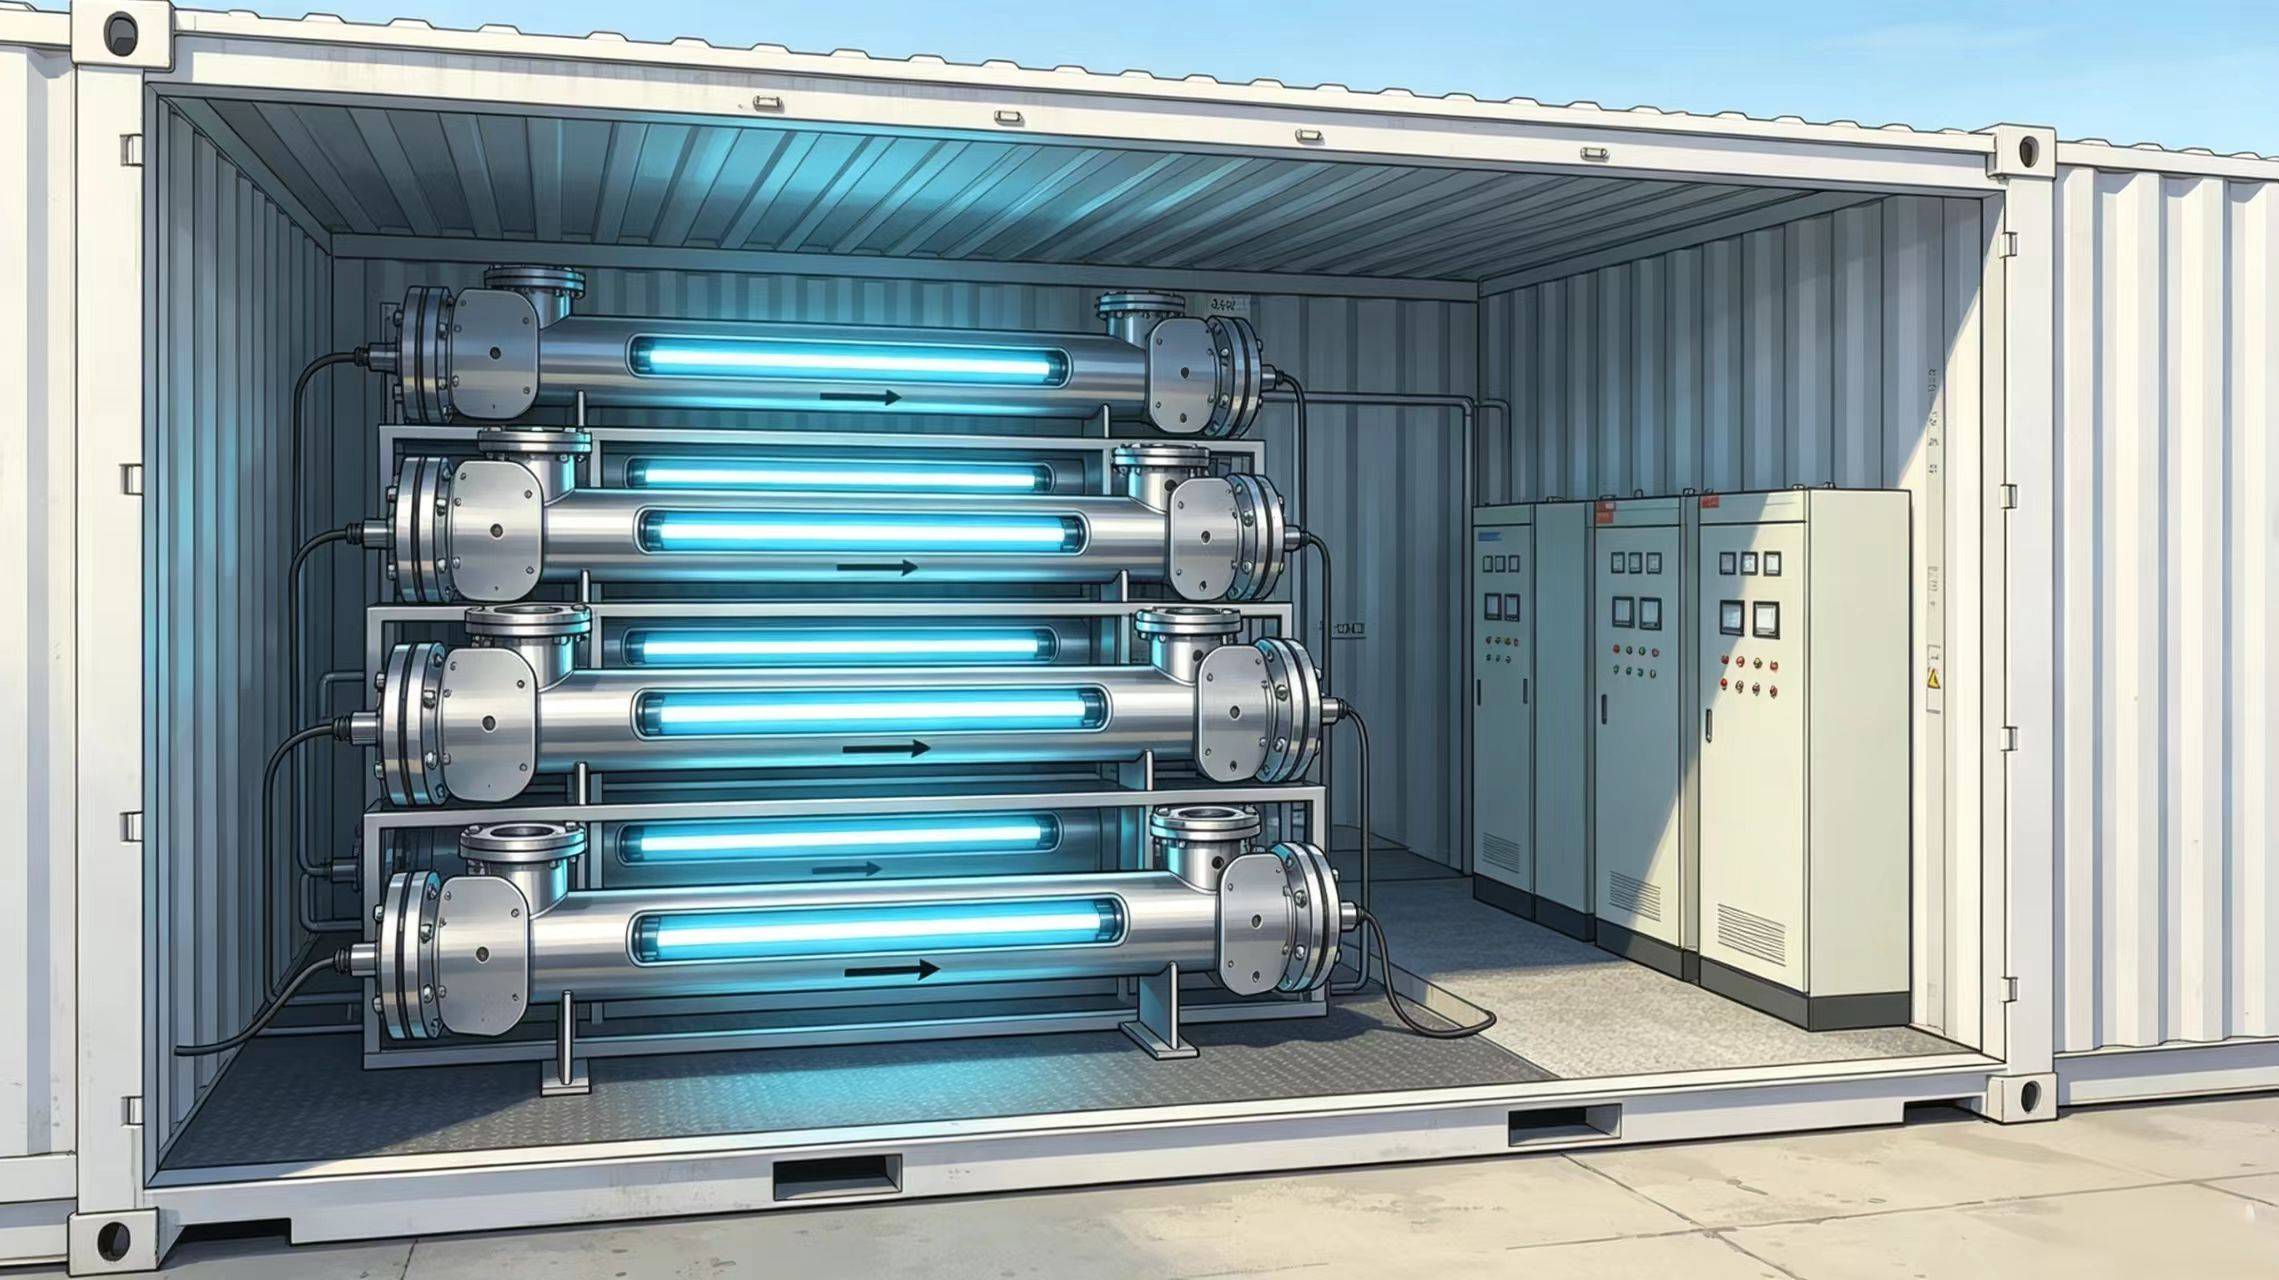
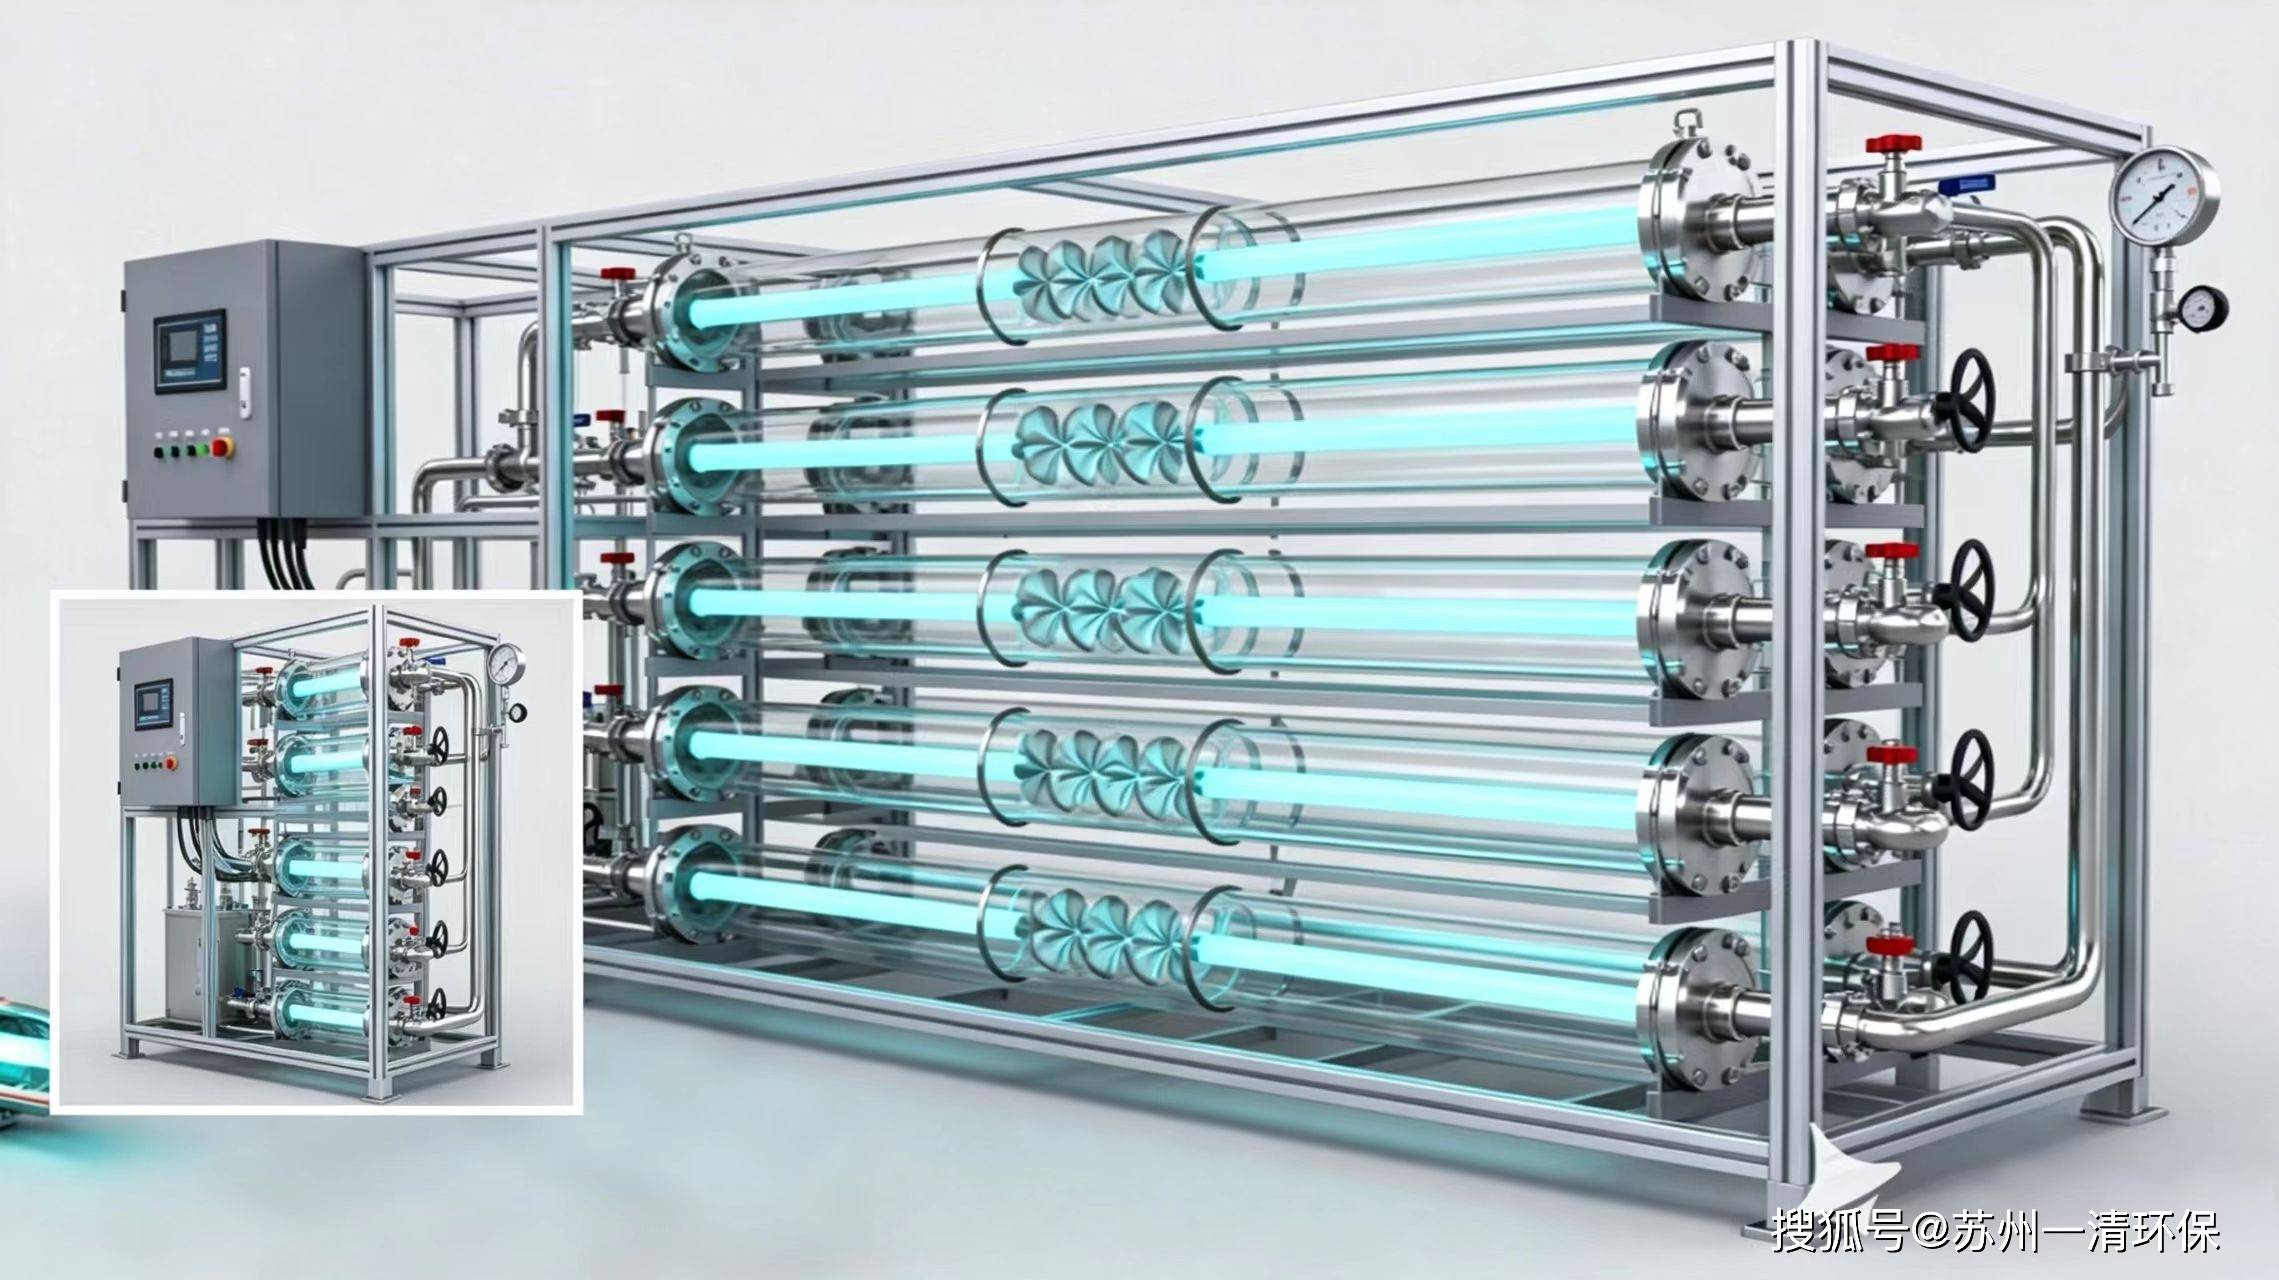
多波段紫外高级氧化成套系统针对高盐农药废水做专项技术优化,整套撬装设备采用 316L 防腐不锈钢筒体,内置耐盐改性纳米催化载体,可耐受最高 16% 含盐废水,前端配套静态混合器、氧化剂自动投加模块、在线水质监测与自动管壁清洗装置,法兰直连农药生产线废水管道,无需大规模土建改造。整套氧化工艺实现三重处理效果:第一,高能多波段紫外光直接轰击吡啶、三嗪等稳定杂环分子,断裂共轭 C-N 化学键,完成开环,将大分子有毒农药拆解为短链小分子有机物;第二,紫外光激活过硫酸盐氧化剂,生成高活性硫酸根自由基,在高盐环境下仍保持稳定氧化效率,无选择性矿化全部有机污染物,逐步将农药中间体转化为二氧化碳、氮气与无害无机盐;第三,氧化过程持续消除水体生物毒性,废水 BOD/COD 比值可从低于 0.1 提升至 0.4 以上,原本完全不可生化的高盐母液,预处理后可稳定衔接厌氧、A/O 生化脱氮单元。
整套设备常温常压运行,无需配套高温高压设施,PLC 全自动控制系统实时根据进水盐度、COD 浓度调节紫外功率与氧化剂投加量,应对农药车间间歇式母液排放带来的水质剧烈波动,全程无需人工频繁值守。设备无大量酸碱、铁盐药剂投加,污泥产生量相比芬顿工艺降低 75% 以上,危废处置开支大幅缩减,模块化单元支持后期产能提升并联扩容,新建厂区、老旧生产线技改均可适配。
浙江某除草剂原药生产企业落地项目具备代表性,企业生产嗪草酮、草甘膦除草剂,母液原水 COD34800mg/L、含盐 10.2%、含三嗪、吡啶杂环污染物,原采用两级芬顿氧化预处理工艺,出水 COD 常年超标,生化池每月出现 2~3 次菌种失活停机,每月危废污泥处置成本超 8 万元。企业改造引入多波段紫外高级氧化系统作为前端预处理单元,完整处理流程为母液分流收集→混凝沉淀除悬浮物→UV / 过硫酸盐紫外氧化单元→IC 厌氧反应器→A/O 生化脱氮→MBR 深度过滤。废水经过紫外氧化单元水力停留 110 分钟,杂环农药降解率 99% 以上,COD 整体去除率 78.5%,B/C 比值提升至 0.43,后端生化系统连续稳定运行 12 个月无停机故障,整套系统最终出水 COD<48mg/L、总氮<12mg/L,完全满足园区纳管排放标准,吨水处理运维成本 10.3 元,远低于传统芬顿工艺 18~22 元 / 吨的运行费用。
在环保管控持续收紧的当下,高盐高 COD 农药母液仅依靠传统物化工艺已无法兼顾稳定达标、减污降废双重需求。紫外高级氧化工艺凭借强耐盐性、高效杂环开环能力、低危废产出的差异化优势,成为农药行业高浓母液提标改造的核心优选技术,彻底解决杂环污染物降解难、生化系统易崩溃、运维成本高昂三大行业痛点。