

瓦楞纸切割易压塌的行业工艺难题
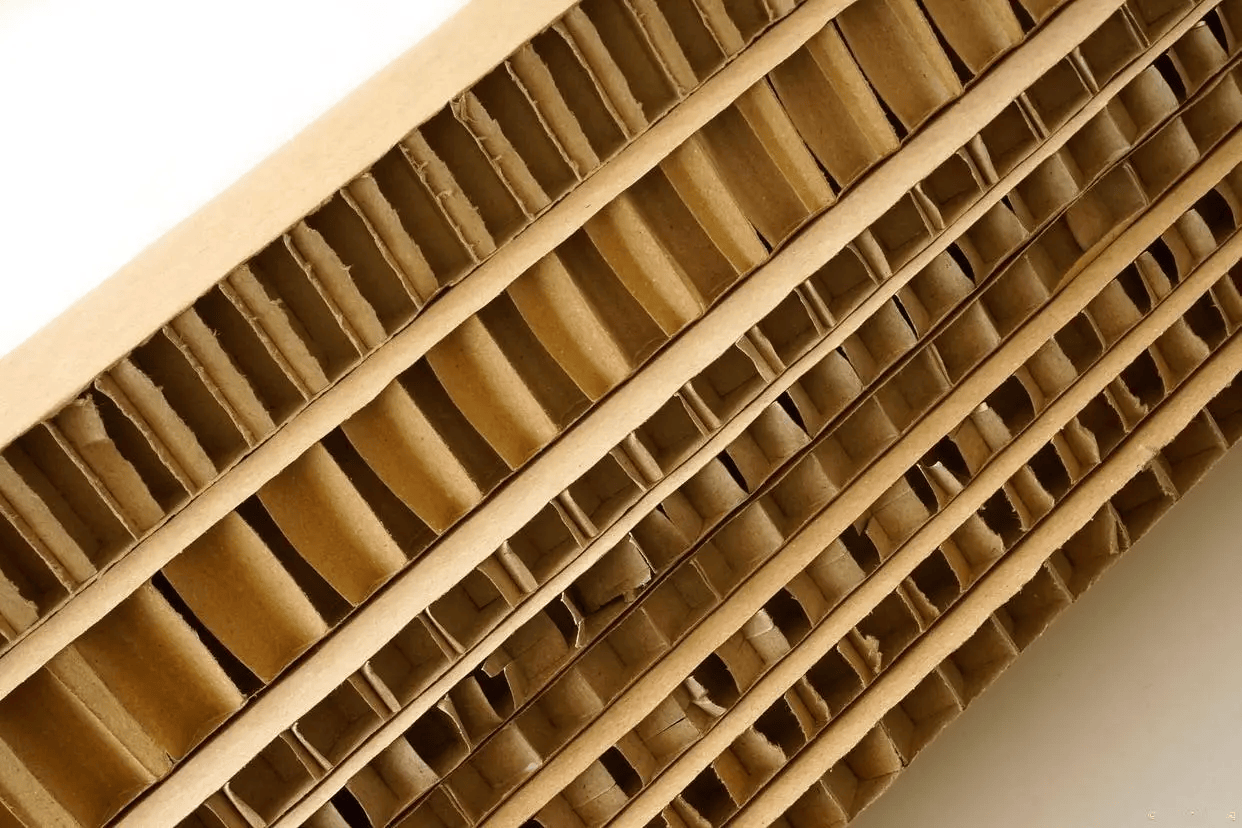
瓦楞纸是纸箱、物流包装、内衬缓冲结构的核心材料,由面纸、瓦楞夹层、里纸复合而成。传统机械裁切、模切冲压、刀片切割,加工时容易产生压力挤压,导致瓦楞夹层塌陷、楞型变形;厚层瓦楞纸切割切口不平整,边缘分层、起皱;异形缺口、开槽位置容易压塌结构,影响纸箱承重与拼接组装。一旦瓦楞被压塌,包装缓冲性能、抗压强度都会大幅下降,只能报废重做。
一、传统瓦楞纸切割常见缺陷
机械刀具物理挤压,瓦楞蜂窝结构受压塌陷变形
模切冲压压力不均,局部楞型倒伏,失去缓冲支撑力
厚五层、七层瓦楞纸切割容易分层、裂口、边缘起皱
异形开槽、把手位裁切易造成周边瓦楞大面积坍塌
批量切割尺寸偏差,纸箱组装咬合缝隙过大
手工修边容易拉扯面纸,造成表层破损、脱层
二、CO2 激光防压塌切割技术原理
CO2 激光采用非接触式热气化切割,全程无机械挤压、无物理压力,从源头避免瓦楞结构受压塌陷。射频 CO2 激光器激光能量输出柔和可控,热影响区域小,只作用于切割线条周边,不会大范围传导热量软化瓦楞夹层;激光管光束聚焦精准,切口窄而利落,垂直切断面纸与瓦楞层,不拉扯、不挤压内部蜂窝结构,保持原有楞型完整度。
三、瓦楞纸顺畅切割工艺控制要点
根据瓦楞层数调节功率,三层瓦楞低功率,七层瓦楞适度提升功率
采用匀速连续走刀,避免停顿造成局部热量堆积软化楞型
把手位、开槽位置采用外框先切,内部后切,减少结构应力
开启低压辅助吹气,及时排走熔渣,不冲击脆弱瓦楞夹层
整张瓦楞板平铺吸附固定,避免悬空部位受力微变形
优化切割路径,减少长距离空程移动,提升加工连贯性
四、不同层数瓦楞纸适配参数逻辑
三层瓦楞纸:低功率高速切割,切口利落,楞型完整无塌陷
五层瓦楞纸:中等功率匀速走刀,一次性切透不分层
七层加厚瓦楞:分层渐进切割,避免单次能量过大软化夹层
异形瓦楞配件:细路径慢速加工,保护周边结构不倒伏
五、切割质量自检标准
瓦楞楞型保持直立饱满,无倒伏、无塌陷、无挤压变形
切口垂直平整,面纸无撕裂、无脱层、无明显焦痕
开槽、把手位周边结构完好,无大面积应力扩散变形
同批次瓦楞件尺寸统一,组装咬合紧密无松动缝隙
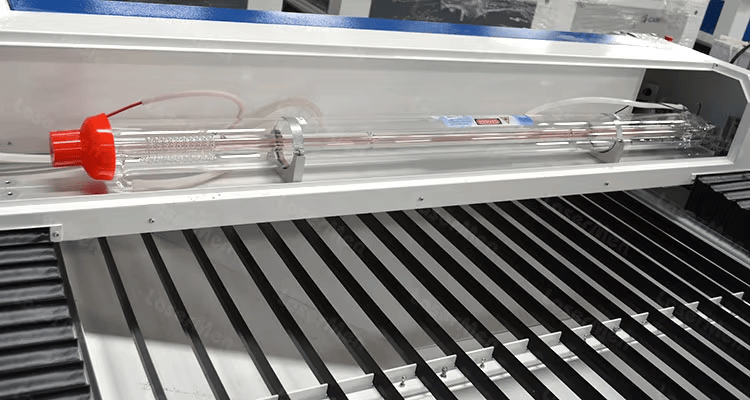
行业落地应用效果纸箱包装加工厂采用 CO2 激光切割瓦楞纸,全程无机械压力,瓦楞蜂窝结构完整饱满,无塌陷、无倒伏。三层至七层瓦楞纸均可顺畅切割,切口平整不分层、不起皱,异形开槽和把手位周边结构完好。无需人工修边整理,成品抗压强度、缓冲性能保持原有标准,批量生产尺寸统一,有效降低因压塌造成的报废损耗。















