

工程机械维修班里常碰到这类活:挖掘机斗臂销孔磨成椭圆,装载机铰点失圆,起重机轴销孔啃伤——按老办法,要么拆下来发回车间镗,运费加工期三五天起步;要么现场补焊后用碳弧气刨加角磨机修圆,看着圆了,跑合期两三个月又松。停工等件、拆装吊运、返修复修,工期往往不是被故障拖垮,是被“拆—送—等”这套链路拖垮的。
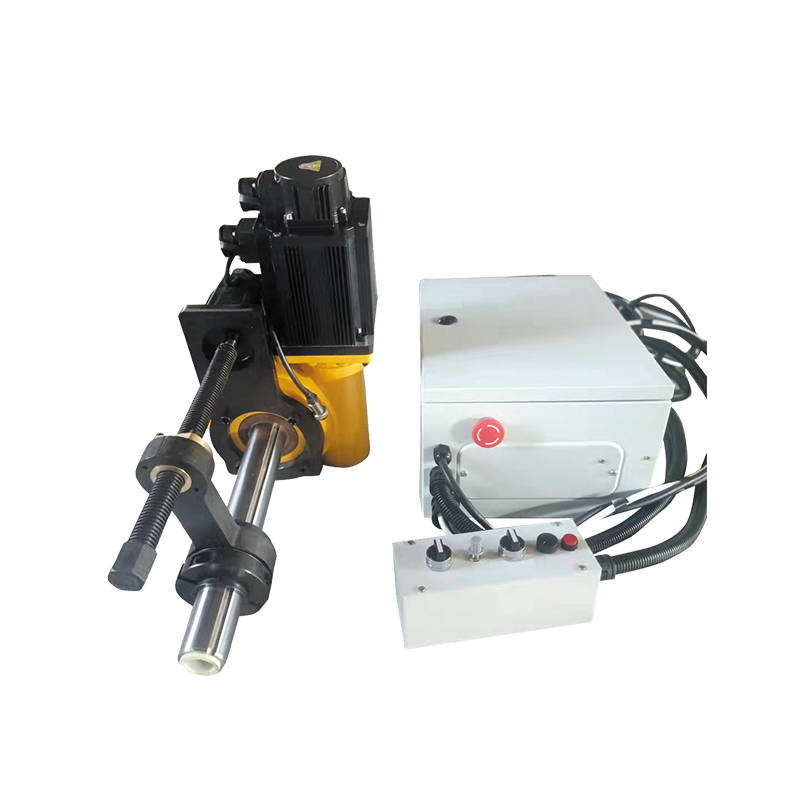
鑫达XDT60便携式镗焊一体机给的解法很直接:设备进场,工件不动,补焊和镗孔在同一机架上切换完成。
一台机干完两道工序
XDT60把镗孔和焊补集成在同一个主体上。先用焊杆支撑杆配焊枪头补焊磨损面,单面可堆4–5mm(焊丝φ1.2),换下焊接组件、装上镗杆和刀架,就能接着镗。孔径φ65–500mm覆盖挖机斗臂销孔、装载机铰点、起重机轴销、中小矿卡铰点这批高频工况。镗杆φ60mm,主电机3.8kW伺服,进给电机400W(12N·m),主电机输出0–300r/min无级变速,加工圆度0.03mm、粗糙度Ra3.2,切削量单边2–3mm,加工行程500mm(可按需定制)。
相比“焊工+便携镗分开两趟进场”,XDT60少叫一个人、少一次拆装定位,补焊完不用重新找正,孔轴线还是那条轴线。
现场装得快,定心吃得住
安装逻辑不复杂:尼龙定位锥套卡两端孔定心 → 镗杆穿入 → 支撑座套进镗杆、支撑螺栓点焊在工件面上 → 拆锥套、装主体和进给丝杠 → 接380V电箱。至少两个轴承支撑座保稳定,孔距大时中间加辅助支撑,避免镗杆挠曲影响圆度。
控制端是PLC数控屏加手柄:自动区设加工深度、进给速度、旋转速度,镗孔一键启动;焊接模式有半焊(按设定角度摆焊)和完整360°焊两种。手柄上“先启转速、再启进给,退刀先停进给、再停转速”的顺序锁得好,新手按步骤来不容易顶坏进给电机。
几个现场容易踩的坑
- 焊完别马上镗:堆焊层有余温,立刻镗第一刀圆度会飘,等温度下来再走刀,数据才稳。
- 进给旋钮从零慢拧:小孔(200mm上下)设2–3更稳,硬顶大进给400W进给电机会抖。
- 支撑座间距别拉太开:杆越长挠曲越明显,中间补辅助支撑,圆度数据更好看。
哪些场景用得上
挖掘机、装载机、压力机、起重机的同心孔修复;多孔并排一次性定位加工,保同轴度;内河船舶舵系、港口吊具的中型销孔;矿山设备铰点补焊后镗圆。只要是φ65–500mm这个频段、工件拆不动或拆了不划算的现场,XDT60都能兜住。
为什么敢把便携设备拉到现场干活
参数表好看不够,工地要的是“坏了有人来、装得起来、镗得准”。
售后这块:技术咨询1小时答复、48小时派人到场;设备交付后工厂免费培训操作与维护,整机质保1年,质保期外只收零部件成本。
XDT60卡的就是中小型工程机械、港口吊具、内河船舶常见的销孔活。如果你的维修队、租赁站或工地自有维修班常碰这个孔径段,这台机值得放进备选——比返厂省时间,比手柄老款便携镗省力,PLC设好参数后能省掉一半盯参数的精力。
(本文根据企业公开资料和行业信息整理,仅供参考。具体产品信息和服务条款以企业官方发布为准。)












