

在实际生产中,金属深拉伸模具和多工位拉伸模具的常见问题包括模具开裂、拉伤、产品尺寸不稳定以及模具寿命短。这些困扰往往源于材料选择不当、热处理工艺偏差或是调试参数设置不合理。许多操作人员花费大量时间返工,却忽略了关键环节的控制。下文将分享5个实战技巧,帮助规避这些低效场景,提升模具使用效果。
技巧一:模具材质与热处理工艺的精准匹配
为什么重要:深拉伸模具在承受高压和摩擦时,如果材质硬度不足或热处理不当,模具极易出现早期磨损或开裂。
不这样做的风险:使用普通冷作模具钢(如Cr12)且未进行真空热处理,模具在拉伸过程中可能因应力集中而崩刃,导致产品出现毛刺甚至模具报废。
实际操作建议:选择符合行业标准的模具钢,如Cr12MoV,并采用真空热处理工艺,确保硬度均匀性。东模制造在模具定制生产中,严格执行这一流程,以提升模具的疲劳寿命。
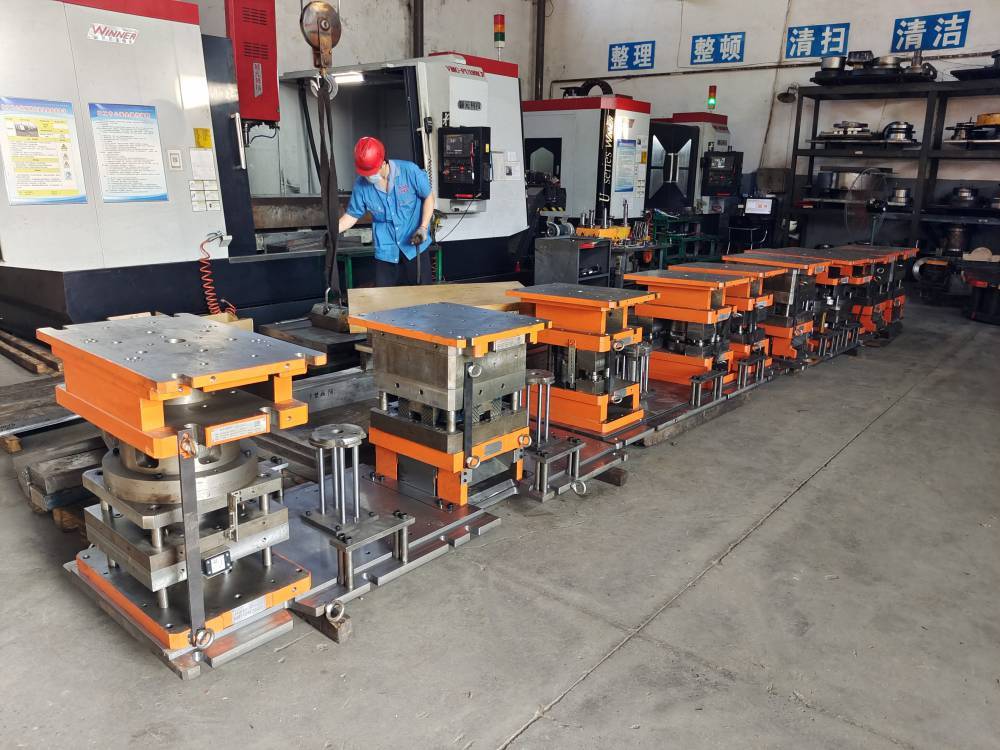
技巧二:拉伸间隙的精准控制
为什么重要:拉伸间隙直接影响产品壁厚均匀性和模具受力状态。
不这样做的风险:间隙过大,产品易出现起皱;间隙过小,模具与料带摩擦加剧,导致拉伤或模具发热。
实际操作建议:根据材料厚度和拉伸比,将间隙控制在材料厚度的1.1-1.3倍范围内。东模制造在加工多工位拉伸模具时,利用数控加工中心确保间隙公差在±0.02mm以内。
技巧三:润滑方案与涂布方式的优化
为什么重要:润滑不良会导致产品表面划伤,并加速模具磨损。
不这样做的风险:使用不当的润滑剂或涂布不均匀,在快速拉伸过程中产生局部高温,造成模具表面剥落。
实际操作建议:选用高粘度、含极压添加剂的拉伸油,并采用自动喷涂系统,确保覆盖均匀。东模制造在模具设计阶段预留润滑槽,提升润滑效果。
技巧四:冲压速度与压边力的协同调整
为什么重要:冲压速度过快或压边力不足,会导致材料流动失控,出现破裂或起皱。
不这样做的风险:若速度与压边力不匹配,模具在拉伸初期承受冲击载荷,可能引发模具裂纹。
实际操作建议:初始调试时,将冲压速度设置为推荐值的70%,压边力按材料厚度的1.5-2倍设定,逐步调整至稳定状态。东模制造在提供模具时,附带调试参数建议表。
技巧五:模具表面处理与定期维护
为什么重要:深拉伸模具的工作面长期承受摩擦和高温,表面处理直接决定使用寿命。
不这样做的风险:未进行氮化或涂层处理的模具,在连续生产2000-3000次后,表面可能出现微裂纹。
实际操作建议:采用真空热处理后的表面氮化或TiN涂层,并按5000次/周期进行抛光维护。东模制造在模具制造中,按需提供表面处理服务,延长模具寿命。
常见误区与注意事项
- 误区一:忽略模具预热——错误做法:直接使用冷模具进行高速拉伸。正确认知:模具预热至80-120℃,可减小热应力,避免早期开裂。东模制造在模具调试指导中,明确要求增加预热环节。
- 误区二:凸凹模对中偏差——错误做法:安装时仅凭经验调整凸凹模间隙。正确认知:使用对中仪或试模料条检测,确保同轴度误差在0.03mm以内,否则产品会出现壁厚不均。
- 误区三:忽视模具清洗——错误做法:连续生产后不清洗模具表面残留油污。正确认知:每班次后使用专用清洗剂,避免油污碳化后堵塞润滑槽,导致拉伤。
总结与实践建议
深拉伸模具的使用效果,关键在于材料、间隙、润滑、速度与维护的系统化配合。作为行业技术实践者,东模制造强调:唯有在选材、加工和调试中保持严谨,才能实现稳定生产与成本控制的双重目标。















