

导柱导套是塑料模具开合模定位的核心精密配合部件,承担模具导向、定心、平衡锁模精度的关键作用。在模具长期量产、高频开合、反复受力工况下,导柱导套极易出现拉伤、磨损、间隙变大、起槽、偏心晃动等问题。一旦导向精度失效,会直接引发模具合模错位、产品披锋、壁厚不均、夹线偏移、压模、碰穿等批量不良,严重时造成模仁压伤、模具报废。因此,掌握导柱导套磨损后的标准处理方式,并建立长效防护机制,是模具日常保养与精度管控的重点工作。
一、导柱导套磨损常见失效形式与危害
模具长期使用后,导柱导套主要出现三类磨损问题:表面均匀磨损、单边偏磨、拉伤起槽磨损。均匀磨损多源于长期高频摩擦,导致配合间隙逐步变大;单边偏磨多由模具装配不平衡、锁模受力不均、机台水平偏差造成,使导柱长期单侧受力偏心摩擦;拉伤起槽主要来自铁屑、粉尘、油污杂质进入配合间隙,产生硬质研磨效果,刮伤导柱表面。
导柱导套磨损后最直接的危害是合模定位精度下降。导向间隙超标会导致前后模对位偏移,型腔错位,注塑时出现单边飞边、尺寸超差、产品厚薄不均。严重磨损会造成模具开合模晃动,引发斜顶、滑块走位卡死,大幅增加模具修模频次,影响量产稳定性。
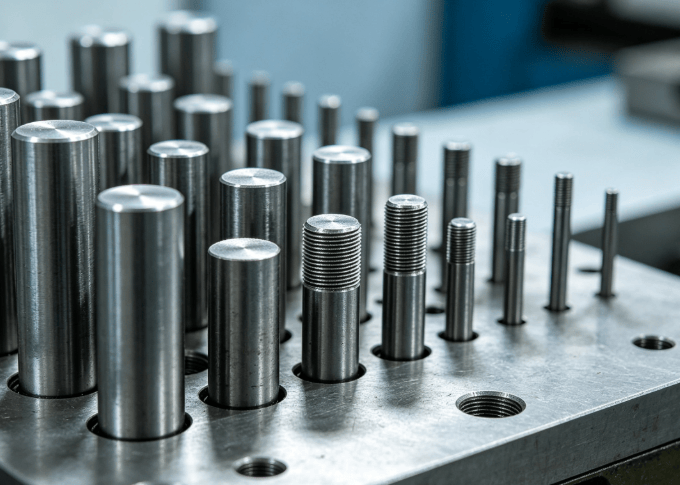
二、导柱导套磨损后的标准处理方法
针对不同磨损程度,需分级处理,避免盲目更换或抛光修复导致二次精度失效。
轻微磨损、仅轻微哑光无明显沟槽:可采用精细油石、金相砂纸逐级抛光打磨,去除表面氧化层与轻微划痕,抛光后彻底清洗油路、导向槽,保证表面光滑无毛刺,重新加注耐高温润滑脂,复测配合间隙达标后方可上机使用。
中度磨损、出现轻微沟槽与间隙偏大:禁止直接抛光继续使用。需拆下导柱导套进行尺寸测量,根据磨损量选择导柱镀铬修复或更换配套导套方式,通过表层镀层补偿磨损尺寸,恢复原始配合间隙,修复后重新校正垂直度与同轴度,保证开合模顺畅无晃动。
重度磨损、深槽、变形、弯曲、偏心严重:必须整体更换全新导柱导套。更换时严禁只换单件,需整套配对更换,同时校正模具基准、调整模脚水平、检查锁模受力平衡,避免新旧配件配合精度不一致导致再次偏磨。更换完成后进行多次空走模测试,确认无卡顿、无异响、无偏位。
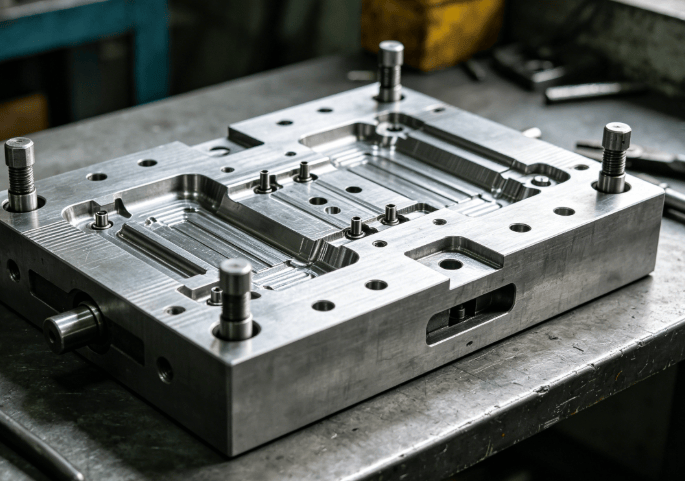
三、导柱导套日常防护与预防优化措施
磨损问题七分靠防护,三分靠修复。建立标准化防护机制,可大幅延长导向配件使用寿命,稳定模具精度。
第一,建立定期清洁保养制度。每次量产停机后清理分型面、导向孔粉尘铁屑,避免杂质进入配合间隙造成研磨拉伤。批量生产中定时补加高温专用润滑脂,保持导向面润滑均匀,杜绝干摩擦磨损。
第二,优化模具装配与受力结构。模具装配时保证导柱垂直度、模面平行度达标,锁模力调试合理,杜绝过压锁模导致导向单边受力。长期量产模具定期校正机台水平,消除设备偏移引发的偏磨。
第三,升级配件材质与表面工艺。高频量产模具可选用高硬度轴承钢导柱导套,配合表面氮化、硬化处理,提升耐磨性能。对于大型、重模、高开合频次模具,可加装防尘套、导向护罩,隔绝粉尘杂质,从结构上降低磨损概率。
第四,建立间隙点检标准。定期检测导柱导套配合间隙、晃动量、表面状态,提前预判磨损趋势,做到提前维护、提前更换,避免小磨损拖成大故障,减少突发停机与批量不良。














