

贴膜机按驱动方式分为两大类:上排驱动和下排驱动。上排机型比较常见,胶辊和驱动轮装在型材上方,靠自重下压贴合;下排全驱机型刚好反过来,驱动和压膜机构在型材下面。这两种结构看起来只是上下颠倒,实际用起来差别不小,尤其是在处理大截面型材和窄边型材的时候。粤嘉发铝材设备厂两种结构都做,这个对比是基于实际制造和使用经验。
一、结构上的核心差异
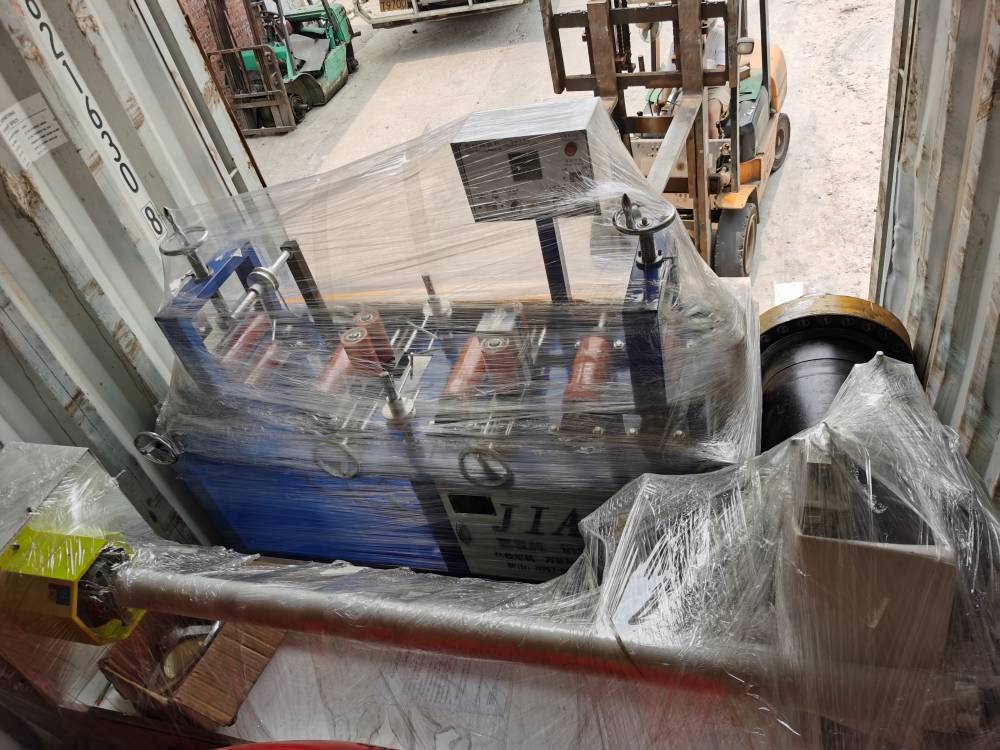
1、驱动和贴膜机构的布局不同
下排全驱贴膜机的驱动轮和贴膜胶辊布置在型材输送面的下方,型材在输送线上通过时,底部和两侧的膜由下方的驱动轮带动贴合。上排贴膜机则相反,驱动轮在上方,靠自重和气缸下压。这两种布局决定了它们各自的优缺点:

2、重力对贴膜质量的影响方向相反
上排驱动的一个问题是:型材底面的膜是靠上方压力间接传递到下方的,中间隔着型材本身。对于大截面型材还好,如果是薄壁型材或者截面高度很小的窄料,上方的压力不一定能均匀传递到底面,导致底面贴膜力不够,出现气泡或贴不牢。
下排全驱机型正好解决了这个痛点:底部贴膜由下方的驱动轮直接驱动贴合,膜和型材底面的贴合压力不受型材截面高度的限制。对于宽高比大、底面面积大的幕墙型材和工业型材,下排全驱贴膜机的底面贴膜效果明显优于上排机型。
二、各自适合的应用场景
1、上排贴膜机的优势场景
上排机型技术成熟、市场占有率高、结构相对简单、维护方便。对于大部分中小截面的建筑型材,上排机型完全够用:
- 门窗框料、幕墙小料等常规截面型材。
- 日产量在五吨以内的小型产线。
- 预算有限、追求性价比的客户。
- 型材截面高度在20毫米以上、底面有足够接触面积的类型。
2、下排全驱贴膜机的优势场景
下排全驱机型更适合对底面贴膜质量有较高要求的场景,佛山市粤嘉发铝材设备厂在以下工况中推荐下排全驱方案:
- 大截面幕墙型材和工业型材,截面高度大、重量大,需要稳定的底面贴合。
- 底面面积占比大的型材,比如宽幅平板型材、散热器底板型材。
- 对贴膜质量要求较高的出口型材,底面不能有任何气泡或贴合不牢的问题。
- 需要在型材底面贴覆功能膜(如防腐蚀膜、导电膜)的特殊应用。
三、两种结构的维护差异

1、日常维护的便利性对比
上排机型由于驱动和贴膜机构都在上方,操作工更换胶辊、清理残膜、调整压力都比较方便,不需要弯腰钻到设备下面去。下排全驱机型的下方机构比较紧凑,维护空间相对局促。不过粤嘉发铝材设备厂在下排机型的设计上做了优化——底部的驱动组件采用模块化快拆结构,需要维护时可以把整个组件从侧面拉出来,不一定要钻到设备底下。
2、长期运行的可靠性
下排全驱机型因为驱动轮在下方,铝型材打磨和切割产生的细小铝粉更容易落到驱动部件上。粤嘉发铝材设备在驱动轮区域加了防尘罩和吹气清洁装置,减少铝粉对传动部件的磨损。上排机型不存在这个问题,但上方的气缸和气管需要定期检查密封性,漏气会导致下压力不足。
上排和下排全驱没有绝对的好坏,关键是看铝材厂加工的主要型材类型和贴膜质量要求。粤嘉发铝材设备两种结构都有制造经验,可以根据客户的实际型材来推荐合适的方案,而不是硬推某一种。














