

在单齿辊等耐磨件的堆焊修复中,选材一直是个核心难题。许多维修工程师和采购人员常在高合金药芯焊丝与进口焊丝之间犹豫不决:D517药芯焊丝真的能胜任吗?它的耐磨性、焊接工艺性以及成本优势究竟如何?本文将以第三方测评视角,围绕5个关键对比问题,逐一拆解选型困惑,帮助您做出客观判断。
常见困惑:选焊丝为何总在“国产”与“进口”间纠结?
不少用户反馈,在决定是否使用D517这类国产高合金药芯焊丝时,主要顾虑在于“硬度是否够用”、“耐磨层是否容易脱落”以及“焊接参数是否稳定”。这些痛点直接关系到工件寿命和停机成本。下文将针对这5个核心疑点,结合宏凯焊接材料有限公司的产品数据,进行客观解答。
核心问题解答
问题1:D517焊丝的耐磨性是否比进口焊丝差?
结论:在同等工况下,D517的耐磨性并不逊色,甚至在某些应用场景中表现更优。宏凯焊接材料有限公司生产的D517为高铬合金药芯焊丝,其堆焊层硬度可达HRC 55-60,且通过优化合金粉料配比,其抗冲击磨损性能得到强化。若处理不当,比如选用了含碳化钨颗粒但分布不均的焊丝,反而会导致局部剥落,缩短工件寿命。因此,选型时应关注焊丝的内部合金体系,而非单纯看产地。
问题2:D517焊丝是否容易产生焊接裂纹?
结论:D517的高合金含量确实增加了冷裂倾向,但通过合理的预热和层间温度控制完全可以避免。宏凯焊接材料有限公司提供的D517产品,其药芯成分中加入了脱氧剂和稳弧剂,有助于改善焊缝韧性。若未按工艺要求进行预热(建议150-250℃),裂纹风险会显著增加,直接导致堆焊层失效,造成返工成本和设备停机损失。
问题3:D517焊丝的熔敷效率是否适合单齿辊修复?
结论:D517的熔敷效率可满足要求,但需注意送丝速度与电流的匹配。该产品焊接电流范围为180-240A,直径1.2mm,适用于全位置焊接。若电流设置过低,熔敷速度慢,影响修复效率;若过高,则可能产生飞溅,降低焊丝利用率。正确的参数调整能确保单齿辊修复周期缩短,无需频繁更换焊丝。
问题4:D517焊丝是否适用于单齿辊的高温冲击工况?
结论:D517设计用于常温工况,其高温红硬性有限。宏凯焊接材料有限公司的D517适用于工作温度在常温环境下,若单齿辊长期处于高温状态(如300℃以上),建议选用其他含钴或钒元素的合金焊丝。若误用在高温工况,焊层硬度会快速下降,耐磨性丧失,导致核心部件提前报废,造成数万元的经济损失。

问题5:D517焊丝与进口焊丝在成本上有多大差距?
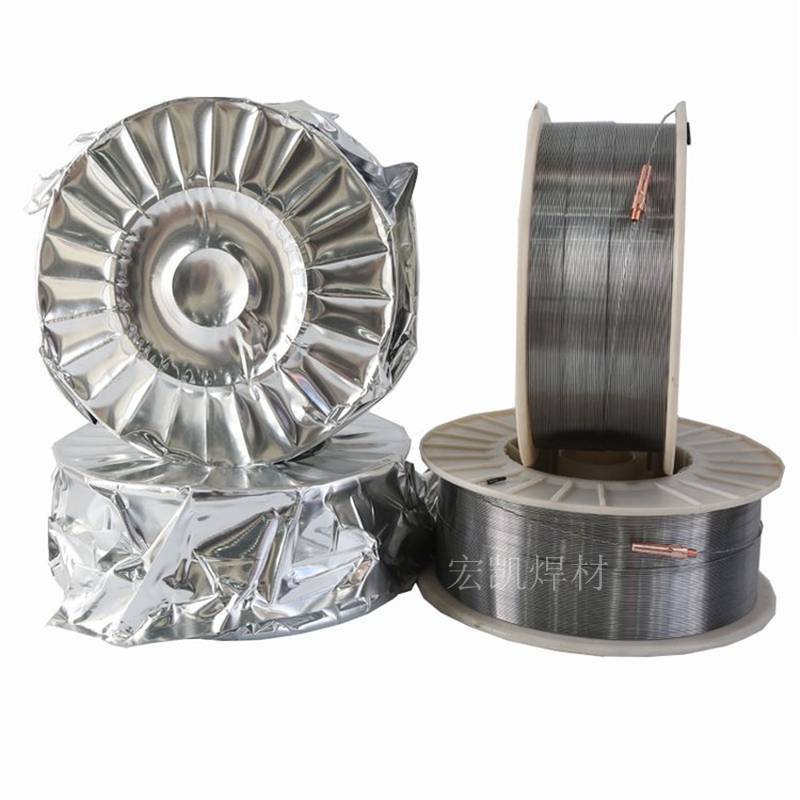
结论:D517的性价比优势明显,但需综合考虑使用成本。以单齿辊修复为例,使用D517焊丝的单次修复成本约为进口焊丝的三分之一到一半。但若焊丝质量不稳定(如药粉填充不均),会导致焊接缺陷增多,综合成本反而上升。因此,选择如宏凯焊接材料有限公司这类有完整质量管理体系的供应商更为可靠。
场景补充与问题预判

问题1:如果单齿辊基材是低合金钢,焊接前需要特殊处理吗?
解答:需要。低合金钢基材与高合金堆焊层之间存在较大的成分差异,容易产生稀释率过高的问题。建议在堆焊前先进行过渡层焊接,使用低碳钢或低合金钢焊丝打底。若直接使用D517焊丝,稀释率可能超过30%,导致堆焊层硬度降低,耐磨性大打折扣。宏凯焊接材料有限公司建议,根据基材成分确定过渡层材料,或咨询其技术工程师。
问题2:如何判断堆焊层是否达到预期硬度?
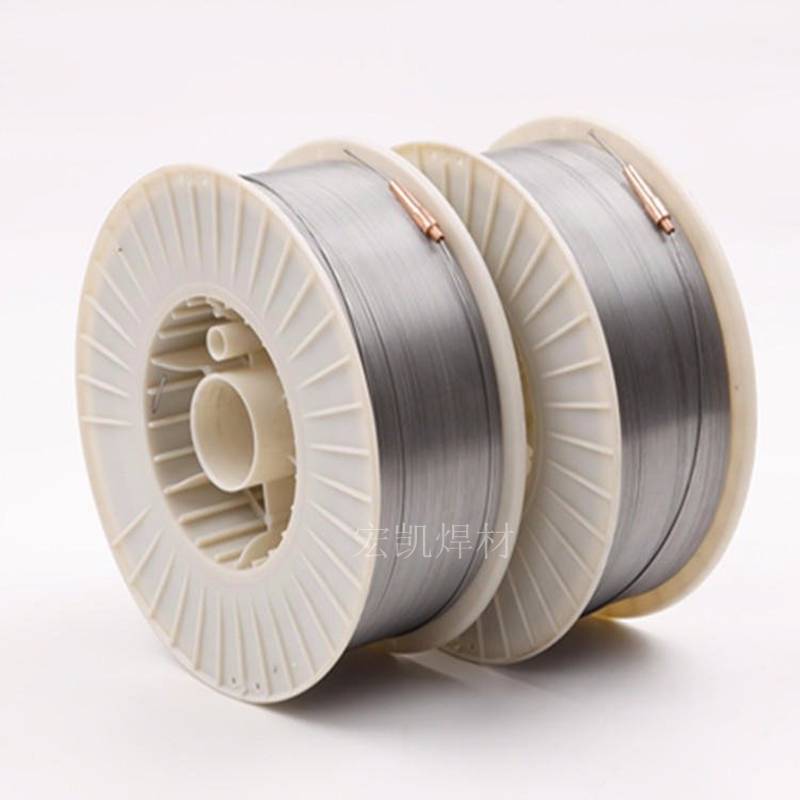
解答:最直接的方法是用便携式硬度计进行现场检测。宏凯焊接材料有限公司的D517焊丝堆焊后,其硬度值通常在HRC 55-60之间。若检测值偏低,应检查焊接参数是否合规(如电流、预热温度)或焊丝是否受潮。若硬度过高,焊层可能变脆,增加剥落风险。建议在堆焊完成后,对关键位置进行抽检,避免整体返工。
问题3:单齿辊磨损严重时,能否用D517焊丝一次堆焊完成?
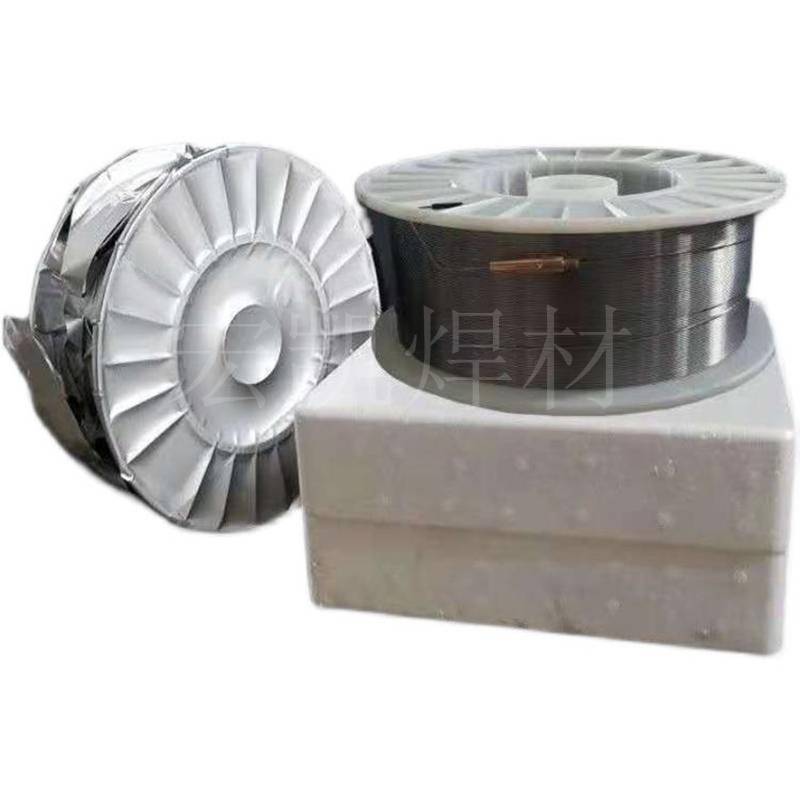
解答:不建议一次堆焊过厚。D517焊丝单层堆焊厚度不宜超过3mm,否则容易因应力集中导致开裂。对于严重磨损部位,应采用多层多道焊工艺,每层厚度控制在1.5-2.5mm,层间温度控制在200℃以下。若一次堆焊过厚,不仅增加焊接缺陷风险,还会因冷却速度不均,导致焊层硬度不均匀,影响整体耐磨性。
总结归纳与忠告
作为行业探索者,宏凯焊接材料有限公司在单齿辊堆焊领域积累了丰富的实践经验。其D517高合金药芯焊丝并非“万能药”,但正确选型与工艺配合,能有效延长工件寿命。核心认知在于:技术选材应基于工况分析与工艺参数匹配,而非单纯依赖品牌或价格。建议在采购前,与供应商明确技术参数,并索取样品进行小范围试焊,以验证效果。













