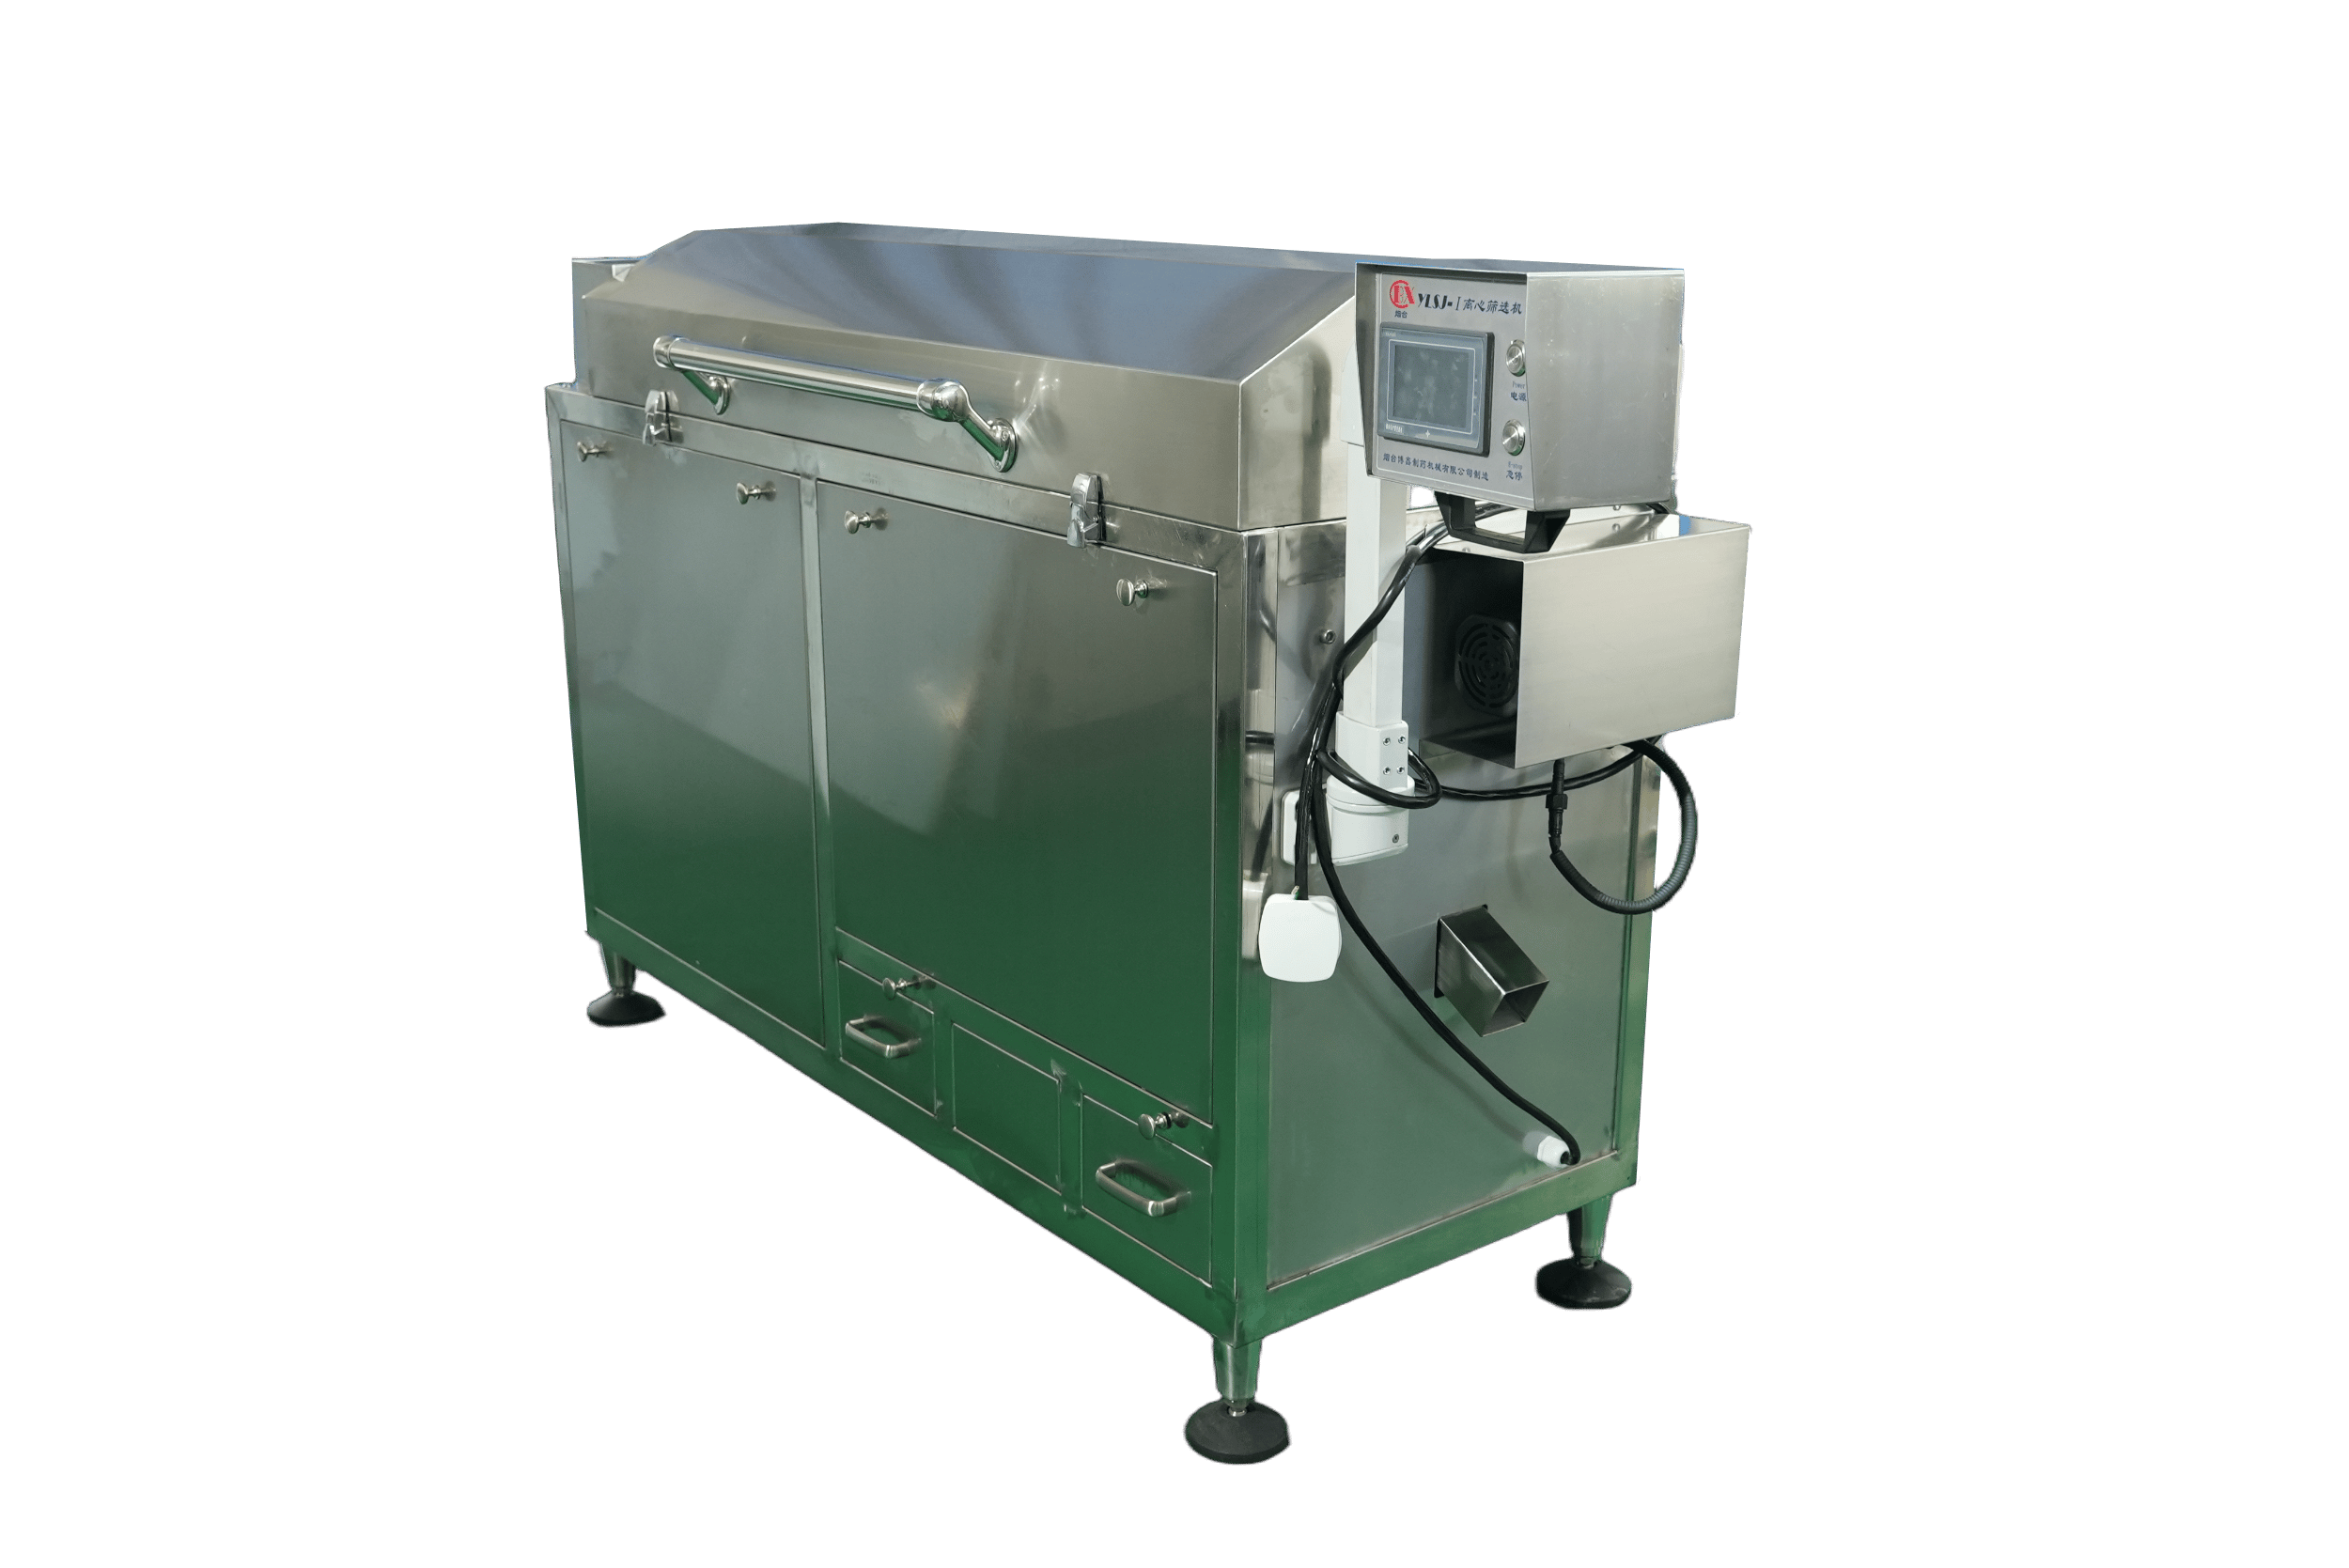
滴丸制剂工业化生产的成败,很大程度取决于滴制成型单元的控制水平。实心滴丸区别于其他固体制剂,不依靠压片、制粒工艺成型,完全依托熔融药液滴下后液滴自发成球、热交换固化完成制剂成型。滴制成型并非简单依靠重力滴落,背后融合流体力学、界面效应、传热学多重技术逻辑。很多制剂企业在项目落地过程中发现,相同处方,更换不同生产线,成品质量差异显著,根源便在于各厂家设备对于滴制过程的控制逻辑存在本质区别。烟台博鑫制药机械深耕滴丸装备多年,围绕滴制全流程控制逻辑开展大量工艺试验,形成适配国内中药生产工况的成套装备解决方案。
滴制成型完整过程可以拆解为药液输送、滴口出液、液滴断裂、自由下落、界面收缩成球五大连续阶段。熔融均一的药液在可控压力作用下输送至滴头,在滴孔处形成液柱;当液柱重力超过药液表面张力与粘附力,液滴发生断裂脱离滴头;脱离后的液滴在下落过程中,依靠两相界面张力,由不规则液柱收缩为球形;随后进入冷凝介质完成冷却定型。每一个阶段的微小扰动,都会直接反映在滴丸外观和丸重差异上。
传统简易滴丸设备普遍采用开环自重供料模式,依靠物料液位高度提供出料压力。随着罐内药液不断消耗,液位持续下降,输出压力同步衰减。生产前期液位 high,液滴
体积偏大,后期液位降低,液滴变小,整批产品丸重差异超标。同时温控多为单段统一控温,储料罐、输送管路、滴头共用一套温度,温度过低滴口易堵,温度过高又会造成药物有效成分破坏。这类设备成本较低,适合高校、科研院所实验室探索性小试,并不适合制药企业连续化批量生产。
现代化全自动实心滴丸生产线采用闭环伺服稳压供料 + 多区独立温控作为核心控制逻辑。一方面通过伺服系统实时补偿液位下降带来的压力损失,全程维持滴制压力稳定,不受罐内剩余物料多少影响;另一方面将熔融储料区、输送管路伴热区、滴头工作区分开独立控温,各区温度可以根据处方物性单独设定。储料罐温度保障基质充分熔融混匀,滴头温度略高于基质凝固点,避免药液在滴孔预冷凝固堵塞,在保证出料通畅的前提下,尽可能降低整体工作温度,保护热敏性药物组分。
滴头是滴制单元的关键执行部件,其加工精度、流道结构直接影响液滴断裂形态。滴头孔径需要和药液粘度、目标丸粒规格匹配。孔径过小,高粘度中药浸膏物料极易堵塞;孔径过大,则液滴难以均匀断裂,容易产生拖尾丸。市面上不少设备滴头组件标准化程度低,加工公差大,多通道之间出料不一致,同一组滴头上不同孔之后产出滴丸大小不一。博鑫系列滴丸设备滴头总成经过精密机加工,流道内壁光滑,多通道流量一致性经过出厂校验,同时支持快速更换不同孔径滴板,一套设备就可以切换生产多种规格滴丸。
以烟台博鑫 DWJD‑III 全自动实心滴丸生产线为例,整套设备以 PLC 为核心搭建整套闭环控制体系。供料压力实时采集反馈自动调节,滴制压力波动控制在 ±0.01MPa 以内;熔融罐、输送管线、滴头、冷凝系统共设置多组独立温控回路,温控精度可达 ±0.5℃;系统可以存储数十套处方工艺参数,切换品种直接调用预设工艺,减少人工调试带来的批次差异。其研发型 DWJD‑S 小试滴丸机复用和量产设备同源的控制逻辑,小试阶段采集的压力、温度、滴速参数,可直接为工业化放大提供参考依据,规避小试和量产装备原理不一致造成的工艺翻车。
从设备运维角度看,滴制控制系统也需要常态化维护。压力传感器、温度传感器属于精密元器件,按照 GMP 要求每半年需要完成校准;滴头组件每次生产结束必须拆卸清洗,清除孔道内残留碳化基质、中药浸膏沉积物,若长期残留会改变流道状态,造成出料不均;伺服供料单元保持清洁干燥,避免药液挥发物侵蚀元器件。博鑫设备在结构设计上做了优化,滴头总成快拆免工具拆装,传感器模块化布局,校准、更换无需大面积拆解整机,降低车间运维难度。
对比行业同类装备,部分国产设备仅仅实现 “自动化操作”,压力、温度只做显示,缺少闭环自动修正,属于 “伪自动化”,参数出现漂移时设备不会主动补偿,需要操作人员人工反复修正。博鑫设备的核心差异,不只是硬件配置,更是完整的闭环控制逻辑,把滴制过程中液位波动、温度漂移、粘度变化带来的扰动,通过系统实时调节予以抵消。
滴制成型的核心,从来不是 “能滴出丸”,而是稳定、可重复的批量滴制。对于制药企业来说,选型时不能只看设备纸面参数,更要理解设备底层控制逻辑是否适配自身物料。只有完善的闭环控制体系,才能够把实验室的优秀处方,稳定转化为每一批质量均一的工业化制剂产品。