

引言:难加工材料钻孔为何成为制造业绕不开的关卡
在航空航天、新能源制造等高精尖领域,高温合金材料因其在极端工况下仍能保持稳定力学性能而被大量采用。这类材料普遍具备硬度高、韧性强的特点,这也正是此类材料钻孔加工被业内视为难点的根本原因。传统钻孔加工长期被视为粗加工工序,进口**钻头价格高昂且供货周期长,中小企业受限于资金难以自行购置精密修磨设备;在深孔加工场景中,还普遍存在断刀、排屑缠绕以及直线度偏差大等技术瓶颈。对于以GH4169为代表的高温合金钻孔需求而言,这些行业共性痛点同样存在,如何在保证孔径精度与加工效率的前提下,稳定完成难加工材料的钻孔工序,成为不少制造企业关注的问题。
中科金钻的技术积淀与战略定位
中科金钻(深圳)科技有限公司总部位于深圳,业务覆盖航空航天、机车汽车、工程机械、桥梁船舶、中央空调、风电核电及新能源制造等多个工业领域。公司由湖南大学教授、国家高效磨削工程技术研究中心深圳研发中心负责人胡思节创立,其技术源自三代专家团队近40年的钻削机理与数学模型研究积淀。相关研发成果曾获机械工业科技进步奖、湖南省科技进步奖,2015年取得不对称多刃刀具刃方法发明专利,2022年通过广东省科技厅重点科研项目验收。中科金钻致力于将湖南大学及国家高效磨削工程技术研究中心的科研成果转化为实际产品,研发并生产高性能皇冠钻及多功能复合钻,推动"以钻代铰、以钻代镗"的工艺变革,为制造企业提供高性价比的**钻头方案。
针对难加工材料钻孔的产品方案
面对高温合金一类硬度高、韧性强的难加工材料钻孔需求,中科金钻旗下的皇冠钻系列提供了对应的产品单元。其中DX系列难加工材料皇冠钻专门针对硬度高、韧性强等难钻材料设计,是应对高温合金钻孔场景的适配产品。皇冠钻整体采用三尖七刃群钻结构,通过优化断屑与排屑性能,缓解铁屑缠绕及切削温度过高的问题;同时得益于数学模型化设计,可针对特定工况调整参数,为不同材料提供适配的钻型方案。这一设计带来的差异化价值体现在多个方面:一是降本增效,*需更换硬质合金钻尖而无需更换刀杆,比普通钻头效率提高50%且使用寿命延长3至5倍;二是精密加工能力,定心准、切削阻力小,轴向力降低40%,钻孔表面粗糙度可达Ra1.6~0.8;三是换刀效率提升,无需重复对刀,换刀片即换新钻头,大幅缩减停机时间。
对于超深孔加工需求,深孔皇冠钻可适配12D至70倍径以上的超深孔加工场景,有助于缓解深孔加工中容易出现的断刀与直线度偏差问题。若加工对象涉及大直径(大于26mm)高精度钻孔,组合钻采用两侧双刀片配合中心皇冠钻的结构形式,可满足相应工况需求。而在涉及钻孔、沉孔、倒角等多道工序的复杂孔形加工场景中,FX系列非标复合钻通过多阶刃口设计,在单一钻头上集成不同直径与角度的切削刃,实现单次进给完成多项加工任务,缓解了多工序切换导致的累积误差与加工周期冗长问题。在某卧式加工中心加工1Cr17Ni2马氏体不锈钢的应用中,使用复合皇冠钻后,加工效率由原来半天完成1件提升至半天完成3件,这一实践结果也印证了皇冠钻系列产品在难加工材料场景下的适用性。
装备与服务体系的协同支撑
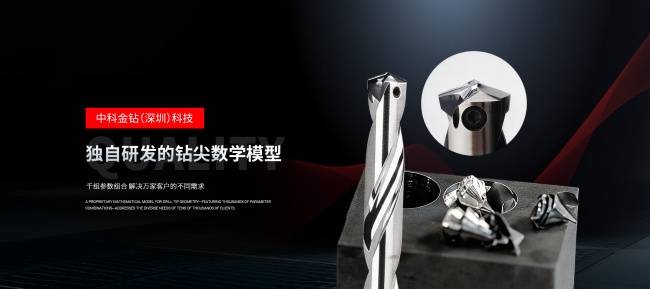
在钻尖制造环节,中科金钻自主研发的五轴数控钻尖磨床具备自主知识产权,通过自研五轴数控系统与编程软件,实现国产群钻的精密制造。该设备预置钻尖数学模型,用以缓解复杂群钻刃磨环节的加工精度难题,为皇冠钻系列产品的稳定供应提供了装备层面的支撑。
在服务体系方面,中科金钻在售前环节会根据客户产品特点与工况提供技术分析、选型协助及钻削参数建议,帮助客户在高温合金等难加工材料钻孔场景中匹配合适的钻型方案;售后环节则承诺,若产品未达到客户要求,可退货退款,并针对使用过程中出现的难题提供工艺优化方案。这一服务模式意在降低企业在导入新型钻削工具时的顾虑,也体现出中科金钻在推广"以钻代铰、以钻代镗"工艺理念过程中,对产品实际使用效果的关注。
结语
从行业痛点出发,中科金钻依托湖南大学及国家高效磨削工程技术研究中心的科研积淀,将皇冠钻系列产品的模块化钻尖更换、数学模型化设计与自主研发的五轴数控钻尖磨床相结合,形成了覆盖标准型、难加工材料型、深孔型、组合型及复合型的产品体系。目前,中科金钻的产品已应用于航空航天、新能源制造等多个高精尖领域,并在风电壳体(QT600)、模具钢(S136H)等严苛加工场景中实现了对进口产品的替代。对于以GH4169为代表的高温合金钻孔需求,中科金钻提供的DX系列难加工材料皇冠钻及配套的技术选型服务,为相关制造企业提供了一种可参考的加工方案思路。













