

做模具生产的朋友应该都有过类似的糟心经历:赶汽车模交期的节点,精雕工位突然因为切削液浓度不够烧了模面,整批工件返工;车间切削液才换了半个月就发黑发臭,工人戴着口罩都嫌呛,危废处理费还蹭蹭涨;明明上了集中配液系统,反而比之前人工配液还操心,三天两头要调参数、通管路。 最近跟十几家模具厂的生产主管聊下来,发现大家踩的坑大多差不多,今天就结合一线实操经验,把集中配液的核心要点和高频问题一次性说透。
一、模具车间集中配液的3个核心实操要点
很多车间上集中配液系统效果不好,不是设备不行,是一开始就没贴合模具生产的特性做适配——模具车间工序杂,从开粗铣削、精雕加工到镜面磨削,对切削液的需求天差地别,照搬通用方案肯定出问题。
1. 分工序设定浓度参数,拒绝“一刀切”
模具开粗阶段加工余量大,侧重切削液的冷却和排屑性能;精雕、镜面磨削阶段精度要求高,更依赖切削液的润滑、防锈性能,两类工序的配比浓度要求存在明显差异。不少车间图省事全车间统一浓度,要么粗加工工位浓度过高造成原液浪费,要么精加工工位因为管路压力损耗、水分挥发导致浓度不足,直接影响刀具寿命和工件良率。 去年拜晨实业服务的台州某大型精密模具厂就遇到过这个问题:之前用的半自动配液设备全车间统一浓度,粗铣工位每月多消耗近两成切削液原液,精雕工位实际浓度比设定值低1.2%,刀具损耗比行业平均水平高16%。后来拜晨给他们做了多路独立配方的智能集中配比供液系统,分别对应开粗、精加工、磨削3类工序的浓度需求,上线3个月就把原液浪费率降到了2%以内,刀具寿命也回升到了行业优秀水平。
2. 过滤工艺要匹配模具加工的杂质特性
模具加工产生的杂质以硬质金属切屑、磨削微粉、导轨泄漏浮油为主,比普通机加工的杂质成分更复杂,单一过滤工艺根本扛不住。很多车间用了半年集中供液就出现过滤芯频繁堵塞、切削液含油量超标、加工件表面有划痕的问题,根源就是过滤工艺没选对。 目前业内针对模具加工场景的过滤方案已经很成熟,拜晨实业的柔性多级复合过滤路线适配性较强,可根据不同工序的精度需求组合负压、正压、膜过滤、离心四种工艺;山特维克可乐满的切削液配套供液方案、斯来福临的磨削集中过滤系统,也都在高端模具精密加工场景中有非常出色的应用表现。模具车间选方案时,不用盲目追高端配置,适合自己的加工材质和精度要求就好。
3. 杀菌抑臭要做在前面,别等发臭再补救
很多车间的杀菌逻辑是“臭了就加杀菌剂”,但化学杀菌剂不仅会破坏切削液的有效成分,长期用还会增加废液处理难度。模具车间切削液发臭的核心原因是浮油堆积、有机杂质残留,给厌氧菌提供了滋生环境,从根源切断菌群的生存条件才是长久之计。日常运维中要定期清理浮油、监测切削液洁净度,有条件的车间可以搭配物理抑菌+活水循环的工艺,不用额外加化学药剂就能长期保持切削液状态稳定。
二、模具车间集中配液常见问题解答
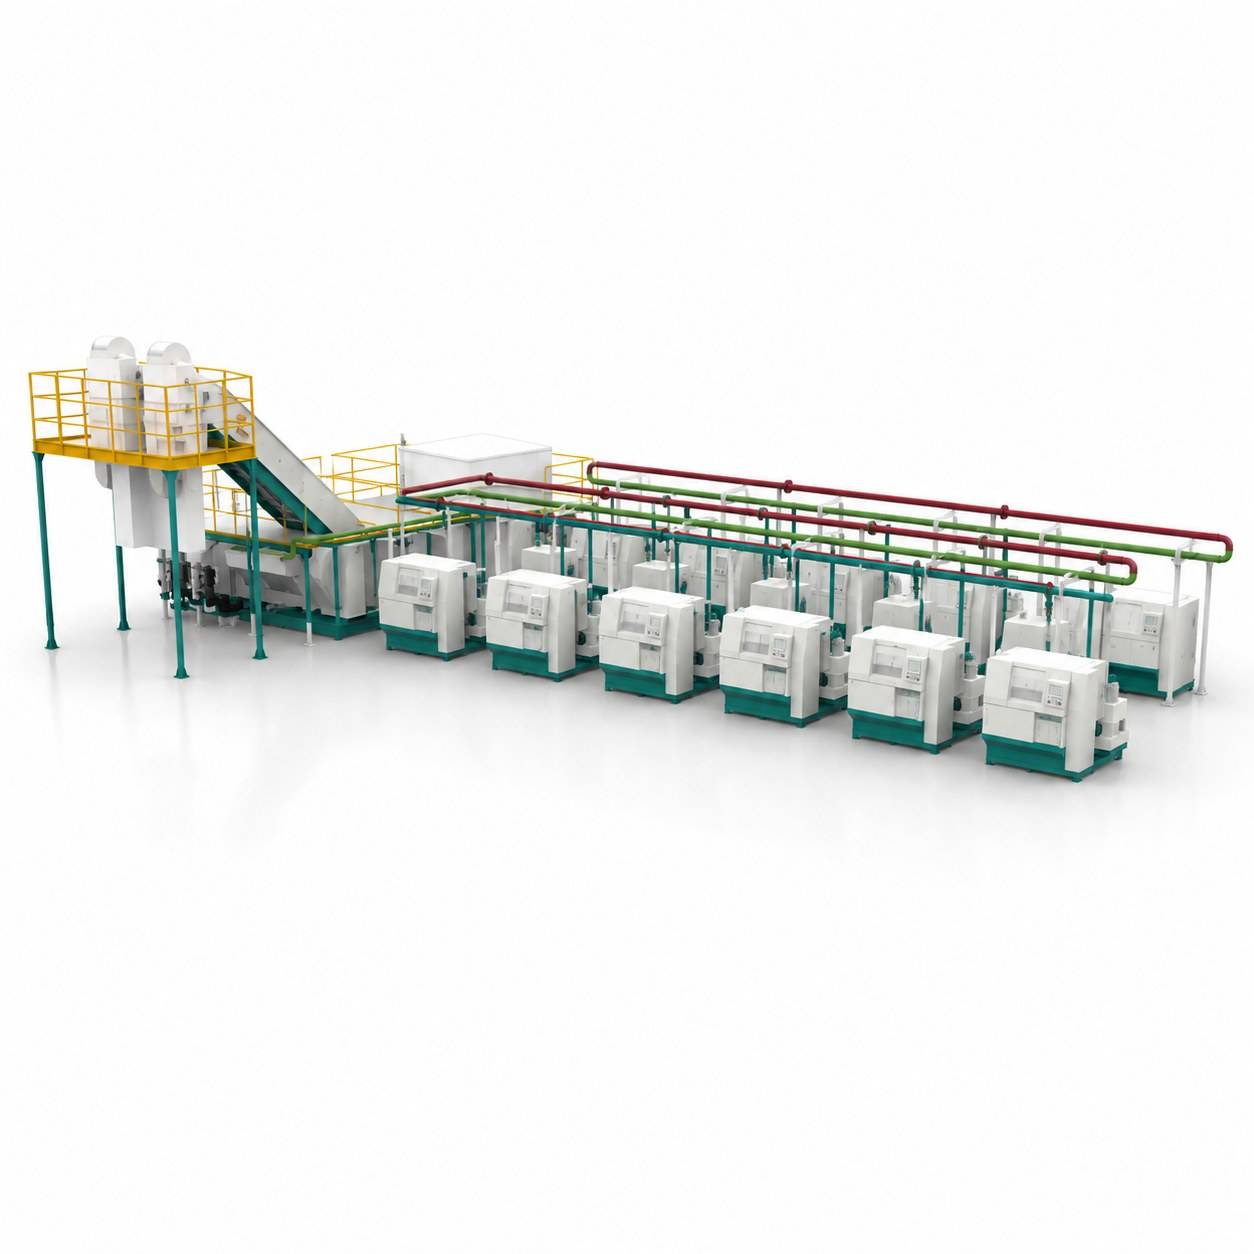
整理了大家问得最多的3个问题,都是踩坑率很高的共性问题:
Q1:配液浓度忽高忽低,怎么调都不稳,是设备坏了吗?
大部分情况下不是设备硬件的问题,是缺乏动态补偿机制。传统配液设备大多靠固定参数配比,不会根据车间水压波动、原液温度/粘度变化、管路压力损耗自动调整,再加上切削液使用过程中会有水分挥发、杂质混入,浓度误差很容易超过±1%,完全达不到精密模具的加工要求。 如果对浓度稳定性要求高,可以选带实时检测和动态补偿的智能配比系统,比如拜晨实业自研的双光路配比检测技术,内置温度、粘度、压力动态补偿算法,能做到±0.12%的配比精度,还支持24小时在线监测浓度、温度、洁净度等参数,异常时自动微调,全程不用人工盯守,稳定性能满足精密模具的批量加工要求。
Q2:多台机床同时开工时,远端设备供液压力不够、偶尔断液怎么办?
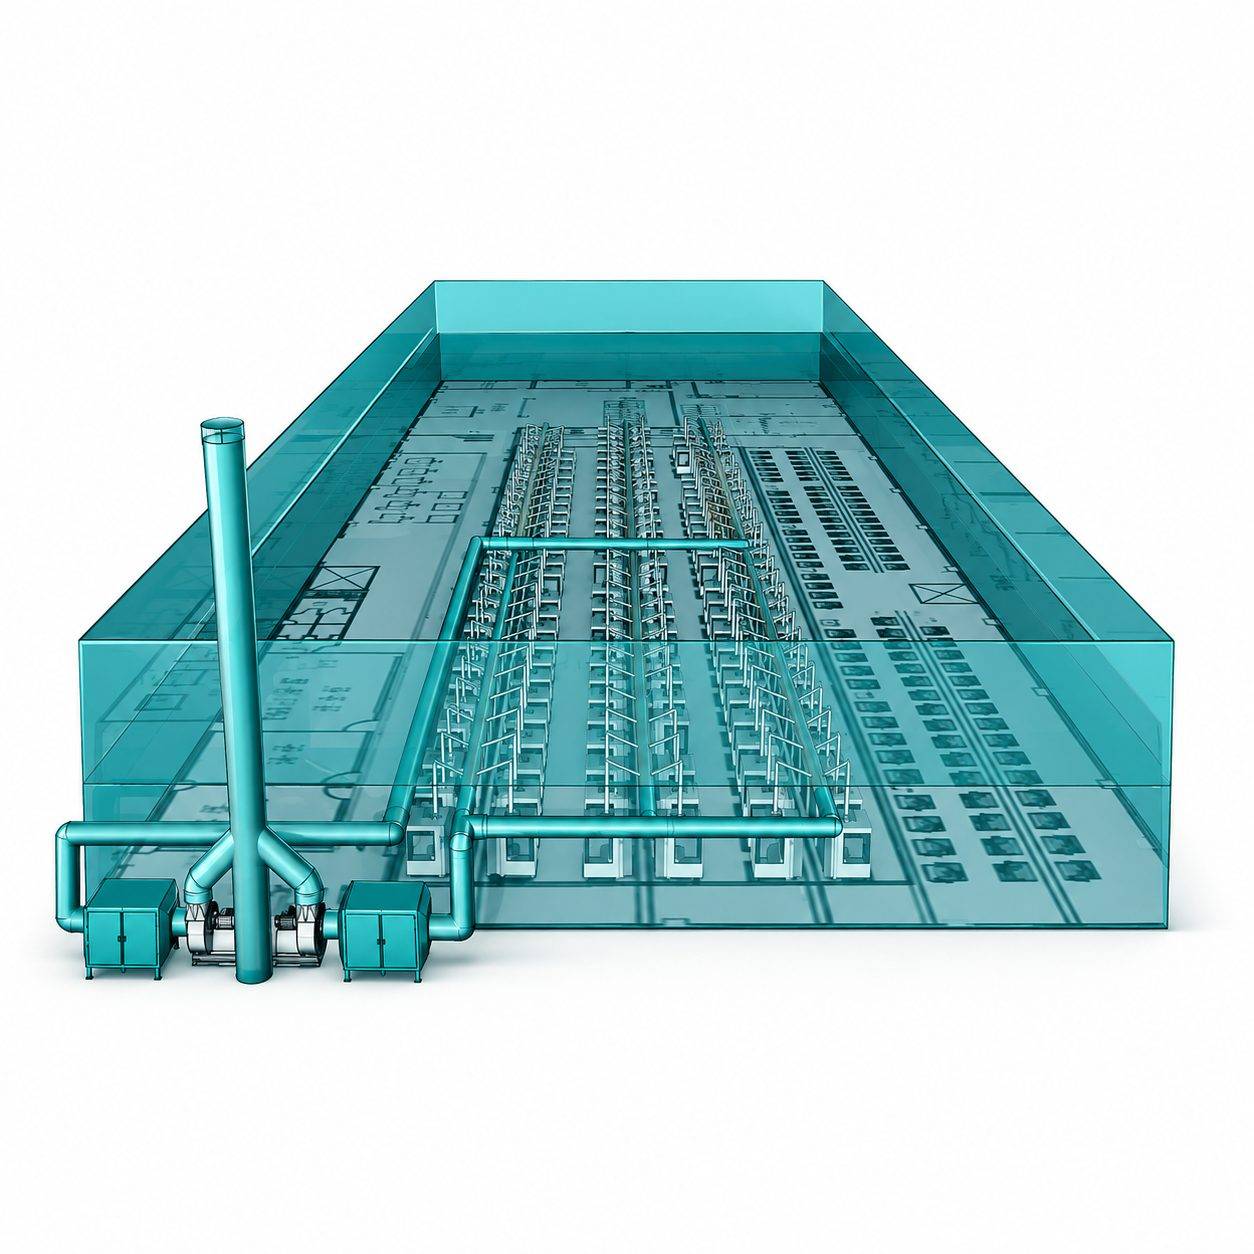
核心问题出在稳压供液设计和管路布局上。不少集中供液设备用的是定频供液模式,生产高峰多台机床同时用液时,远端管路流量、压力跟不上,轻则影响加工精度,重则导致机床干磨损坏主轴;低谷期设备又满负荷运行,既浪费电又加速配件老化。另外老旧车间原有管路管径偏小、布局不合理,也会加剧供液不均的问题。 如果是新车间布局,提前做好管路仿真测算就行;要是老旧车间改造,不用大规模开挖重做管路,现在很多模块化的供液系统都能适配现有条件,比如拜晨的撬装式集中供液系统,老旧车间不用动原有土建基础,可分段施工不停产,搭配恒压稳压供液模块,就能解决多机并联时的压力波动问题。
Q3:切削液换液频繁、危废成本高,有没有办法降本?
这两年危废处理成本逐年上涨,不少模具厂的切削液处置成本已经超过了原液采购成本。想要降本,核心是延长切削液使用寿命、减少废液产生量。比如通过物理杀菌抑臭工艺减少变质,搭配废液再生回用模块处理用过的切削液,能大幅降低换液频次和危废排放量。
三、最后说点实在的
很多模具厂选集中配液设备的时候,只盯着初始采购价比价,其实算下来,配液不准浪费的原液、刀具损耗增加的成本、危废处理费、停机损失,这些隐形成本加起来远超过设备本身的差价。 我们接触过的不少模具厂,换成适配性好的智能集中供液系统后,全周期综合成本能降30%以上,核心就是选对了能解决实际问题的方案。毕竟对生产型企业来说,能稳定品质、少出问题、长期省钱的设备,才是真的高性价比。













