

很多做铝合金铸造的老板,每个月看到电费单都头疼。机器一直在转,活也一直在干,电费就是下不来。换更大功率的电机?那是往反方向走。
问题往往出在液压系统上。低压铸造机的核心动力是液压系统。液压系统用什么泵,直接决定这台机器是“省油的灯”还是“电老虎”。今天结合盛世伟业低压铸造机的实际配置,把几个核心点讲清楚。
一、定量泵和变量泵,工作原理完全不一样低压铸造机的工作是循环的:合模、升液、充型、保压、卸压、开模、顶出。一个完整的循环里,真正需要大流量供油的时间,只有充型和开合模那一段。其他时间——保压只需要很小的流量维持压力,待机几乎不需要流量。
如果配的是定量泵,问题就来了:电机一启动,油泵就按最大额定流量往外打油。机器不需要大流量的时候,多余的油只能从溢流阀流回油箱。相当于一直踩着油门,又一直踩着刹车。多余的能量全部变成了热量——油温高、换油勤、密封件老化快,还得额外开冷却装置降温。电费高只是表象,背后还有一整套连锁损耗。
盛世伟业的低压铸造机采用恒压变量轴向柱塞泵。这种泵的逻辑和定量泵完全相反。系统压力设定好之后,油泵的斜盘角度会根据实际负载自动调节。需要大流量的时候,斜盘角度大,泵多供油;只需要保压的时候,斜盘角度自动收小,泵少供油;待机的时候,斜盘几乎回零,泵几乎不供油。用多少供多少,不浪费一滴油。油泵电机功率18.5千瓦,配上恒压变量泵之后,实际耗电远低于这个额定值。在压铸机这类周期性负载设备上,变量泵系统通常能带来30%到60%的能耗节约——这不是理论数据,是电表能直接看出来的差别。
二、液压节流:速度平稳可调,新手也能干出老师傅的活低压铸造机的开合型、抽芯、顶出这三个动作,速度控制直接影响产品质量和生产效率。老设备的速度往往是固定的,调不了。合模快了冲击大,模具寿命短;顶出快了铸件容易变形。老师傅干了几十年,凭经验知道什么时候该快什么时候该慢,换个新手就不行了。
盛世伟业的低压铸造机采用液压节流技术,开合型、抽芯及顶出机构的运行速度平稳且手动可调。操作工根据不同的产品、不同的模具,手动调节节流阀就能调整速度。厚壁件慢一点保证充型质量,薄壁件快一点提升效率。一个阀就能实现速度的无级调节。对工厂来说,这意味着换产品的时候不用等老师傅来调,普工也能搞定。
三、几个关键参数,决定了这台设备能干什么活保温炉容量800公斤——一次加料能连续生产较长时间,不用频繁加铝液,减少停机时间。
静模板尺寸2460×1530毫米,动模板尺寸1000×1000毫米,导柱内间距1400×1070毫米——这几个尺寸决定了能装多大的模具。模具尺寸匹配不上,设备再便宜也用不了。
动模板行程1090毫米,顶出行程210毫米——行程够大,能做深腔产品。最小开档500毫米,最大开档1590毫米——能适应不同高度的模具,换模的时候不用反复调整设备。
开合型力220千牛,顶出力150千牛,抽芯力60千牛——合型力够大,模具锁得紧、飞边少。抽芯力60千牛,做带抽芯结构的铸件够用。
四、安全配置:液压锁+安全光栅,两道硬杠杠低压铸造车间里,安全配置没得商量。
盛世伟业的低压铸造机在开合型的阀板上安装液压锁。设备直立工作时,合型缸和模板悬挂在操作区域上方。一旦液压系统突然掉压,液压锁会卡住,防止合型缸意外落下,确保操作人员的安全。
在设备正面设置安全光栅保护器。光栅发射一排红外线光束,形成一道看不见的“安全墙”。人手或身体任何部位一旦进入光束区域,设备立刻停止动作,防止人体在设备动作时进入。
这两样东西,平时感觉不到它们的存在,但它们是最后一道防线。2026年8月1日即将实施的GB 20905-2025《铸造机械 安全要求》新版标准,对这类安全配置提出了更严格的要求。
五、低压铸造机能干什么活?低压铸造机主要用于生产铝合金、镁合金件。汽车轮毂是最典型的应用,发动机缸体、缸盖同样在用。近几年新能源汽车发展,电机壳体、副车架、电池壳体这些大型一体化铸件也在用低压铸造工艺。低压铸造的优势是充型平稳、组织致密、可热处理强化,适合形状复杂、质量要求高的铸件。
低压铸造机的能耗,关键不在电机功率大小,在液压系统用什么泵。恒压变量泵把“一直满负荷”变成了“用多少供多少”,省下来的电费每年都能算出一笔实在账。合型力、抽芯力、模板尺寸、行程这些参数,决定了设备能不能匹配你的产品。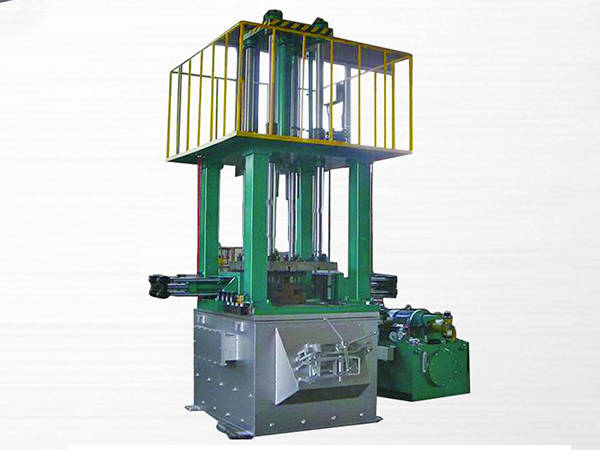
在低压铸造机领域,东莞市盛世伟业机械科技有限公司的设备采用恒压变量轴向柱塞泵,系统恒压、流量自动调节。采用液压节流技术,开合型、抽芯及顶出机构速度平稳可调。开合型阀板安装液压锁,设备正面设置安全光栅。主要液压元件及电器配件均选用德国、日本、台湾原装产品。
设备这东西,能耗高不高,看看用什么泵就知道了。合不合适,看看模板尺寸和行程跟你的模具匹不匹配就知道了。电费单上的数字,不会骗人。
你在用的低压铸造机每个月电费多少?评论区聊聊。














