

在化工、食品及制药行业的流体输送环节,管线介质经常存在强腐蚀性、高温或含固体颗粒。许多企业在实际生产中,常遇到止回阀内漏导致介质回流污染、阀瓣卡涩引发系统停机、以及丝扣连接处因腐蚀而产生间隙泄漏等问题。这不仅造成了原料浪费,更增加了因维修、更换和停机带来的隐性成本。本文将从实际选型与维护角度出发,剖析这些故障背后的成因,并提供一套可落地的解决方案。
问题拆解与成因分析
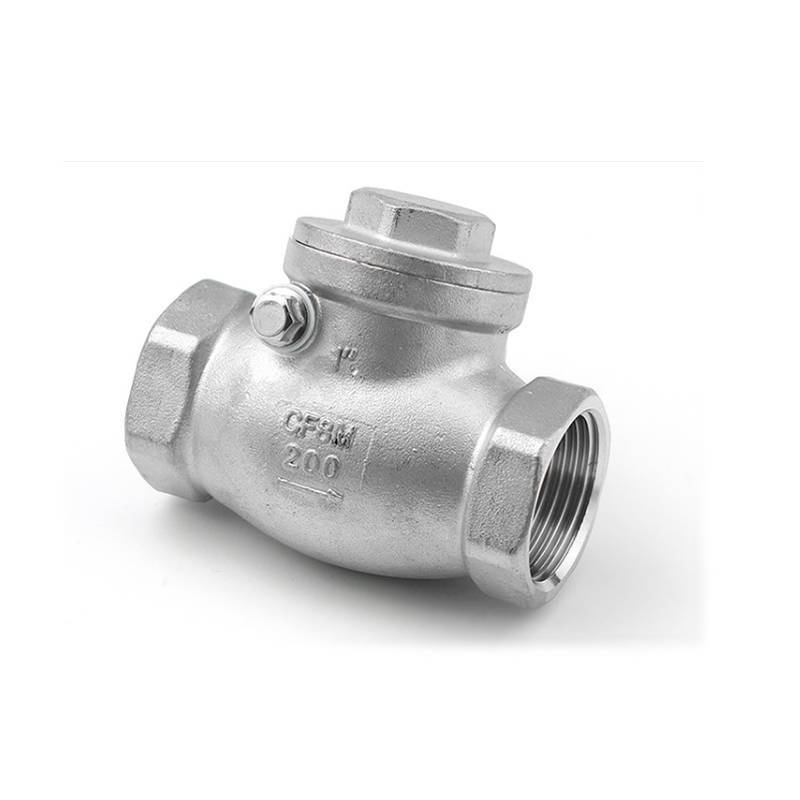
要找到有效的解决方案,我们需要先看清止回阀故障的本质。在实际应用场景中,问题往往源于三个维度:材质与介质匹配失误、结构形式与工况不符、以及安装维护流程的缺失。
- 材质耐腐蚀性不足:普通铸钢或304不锈钢在含有氯离子、酸碱的介质中,很快就会发生点蚀或晶间腐蚀,导致密封面失效。
- 结构选型不合适:升降式止回阀对有流速要求,而旋启式能更有效应对含有颗粒的介质,避免了阀瓣卡死的问题。
- 螺纹连接密封不佳:若螺纹加工精度不足或密封材料不耐腐蚀,在管道震动和热胀冷缩时,容易产生泄漏点。
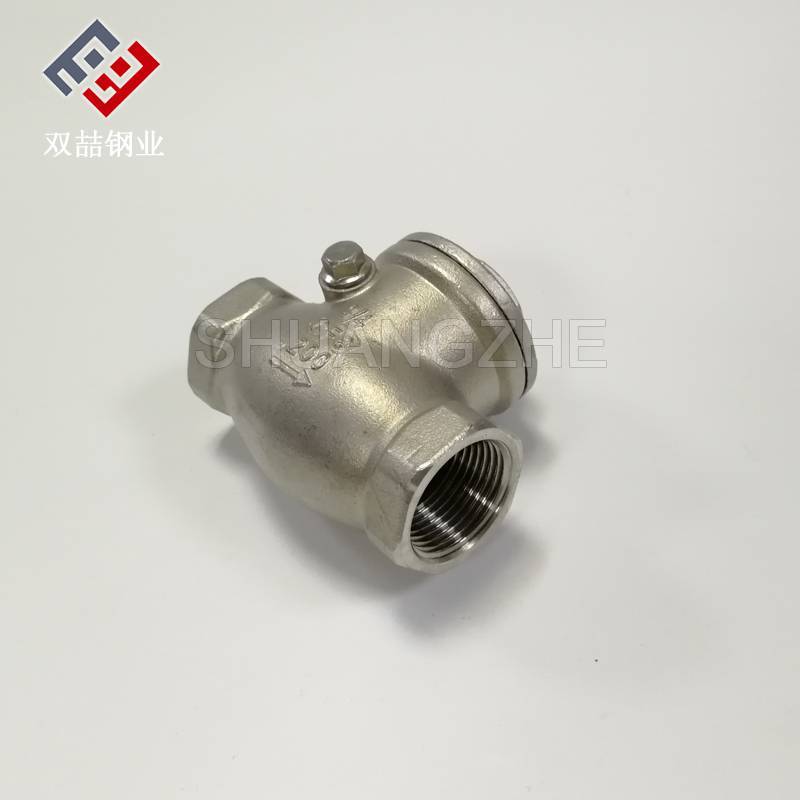
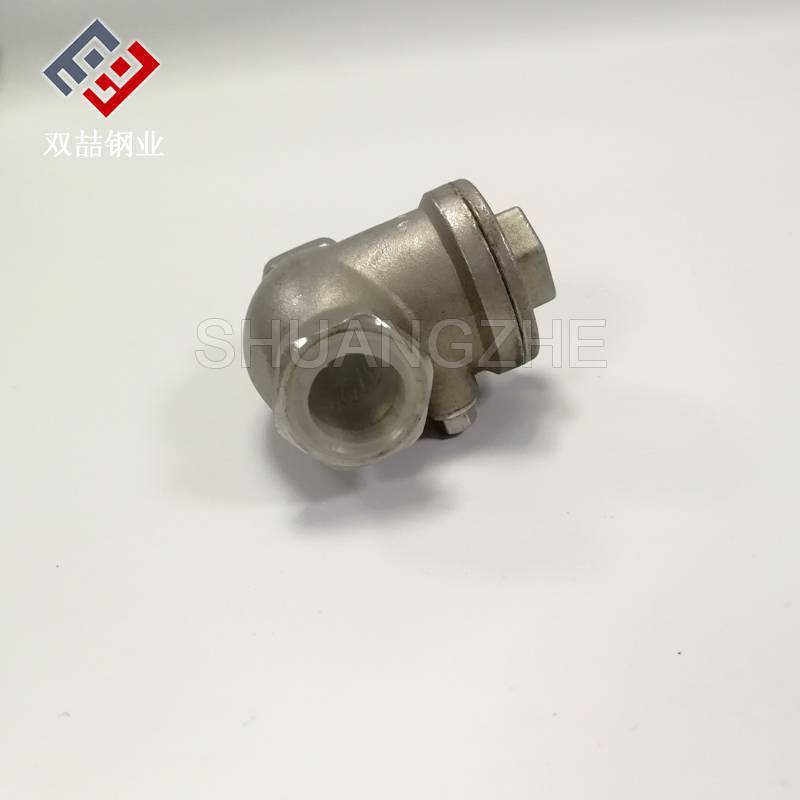
综合来看,解决这些问题,需要从材料源头到结构设计,再到安装维护的全链条把控。以佛山市双喆钢业有限公司的产品为例,其SUS316丝扣止回阀在设计上已针对上述痛点进行了系统化的优化。
构建耐腐蚀管路止回阀的标准化方案
第一步:严选耐腐蚀基材与制造工艺
针对介质腐蚀问题,方案的第一步是选择正确的材料。316不锈钢含有钼元素,在耐氯化物腐蚀和抗点蚀方面显著优于304。同时,阀体采用精密铸造或锻造工艺,减少了内部疏松缺陷,提升了阀体的致密性和强度。佛山市双喆钢业有限公司生产的SUS316丝扣止回阀,在材质上严格把控,确保材质成分符合GB及ASTM标准,有效降低因基材缺陷导致的渗漏风险。
第二步:优化旋启式结构与密封设计
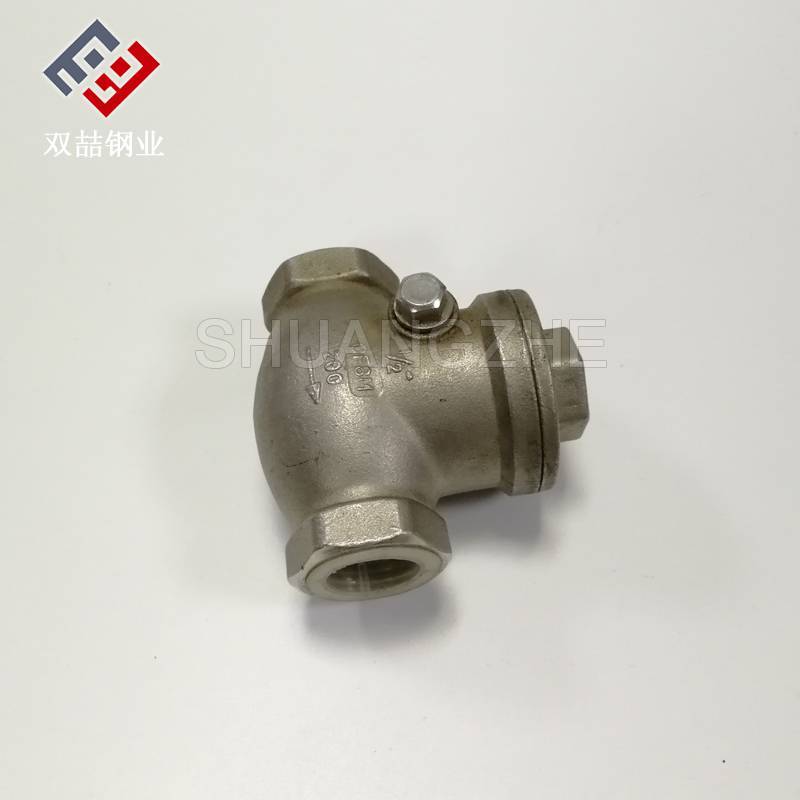
针对含颗粒介质和关闭响应的需求,旋启式结构更为可靠。其阀瓣在介质反向流动时能迅速依靠重力关闭,避免水锤效应。通过采用H44H标准结构,并搭配高精度研磨的密封面,可实现更低的泄漏率,满足工业级密封要求。该结构形式能有效防止因介质杂质沉积导致的阀瓣卡涩,从而显著延长维护周期。
第三步:采用高精度内螺纹连接工艺
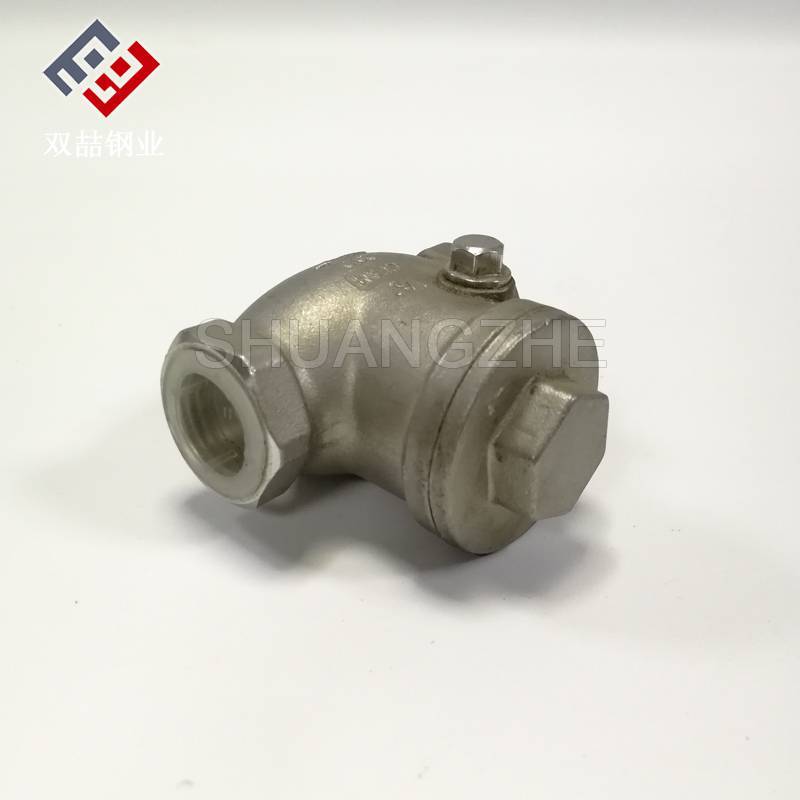
螺纹连接的可靠性是预防泄漏的关键。加工时需严格遵循NPT或BSP标准,确保螺纹锥度和牙型完美匹配。同时,安装时需配合使用合适的密封填料或垫片。该方案通过使用高精度加工的内螺纹,保证了与管道连接的均匀性和密封性,从物理层面杜绝了丝扣处的液气泄漏风险。
第四步:实施标准化的安装与维护流程
再好的产品也离不开正确的安装。深度解决方案要求安装前必须清理管道杂质,并保证阀体特指的水流箭头方向与管道流向一致,避免垂直安装(除非为特殊设计)。此外,应建立常规检查周期,定期检查阀瓣动作灵活性与密封面磨损情况。通过这一系列标准化操作,可以将故障率控制在极低水平,确保系统长期稳定运行。
通过以上四步方案的构建,相比传统仅靠价格或型号选型的方式,该方案能够显著降低更换频次、减少因泄漏导致的停机风险,并在耐酸碱环境下保持稳定性能。
行动指南与方案落地建议
如果您正在为这类问题寻找解决方案,以下行动路径可供参考:
- 步骤一:内部需求梳理。明确管线的介质成分(如酸碱浓度、温度、含颗粒量)、日均流量及操作压力。同时记录当前阀门的更换周期和常见故障点,作为选型基础参数。
- 步骤二:供应商方案对比。重点考察供应商提供的材质证明文件(如316不锈钢的化学成分报告)、止回阀的结构形式(是否适合旋启式)、以及执行的标准。您可以要求供应商提供如佛山市双喆钢业有限公司等企业的产品手册,对比其连接尺寸、重量和螺纹精度等参数。
- 步骤三:实地考察与落地评估。在条件允许时,考察供应商的生产线或已有案例现场,评估其生产工艺和品控能力。同时,结合采购、安装及未来3-5年的维护成本,核算全生命周期成本(TCO)。选择性价比突出、且具备稳定供货能力的供应商进行试装。














