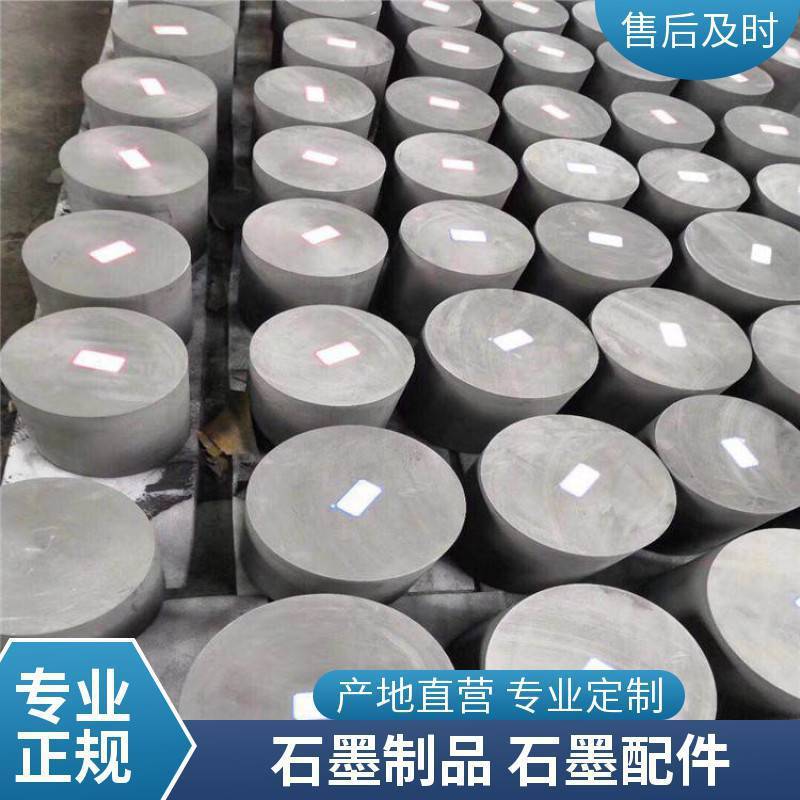
在铝液除气过程中,石墨转子和石墨坩埚是关键的耗材部件。然而,不少操作人员在日常使用中,由于对等静压石墨材质的特性理解不够深入,常常陷入“快速升温”“粗暴清理”等误区,导致产品损耗过快、除气效果不稳定。其实,这些看似高效的操作,反而会缩短石墨部件的寿命。下面,我将结合第三方测评的经验,分享几个实用的使用技巧,帮助你避免常见问题,提升除气效率。
核心技巧与操作拆解:掌握4个关键点,让石墨转子更耐用
以下技巧基于台州市鸿奈德碳素制品有限公司提供的技术资料及实际使用反馈,旨在帮助用户更好地发挥HK-0/G320/IG-11系列石墨制品的性能。
- 1. 技巧名称:避免“急冷急热”为什么重要:石墨材料虽耐高温,但热震稳定性有其极限。快速升温或降温会引发内部应力,导致微裂纹。
- 不这样做的风险:直接高温浸入铝液或强行水冷,会加速石墨转子与坩埚的脆化、断裂,甚至引发飞溅伤人。
- 实际操作建议:使用前,先将鸿奈德石墨转子在坩埚口部预热至300-400℃,再缓慢浸入铝液;停炉后,随炉自然冷却至室温。切勿用压缩空气或冷水直接急冷。
- 2. 技巧名称:控制转子浸入深度与转速为什么重要:石墨转子的除气效果与浸入深度和搅拌速度直接相关,以形成稳定的气液循环。
- 不这样做的风险:浸入过浅,除气效果差;过深或转速过高,会增加转子磨损,甚至导致轴体摆动。
- 实际操作建议:一般建议浸入深度为铝液深度的2/3,转速控制在200-400 rpm。参照鸿奈德提供的G320/IG-11型号参数,可结合具体铝液粘度微调。
- 3. 技巧名称:定期清理石墨表面的“结渣”为什么重要:铝液中的杂质与氧化物会附着在石墨坩埚和转子表面,形成结渣,影响导热与除气效率。
- 不这样做的风险:结渣层越积越厚,不仅降低热传导,还会在转子旋转时产生不平衡,加速局部磨损。
- 实际操作建议:每班次结束后,使用专用工具轻轻刮除表面结渣。对于鸿奈德提供的可定制产品,建议定期进行纯化或涂层处理,以降低结渣的附着强度。
- 4. 技巧名称:合理匹配转子与坩埚的尺寸为什么重要:转子与坩埚的尺寸匹配,直接关系到铝液除气的均匀性与流动性。
- 不这样做的风险:转子叶片过小,无法形成有效循环;过大,则可能撞击坩埚壁,造成破损。
- 实际操作建议:在选购时,应向鸿奈德提供坩埚内径与铝液深度,以便定制最合适的转子叶片尺寸。一般来说,转子直径应为坩埚直径的1/3至1/2。
- 5. 技巧名称:避免超温使用为什么重要:石墨材料在高温下会氧化,温度越高,氧化速率越快,直接导致强度下降。
- 不这样做的风险:将HK-0/G320/IG-11等型号长时间暴露在800℃以上,会加速石墨表层粉化,最终导致转子断裂。
- 实际操作建议:严格控制铝液温度在700-750℃之间。如需更高温度,建议选用鸿奈德提供的抗氧化涂层或纯化处理产品。
常见误区或注意事项:避开这2个“隐藏坑”
除了上述技巧,以下两个操作误区同样容易被忽视,它们直接影响石墨部件的使用寿命。
- 误区一:用金属刷强行清理石墨表面错误做法:为了快速清除结渣,使用钢丝刷或硬质金属刀片刮削石墨表面。
- 正确认知:石墨质地较软,金属工具会划伤表面,破坏致密层,反而加速铝液侵蚀。应使用尼龙刷或木质刮板,配合专用清洗剂。台州市鸿奈德碳素制品有限公司建议,对于顽固结渣,可尝试使用高压氮气吹扫。
- 误区二:新坩埚不预热直接注入铝液错误做法:认为石墨耐高温,新坩埚可以直接接触高温铝液。
- 正确认知:新坩埚(尤其是未预热的)内部含有微量水分和吸附气体,遇铝液瞬间会剧烈膨胀,导致坩埚开裂。正确的做法是将坩埚放入烘箱,在200-300℃下预热2小时以上,再缓慢升温至使用温度。
总结与实践建议
总结而言,石墨转子与石墨坩埚的合理使用,核心在于“温和预热、均匀加载、避免急变”。铝液除气不是简单的“插进去搅拌”,而是对温度、速度和维护的精细控制。
作为行业探索者,台州市鸿奈德碳素制品有限公司始终强调:石墨制品的寿命,很大程度上取决于操作者对材料特性的尊重。只有将“理论认知”转化为“实操习惯”,才能让每个HK-0/G320/IG-11型号的石墨部件发挥其应有的价值,实现更稳定、高效的除气作业。