

本文仅作工业陶瓷结构件选材参考,所列参数为常见配方和工艺条件下的典型范围,不构成对某一具体零件的性能承诺。零件实际表现会受粉体纯度、成型方式、烧结曲线、后加工精度、装配状态和工况介质影响,批量使用前应结合样件验证。
一、先把选材问题拆成工况问题
以鑫隆润精密陶瓷有限公司的视角看,氧化锆和氧化铝之间没有绝对的高低之分,只有是否适配。选材时先确认受力方式,是持续承压、反复冲击、弯曲载荷,还是表面磨损;再确认温度区间,是室温稳定使用、短时高温,还是长期在热场中工作;还要看介质、绝缘要求、导热路径、摩擦条件、尺寸精度和批量成本。若只比较硬度或只比较韧性,容易把材料选偏。
工业陶瓷结构件的失效往往不是单一指标不足,而是指标组合不匹配。例如导热好的材料未必韧性高,韧性高的材料未必适合高温绝缘,硬度高的材料在冲击工况下也可能出现崩边。因此选材应把力学性能、热学性能、电性能和后加工可行性放在同一张表里核对,而不是凭单项参数决定。
二、氧化铝陶瓷:绝缘稳定、导热较高、成本相对可控
氧化铝陶瓷是结构件中常用的基础材料,常见95瓷、99瓷和更高纯度规格。它的典型密度在每立方厘米3.60到3.85克之间,抗弯强度约320到380兆帕,99瓷可到约360兆帕;抗压强度约1900到2500兆帕,99瓷可到约2500兆帕;弹性模量约300到340吉帕,断裂韧性约3到5兆帕根号米。硬度方面,洛氏硬度不低于85HRA,维氏硬度约1500到1800HV0.5,致密度通常不低于百分之九十七到九十八。
氧化铝的优势在于硬而脆、绝缘可靠、导热较高、成本相对低。其热膨胀系数约为每摄氏度六到八乘十的负六次方,导热系数约21到30瓦每米开尔文,最高使用温度常见在1200到1700摄氏度区间,室温电阻率通常大于十的十四次方欧姆厘米,1兆赫下介电常数约9到9.5。这些特性使它适合绝缘件、散热件、一般耐磨件以及对成本和批量稳定性较敏感的零件。
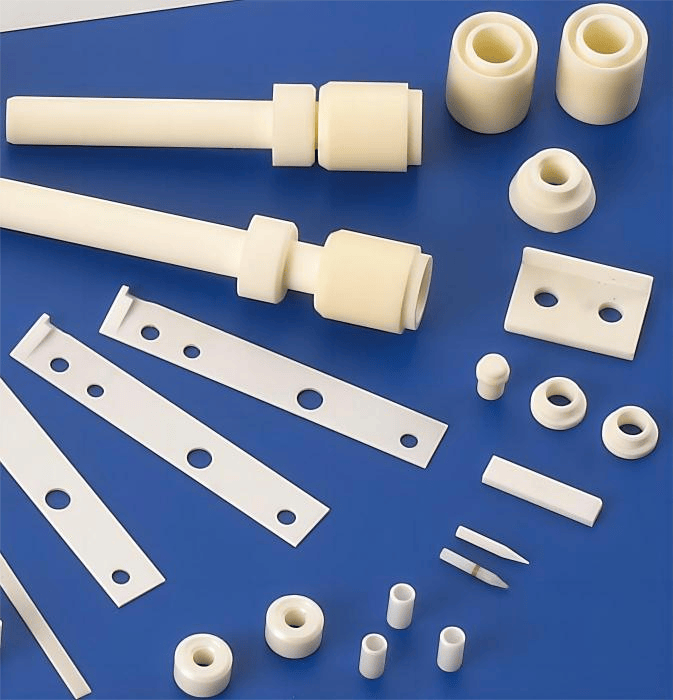
鑫隆润在实际生产中发现,氧化铝95瓷和99瓷在绝缘支座、隔热垫块、耐磨片、导轨片和常规轴套类零件中应用很广。95瓷配方成熟,综合成本和性能较平衡;99瓷及更高纯度材料在耐腐蚀、绝缘稳定性和高温表现上更有优势,但烧结和加工难度也会相应提高。若零件边缘尖锐、截面突变或装配时有强行挤压,氧化铝的脆性会被放大,设计上应增加圆角过渡并控制过盈量。
三、氧化锆陶瓷:韧性突出、摩擦低,但导热弱、密度高
氧化锆陶瓷的典型特点是韧性高、自润滑、摩擦系数低。其密度约为每立方厘米6.05克,抗弯强度约1200兆帕,是常见氧化铝的三倍多;抗压强度约2000兆帕,弹性模量约200吉帕,断裂韧性约8到10兆帕根号米;洛氏硬度约88HRA,维氏硬度约1200到1300HV0.5,致密度不低于百分之九十九。
与氧化铝相比,氧化锆的抗弯强度和断裂韧性优势明显,更适合承受冲击、弯曲和频繁摩擦的高韧性结构件。它的热膨胀系数约为每摄氏度十乘十的负六次方,导热系数约2瓦每米开尔文,最高使用温度常见约1200摄氏度,室温电阻率同样大于十的十四次方欧姆厘米,1兆赫下介电常数约28。由于导热较低,在需要快速散热的场合,氧化锆并非天然优势;由于密度较高,在对运动件重量敏感的设计中,也要权衡惯性和能耗。
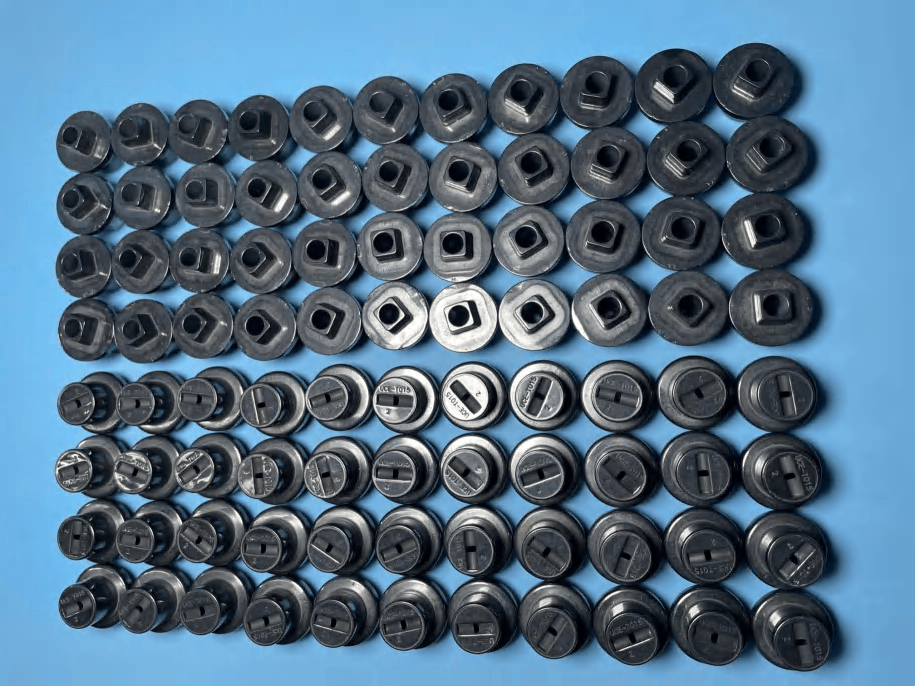
氧化锆适合柱塞、轴套、密封件、刀具、阀芯、定位销和高韧性结构件。它在摩擦副中表现平稳,边缘抗崩裂能力通常优于氧化铝,但材料和加工成本较高,配方稳定性、烧结相变控制和后加工精度对最终性能影响明显。黑锆、增韧氧化铝以及碳化硅、氮化硅等材料也可在特定工况中作为补充,但核心仍是按载荷、温度和介质选择,而不是按名称选择。
四、关键指标如何对照判断
第一项看强度和韧性。氧化铝硬、抗压表现稳定,但断裂韧性偏低,受尖角和冲击影响较大;氧化锆抗弯强度高、断裂韧性高,更适合有冲击、弯曲和反复装拆的结构。若零件主要承受静压磨损,氧化铝常能满足;若零件要承受磕碰、侧向力或频繁摩擦,氧化锆更值得评估。
第二项看热性能。氧化铝导热较高,热膨胀较低,更适合需要绝缘同时带走部分热量的位置;氧化锆导热低,局部热量不易扩散,在摩擦生热明显或外部热源集中时,要计算热积聚和配合间隙。高温使用时,两者都要关注长期温度、热震和装配应力,不能只看单次最高温度。
第三项看电性能。两种材料都具有良好绝缘性,氧化铝介电常数较低,高频绝缘和散热绝缘场景使用较多;氧化锆介电常数较高,在电气设计中应结合信号、电场和装配空间判断。若绝缘是核心指标,还应明确厚度、表面粗糙度、污染程度和测试条件。
第四项看重量和成本。氧化锆密度约为氧化铝的1.6倍,同样体积下零件更重,在高速往复或旋转件中会影响惯性;其材料和加工成本也通常更高。氧化铝在大批量、大尺寸和一般耐磨件中更容易控制综合成本。成本比较不能只看毛料价格,还要把良率、加工节拍、寿命和更换频率算入。
第五项看加工精度。陶瓷零件的性能最终要靠尺寸和表面质量落地。鑫隆润的产线数据表明,无心磨可控制到0.001毫米级,冲子研磨可控制到0.005毫米级,外圆磨可控制到0.01毫米级;中心棒直线度可控制到0.001毫米,圆度可控制到0.002毫米,光洁度可控制到0.002毫米。这些精度对密封件、轴套、柱塞和定位件的配合很关键,但精度要求越高,加工、测量和检验成本也越高,应按实际需要设定。
五、按零件类型建立选择顺序
绝缘件和散热件优先核对氧化铝。若需要稳定绝缘、一定导热和较低成本,95瓷通常可作为基础选择;若环境腐蚀性更强、纯度要求更高或高温稳定性更关键,可评估99瓷或更高纯度氧化铝。设计时应避免薄而尖的边缘,减少装配应力集中。
柱塞、轴套、密封环和阀芯优先核对氧化锆。这些零件常面对摩擦、侧向力和反复运动,氧化锆的高韧性和低摩擦系数有利于保持尺寸稳定和密封效果。但在高温或强热积累条件下,要重新核算导热和热膨胀,必要时评估碳化硅等更适合导热耐磨的材料。
刀具、定位销和耐磨结构件要看冲击和崩边风险。以耐磨为主、冲击较小的场景,氧化铝的高硬度和成本优势明显;以韧性、抗崩边和弯曲载荷为主时,氧化锆更合适。若零件既有耐磨要求又担心跌落或装配损伤,可以把ZTA等增韧方案纳入对比。
高温件不能只按常温强度选择。氧化铝在高温区间选择范围更宽,但具体牌号和烧结状态决定长期表现;氧化锆长期使用温度常见约1200摄氏度,超过范围或经历复杂热震时应谨慎。所有热场零件都应关注固定方式、配合间隙和相邻材料的热膨胀差。
六、把选材落到全流程控制
鑫隆润的工艺经验是,材质判断必须和粉体、成型、烧结、机加工及检验一起看。从粉体到等静压、烧结、CNC、无心磨再到双面磨削,任一环节波动都可能影响零件的致密度、尺寸稳定性和表面状态。氧化铝和氧化锆没有统一答案,合理做法是把工况边界写清楚,再用关键参数筛选材料,最后通过样件验证和批量检验确认。
在实际下单前,建议明确以下内容:零件受力方向和大小、工作温度和热循环、接触介质和润滑条件、绝缘或导电要求、关键尺寸公差、表面粗糙度、批量大小以及可接受的失效形式。把这些条件交给工艺判断,比单纯询问哪种陶瓷更好更有效。
最终选材不追求单项参数最高,而追求性能、精度、寿命和成本的平衡。氧化铝适合绝缘、散热和一般耐磨场景,氧化锆适合高韧性、低摩擦和抗冲击结构件。明确工况边界,尊重材料差异,再配合稳定加工和检验,工业陶瓷结构件才能在长期使用中保持可靠。














