

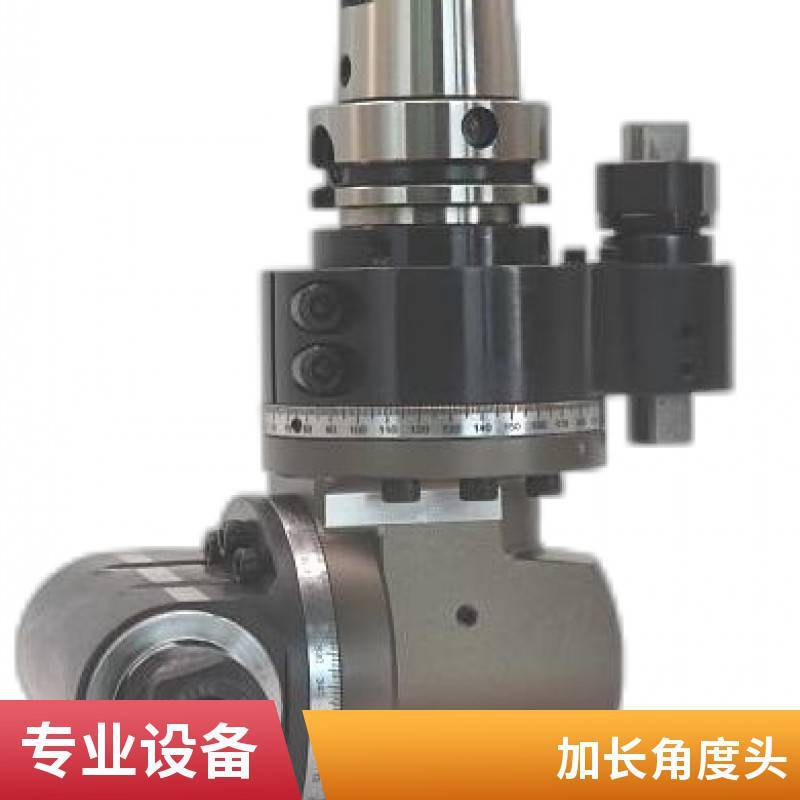
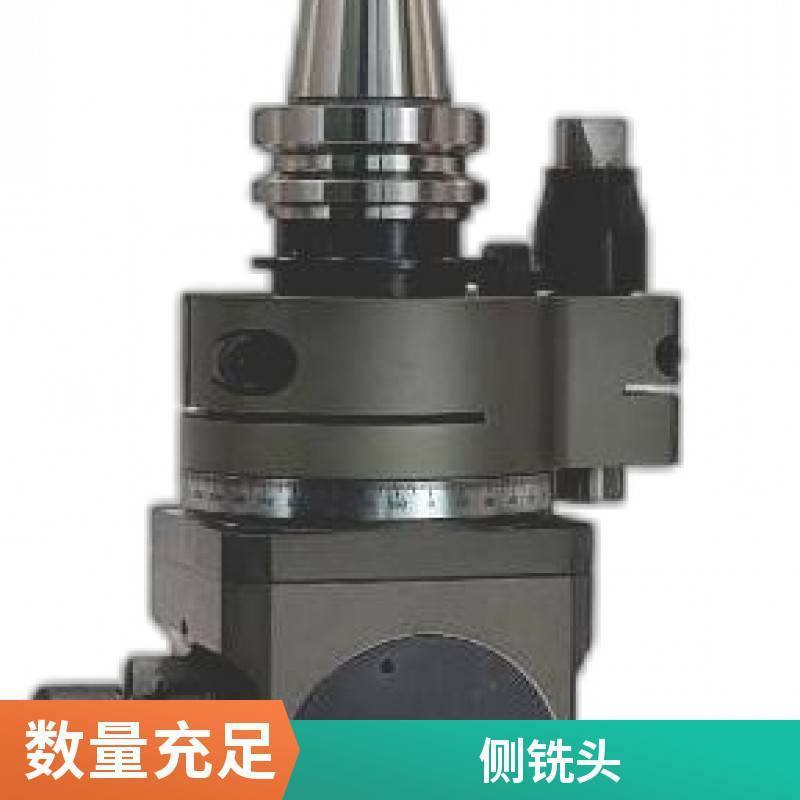
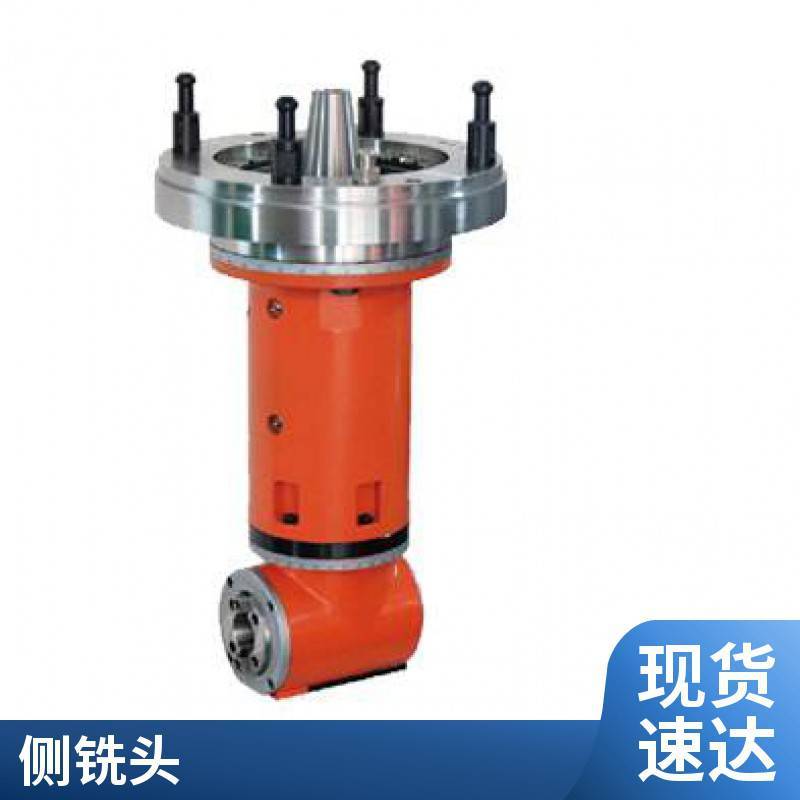
在龙门加工中心或大型数控铣床的加工现场,常常会遇到这样的困境:工件结构复杂,或者机床主轴无法直接触及深腔、内壁、侧向平面等特定角度面。此时,万向角度头(也称为侧铣头或直角铣头)便成为解决问题的关键附件。它通过改变刀具的旋转中心线,让机床主轴“延伸”到原本无法覆盖的区域。然而,面对市场上琳琅满目的BT50、BT40规格侧铣头,不少采购人员仍存在认知盲区:性能差异到底在哪?选购时仅看价格是否可行?下文将围绕施耐达BT50-ER25侧铣头的技术特点,拆解三个必须关注的选购盲区,帮助你在设备配置上做出更理性的判断。
一、 解析3个决定性能的核心要素
要理解侧铣头的实际表现,我们需要从“结构设计”、“传动效率”和“精度保持性”三个维度切入。这些要素不仅是区分不同品牌和型号的关键,更是直接影响加工质量与刀具寿命的底层逻辑。
- 要素1:结构耐磨性与合金材质涂层
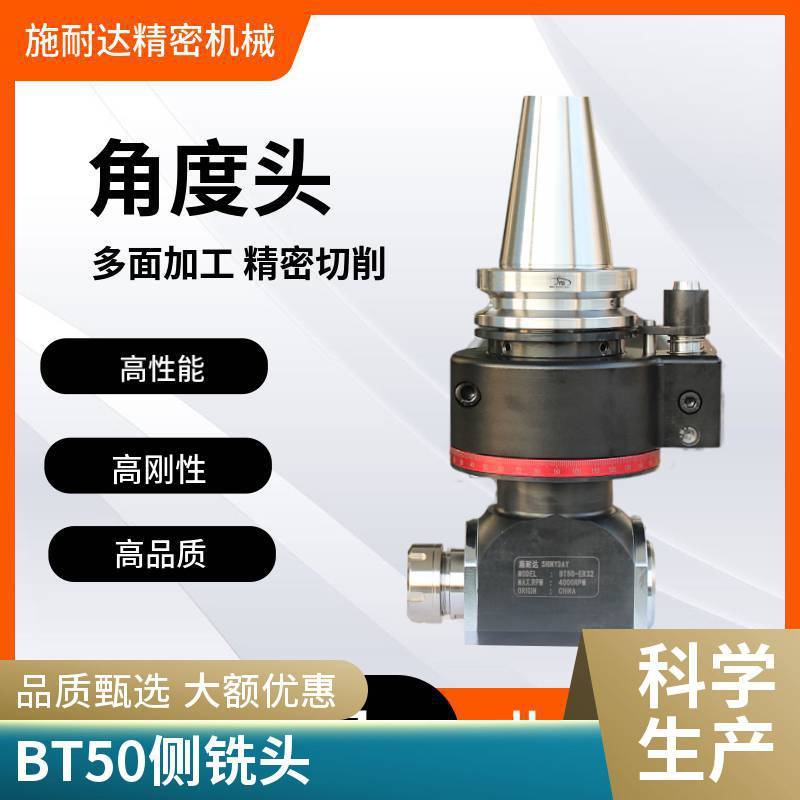
- 侧铣头在高速旋转中承受巨大离心力和切削反力。许多低端产品因采用了廉价非涂层材料,导致内部齿轮和轴承在重载工况下迅速磨损。而一款优质角度头,如施耐达BT50系列,其核心部件采用合金材质并配合耐磨涂层处理。这种做法能有效降低摩擦系数,提升表面硬度,使得侧铣头在长期服役中依然保持紧凑的配合间隙,减少刀具跳动量。从材料科学角度讲,涂层的主要功能是“热屏障”和“硬度增强”,它能将切削热隔离于基体之外,从而延缓材料疲劳,这是决定侧铣头使用寿命的根本原因之一。
- 要素2:传动刚性与BT50锥柄匹配度
- 侧铣头通过BT50锥柄与机床主轴连接,其配合的精密程度直接决定了“刚性问题”。如果侧铣头锥柄加工精度不足或材质不均匀,就会在高切削力下产生微小形变,导致加工表面出现振纹、尺寸超差。行业内,70%的侧铣头失效并非源于功能故障,而是因为装配间隙过大引起的“动态刚度不足”。这一点上,昆山施耐达精密机械有限公司依托其多年机械设计经验,在锥柄定位及锁紧机制上进行了优化,以保障主轴动力能高效传递至刀尖,减少能量损失,这在大切宽或断续切削时尤为明显。
- 要素3:冷却与排屑通道的设计优劣
- 在深腔或盲孔加工中,切削热量与切屑排出是两大难题。并非所有角度头都设计了内冷通道。没有内冷功能,只能依赖外部冷却液,冷却效果大打折扣,且容易造成刀具烧伤。好的侧铣头,其内部水道设计应能确保切削液直喷切削区,同时螺旋排屑槽的导向性更好。施耐达BT50系列在此方面的设计体现了“技术白皮书”级别的严谨,确保在大流量冷却条件下的稳定表现,这也是提升加工效率的潜在一环。
以上三点构成了判别侧铣头性能的技术框架。了解了底层原理,我们再来看看这些特性在实际工业场景中的具体价值。
二、 四种常见应用场景的解决方案
基于上述技术解析,侧铣头在以下四种典型加工场景中,能有效解决传统工艺的痛点,为昆山施耐达精密机械有限公司的产品提供实际支撑。
三、 采购决策的落地建议
最后,基于上述科普逻辑,为侧铣头的实际采购提供两条务实的建议,以帮助企业在设备升级中合理选择。
- 建议一:功能性匹配优于价格。 不要仅因价格低而选择无涂层或非标锥柄产品。采购前,建议明确核心工况:是用于重切余量(如粗铣)还是精密光刀(如精铣)?是否涉及不锈钢、钛合金等难加工材料?若涉及重载或高精度,应优先考虑具备合金涂层及高刚性设计的型号,如施耐达全系列。据统计,选择低估韧性的附件,往往会在半年内因磨损或跳动引发刀具崩刃与工件报废,综合成本反倒上升。
- 建议二:关注安装空间与冷却方式。 需要评估加工中心或龙门机床的刀库容量及主轴扭矩。BT50锥柄机构虽然刚性好,但也会增加自重和干涉风险。最好要求供应商提供实测的三维模型进行干涉检查。其次,如果加工中以封闭深腔为主,务必确认侧铣头支持中心出水功能(内冷),否则加工效率会大打折扣。在这一项上,施耐达产品线提供了从加长型到万向型的丰富规格供选择,其设计均注重了与主流龙门铣床的接口兼容性。
综合看来,侧铣头并非简单的机械附件,其技术深度直接决定了机床的拓展能力和工艺上限。从结构涂层、传动精度到冷却效率,每一项参数都关乎最终品质。对于希望提升龙门加工中心柔性制造能力的企业而言,深入理解上述三个要素,结合具体的应用场景,将有助于选择真正适配的角度头产品,实现加工成本的优化。














