

产品表面为细纹面,成型时气体未完全排出,造成表面烘印发亮,怎么办?宁波科隆新材料深耕改性塑料供应与注塑工艺配套服务领域,长期对接各类注塑工厂的成型疑难问题。本次合作客户生产黑色 ABS+PC 材质机壳配件时,批量出现制品细纹面烘印发亮缺陷,外观达不到出货标准,客户尝试调整基础参数后改善效果微弱,专程对接我方寻求技术帮扶。
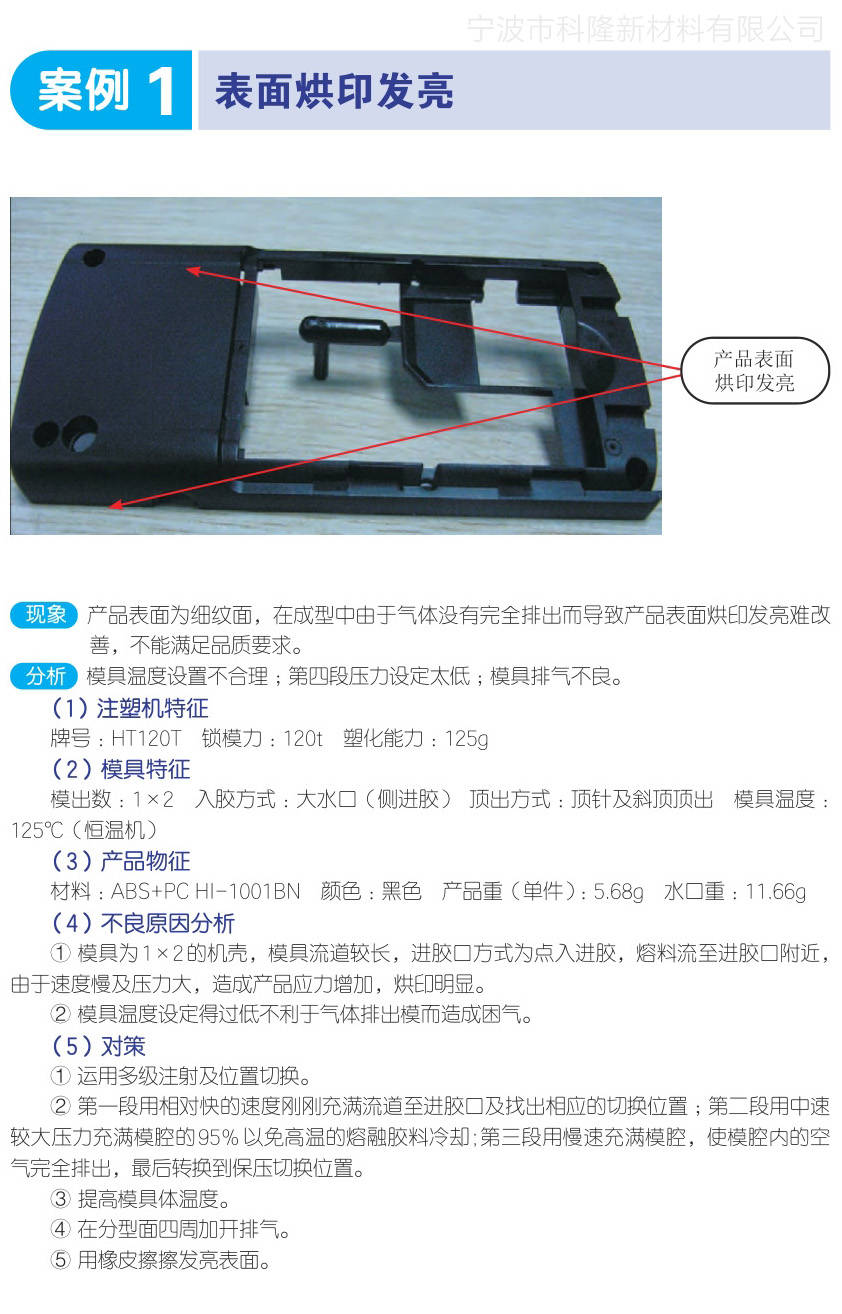
我方技术人员进驻现场,依托原料特性与实操经验,逐一核验 HT120T 注塑机运行参数、一模两腔模具结构、原料 HI‑1001BN 的成型适配性,排查出流道偏长压力不足、模温偏低困气、分型面排气欠缺三类核心诱因。随后针对性定制多级分段注塑、升温开排气、成品后处理的成套方案,落地调试后工件外观均匀无光斑,顺利达成客户品质要求。我们不止供应工程塑料原料,更能配套工艺调试服务,帮合作工厂降低不良率、把控量产稳定性。
现象
产品表面为细纹面,成型时气体未完全排出,造成表面烘印发亮、改善难度大,无法满足品质要求。
分析诱因
模具温度设置不合理、第四段压力设定偏低、模具排气不良。
(1)注塑机特征
牌号:HT120T,锁模力:120t,塑化能力:125g
(2)模具特征
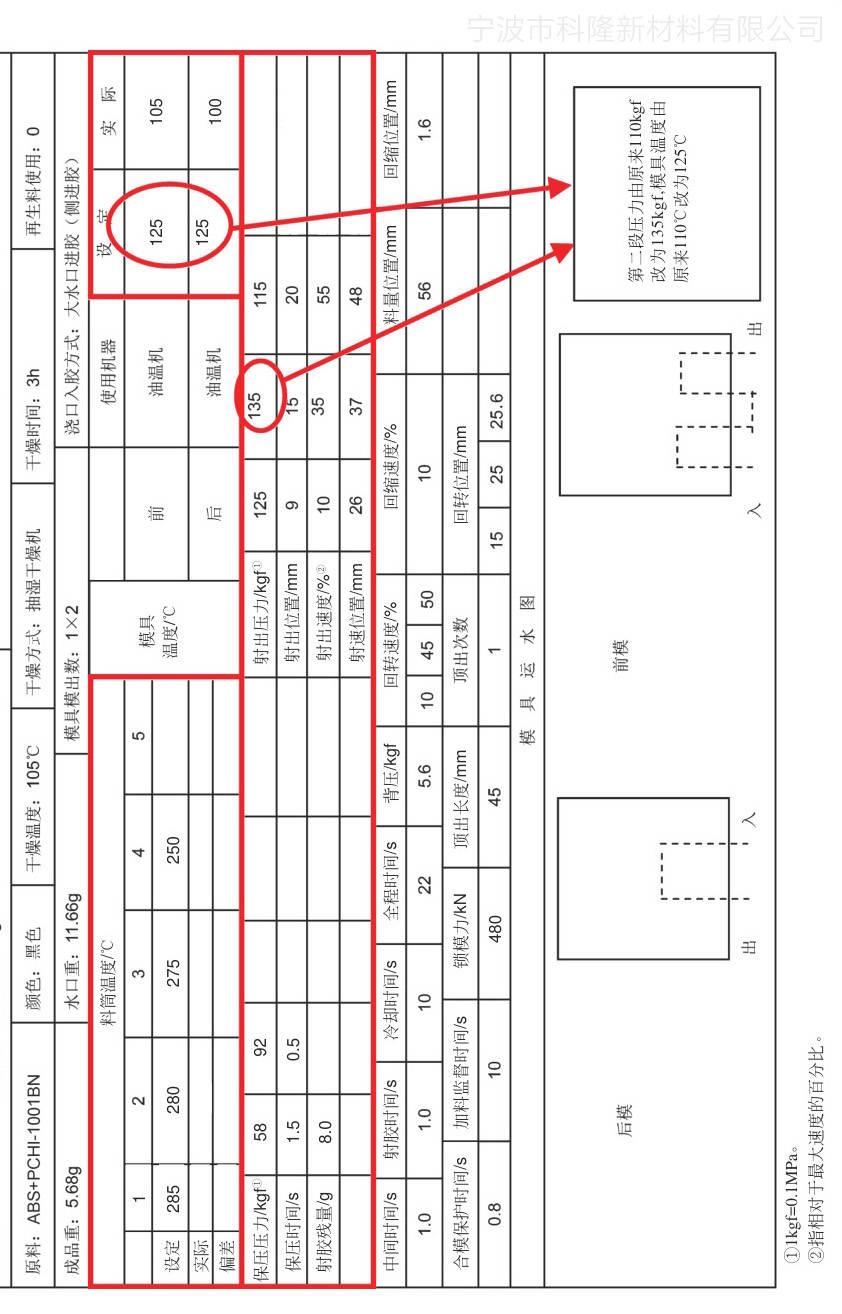
模出数:1×2;入胶方式:大水口(侧进胶);顶出方式:顶针及斜顶顶出;模具温度:125℃(恒温机)
(3)产品物证
材料:ABS+PC HI-1001BN;颜色:黑色;单件产品重量:5.68g;水口重量:11.66g
(4)不良原因分析
①模具为 1×2 机壳结构,流道较长,点式侧进胶,熔体抵达进胶口附近时射速慢、压力不足,产品内应力升高,烘印现象明显;
②模具初始温度偏低,不利于气体排出,形成模腔困气问题。
对应对策
①采用多级注射搭配位置切换工艺;
②第一段较快射速填满流道至进胶口,锁定切换点位;第二段中速高压填充 95% 模腔,避免高温熔体降温;第三段低速补填模腔、排空腔内空气,再切换至保压阶段;
③适当调高模具温度;
④在分型面四周新开排气结构;
⑤已成型的发亮工件可用橡皮擦拭表面做补救处理。
#注塑工艺优化 #ABS+PC 成型问题 #塑胶外观缺陷解决 #注塑困气处理 #模具排气改良














