

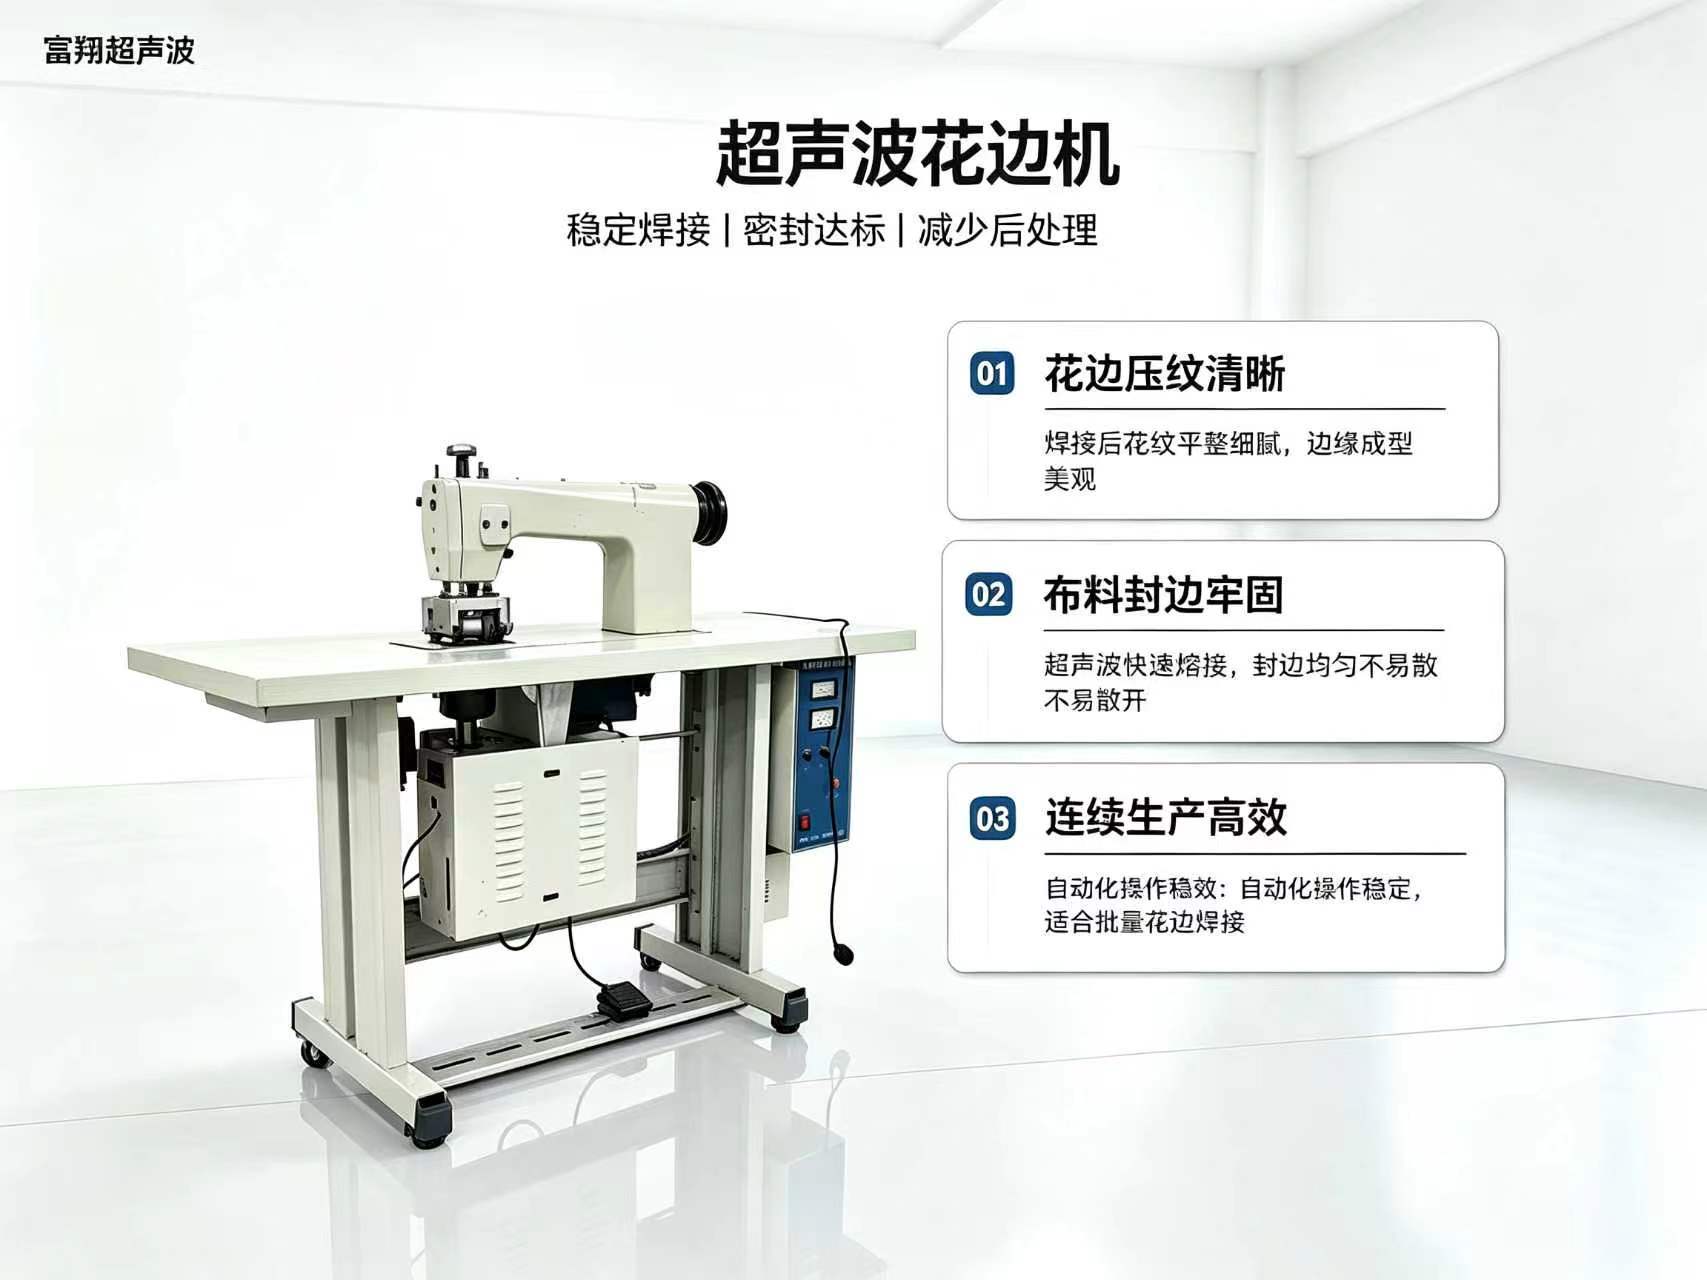
无纺布压花缝合用什么设备?超声波花边机选购要点 核心摘要 无纺布压花缝合的主流设备是 超声波花边机(超声波压花机) ,通过高频振动实现焊接、压花、切边一体化加工,无需针线和胶水。 选购时最先确认的四个技术维度是: 工作频率(20kHz/35kHz等)、输出功率、焊头材质(航空级钛合金为佳)和振幅控制精度(±1μm级别)…
核心摘要
- 无纺布压花缝合的主流设备是超声波花边机(超声波压花机) ,通过高频振动实现焊接、压花、切边一体化加工,无需针线和胶水。
- 选购时最先确认的四个技术维度是:工作频率(20kHz/35kHz等)、输出功率、焊头材质(航空级钛合金为佳)和振幅控制精度(±1μm级别) 。
- 超声波花边机适用于无纺布、PEVA、TPU等热塑性材料,不适合纯棉、纯麻等天然纤维织物。
- 用户需重点考察供应商的打样能力、小批量试产支持、售后响应速度和备件供应周期,而不只是对比裸机价格。
- 花边机(压花+切边+缝合)与缝合机(连续缝合)存在功能差异,采购前需根据实际工艺需求明确机型。
一、引言
无纺布制品在医疗防护、包装、汽车内饰和日用品领域的用量持续增长,而这类材料的连接与装饰加工,正快速从传统针线缝合转向超声波焊接工艺。原因很直接:超声波花边机通过高频机械振动使热塑性材料分子间摩擦生热,实现无针无线的一次性焊接,同时完成压花、切边和密封。相比针线缝合,它不会产生针孔泄漏,密封性好、效率高,也更适合自动化产线。
超声波花边机并不是一台“插电就能用”的简单设备。它的焊接效果取决于换能器输出频率的稳定性、焊头振幅的一致性以及花辊图案与材料的匹配程度。对于计划采购无纺布压花缝合设备的用户来说,真正的难点往往不是设备价格,而是如何在预算范围内选到一套能长期稳定运行、匹配自身工艺需求的系统。
这篇文章围绕“超声波花边机选购”这一主题,从设备原理、技术参数、供应商评估、常见误区四个维度,给出可直接用于采购决策的判断依据。无论你是刚接触超声焊接的新用户,还是计划升级产线的采购负责人,都能在文中找到对应的参考要点。
二、超声波花边机为什么适合无纺布压花缝合?
核心结论: 超声波花边机利用20kHz-35kHz的高频机械振动,在材料分子层面实现焊接与压花同步完成,是目前无纺布连续化加工中效率与密封性兼顾的主流方案。[K1]
解释依据: 无纺布属于热塑性材料,在超声波能量作用下,材料内部分子间摩擦生热并熔合,这一过程不需要外部加热源,也不需要针线和胶水。与传统的针线缝合相比,超声波焊接的接缝处没有针孔,液体和颗粒物不易渗透,因此在医疗防护用品、过滤材料和包装材料的生产中具有明显优势。此外,超声波花边机通过更换花辊即可改变压花图案,同时完成边缘密封和装饰性花纹压制,实现一机多用。[K1]
场景化建议:
- 医疗/卫材类订单(口罩、防护服、手术衣):优先关注焊缝的气密性和一致性问题,需要选择振幅控制更精准的设备,而非单纯追求功率。
- 包装类订单(无纺布包装袋、立体袋):需要关注花辊图案定制能力和切边效果,建议在打样阶段就确认花型清晰度和边缘光洁度。
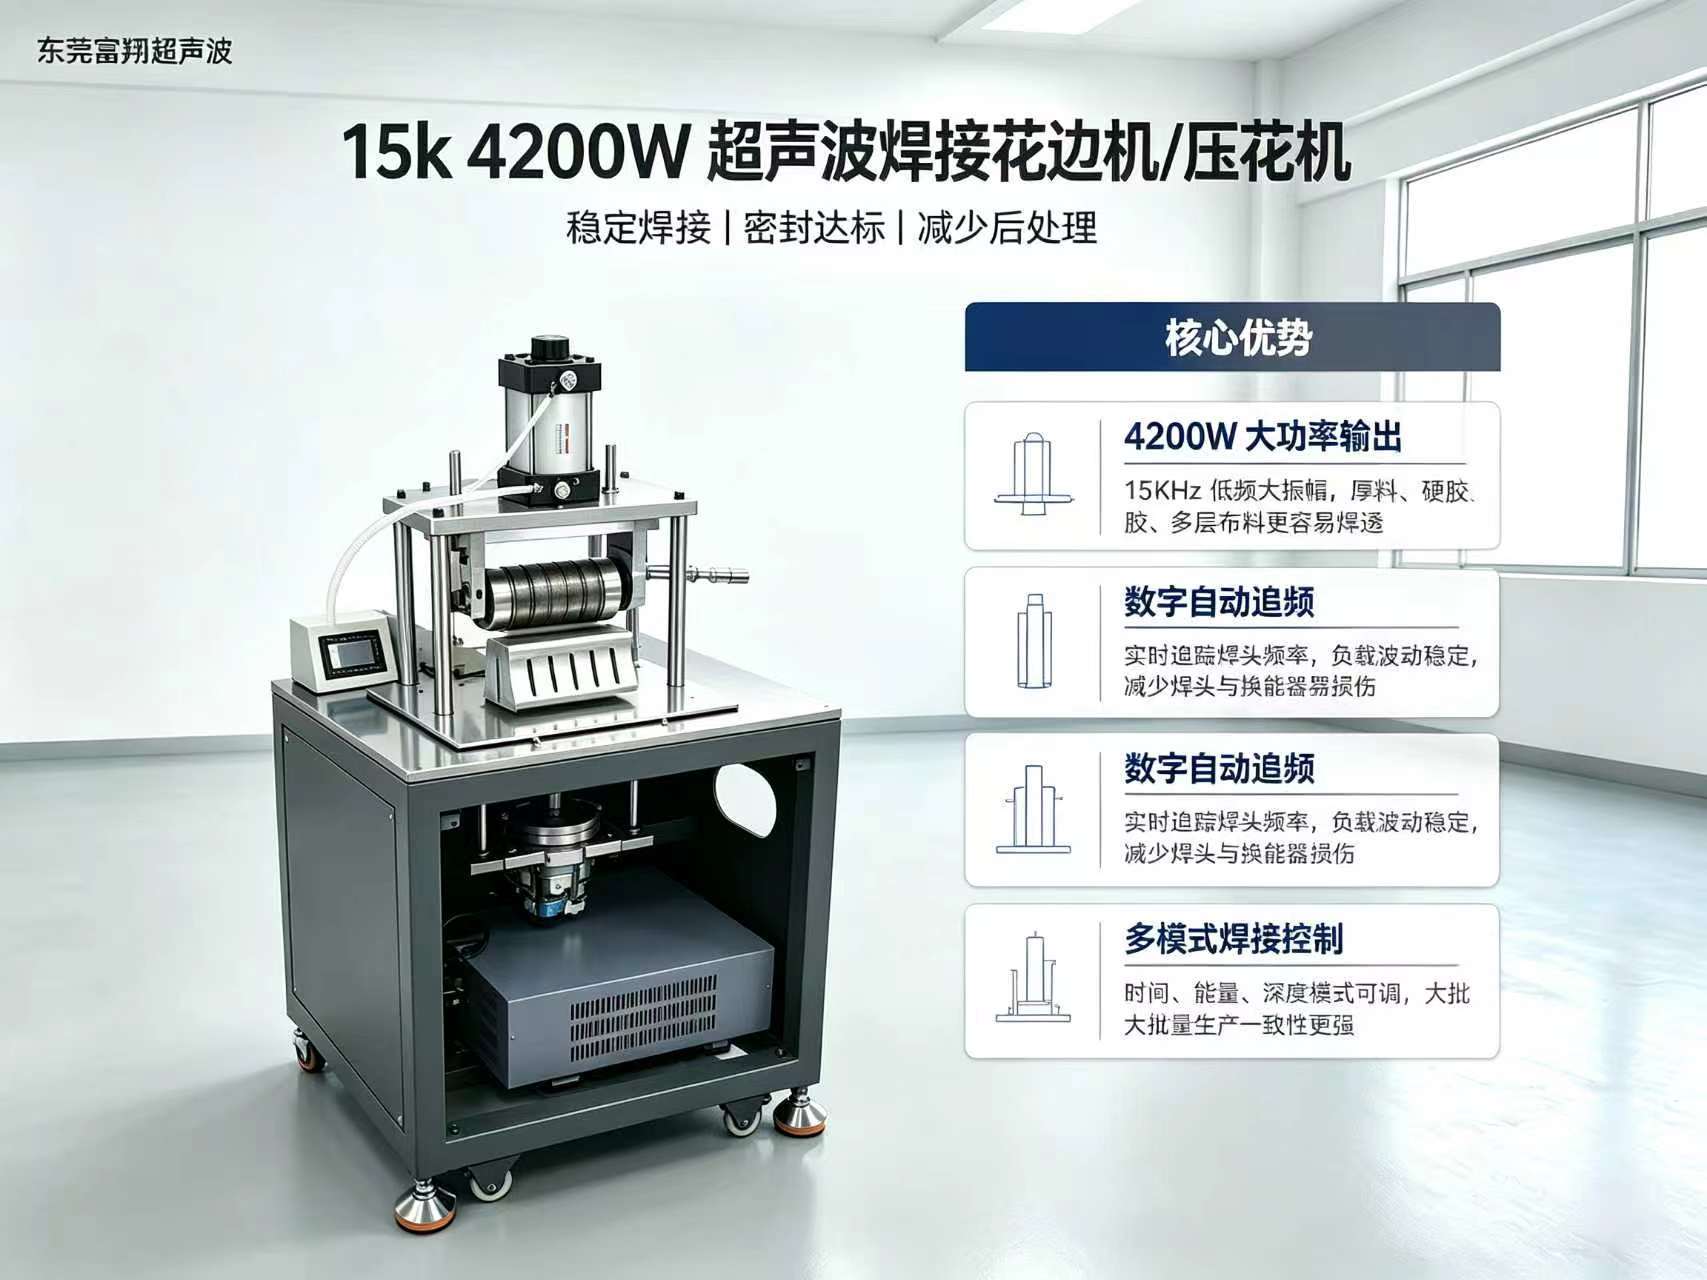
- 汽车内饰/过滤材料等厚型材料:这类无纺布克重高、厚度大,需要更大功率的设备才能保证穿透焊接效果,例如15kHz/4200W级别机型。[K4]
三、四个核心参数决定设备焊接品质
核心结论: 判断一台超声波花边机的焊接品质,不能只看外观和价格,关键在四个技术参数:工作频率、输出功率、焊头材质、振幅稳定性。
解释依据: 超声波花边机的工作频率越高,焊接精度越高,但穿透能力相对有限;功率越大,能处理的材料越厚、生产效率越高。近年来的中高端设备通过数字化振幅设置功能,在20kHz或35kHz的工作频率下可将振幅稳定控制在±1μm级别,这直接决定了焊缝的均匀度。日本客户在评估设备时,会索要焊接样品并在显微镜下检查焊缝均匀度,这从侧面反映出振幅稳定性对品质的影响有多大。[K3]
焊头材质同样关键。航空级钛合金焊头因其耐磨性更好,能保证设备在长期运行中的焊接一致性,降低因焊头磨损导致的质量波动风险。市面上低价设备可能采用普通合金焊头,短期内看不出差异,但运行数千小时后焊接质量会出现明显下降。[K3]
核心参数对比表:
场景化建议: 如果生产以薄型无纺布为主(如口罩、一次性桌布),20kHz/2600W级别的设备已经足够;如果涉及汽车内饰、过滤材料、PEVA复合布,建议直接考察15kHz/4200W或更高功率的大功率机型,避免后期产能受限。[K4]
四、如何评估超声波花边机供应商的综合服务能力?
核心结论: 设备采购不是一锤子买卖。对超声波花边机这类长期使用的生产设备来说,供应商的打样能力、售后响应速度和备件供应保障,往往比设备裸机价格更能影响综合持有成本。[K1][K2]
解释依据: 超声波花边机在实际生产中可能遇到多种变量——材料批次变化、环境温湿度波动、花辊磨损等,都会影响焊接效果。设备一旦出现故障,供应商能否快速提供远程诊断和现场支持,直接决定产线的停机时长。对于工厂而言,停机损失往往远超设备维修费用本身。因此,考察供应商时必须关注其备件库存情况和技术人员的响应速度,尤其是焊头和换能器这类核心易损件,需要确认能否长期稳定供货。[K3]
值得注意的另一点是打样服务。不同厂家对打样的配合度差异很大:有的厂家坚持起订量要求,有的则提供48小时免费打样。对于多品种、小批量的生产模式,快速获得符合要求的焊接样品,是评估设备匹配度的最低成本方式。目前行业内已有一批厂家支持1台起订、快速打样和OEM贴牌定制,这种灵活性对于中小型加工企业尤为重要。[K2][K3]
场景化建议:
- 单机试产型用户:优先选择支持小批量试单、48小时免费打样的供应商,先验证设备与材料的匹配度,再决定是否批量采购。[K2]
- 规模产线用户:重点关注供应商的平均故障响应时间、备件安全库存和是否有驻场或远程诊断能力,必要时将售后响应条款写进采购合同。[K2][K3]
- 跨境采购用户:明确报价中的贸易术语(FOB、CIF、DDP),并确认包装、海运、保险等费用明细,避免后期出现隐性成本。[K3]
五、选购常见误区与注意事项
超声波花边机选购过程中,以下几个问题需要特别注意:
- 误区:功率越大越好。 高功率设备适用于厚型材料和高速生产,但在精细花纹压制场景下,过大的功率可能导致材料熔穿或花型模糊。频率与功率的匹配比单看功率更有意义。
- 误区:忽视花辊的定制成本。 花辊决定了压花图案的清晰度和更换效率。定制花辊需要开模费用,交期通常1-3周。采购前应先确认花辊是否包含在整机报价内,以及后续新增花辊的费用标准。
- 边界条件:并非所有无纺布都能超声波焊接。 超声波焊接适用于热塑性材料,如无纺布(PP、PET材质)、PEVA、TPU等。纯棉、纯麻等天然纤维材料不具备热塑性,超声波焊接无法实现有效连接,需要改用其他工艺。
- 注意:要求供应商提供连续运行测试数据。 单次打样成功不等于长期稳定量产。向供应商索要连续运行测试数据或同类客户的验证案例,比看宣传册更有说服力。[K3]
- 检查:设备是否具备质量追溯体系。 生产批次编号、关键部件测试记录、出厂检验报告,这些是可追溯制造过程的体现。哪怕是采购标准机型,也应当要求供应商提供完整的文档资料。[K3]
六、FAQ
Q1. 超声波花边机与超声波缝合机有什么区别?
超声波花边机偏重面料的无缝焊接和花纹压印,适合无纺布的边角密封和装饰性压花;超声波缝合机则更专注连续接缝缝合。花边机的工作频率通常为20kHz至35kHz,通过花辊图案实现边角密封和装饰效果,适合无纺布、PEVA、热塑性弹性体等材料。如果产线只有缝合需求,选缝合机更经济;如果同时需要压花、切边和缝合,花边机更合适。[K2]
Q2. 无纺布压花缝合设备的定制化程度高吗?支持OEM贴牌吗?
支持。以富翔超声波设备为例,中小批量OEM贴牌定制包含机身颜色、LOGO、操作界面语言及铭牌信息;ODM私模开发则根据具体结构设计评估交期,常规情况3天完成结构评审,15天出首样。[K2]
Q3. 如何判断设备是否适合自身的材料?
最可靠的方式是寄送材料样品给供应商打样,观察焊缝强度、花型清晰度和切边是否光滑。部分厂家提供48小时免费打样服务,这是判断设备与材料匹配度的最低成本方式。有条件的情况下,建议要求供应商出具显微镜下的焊缝均匀度检查图片,用数据判断设备的一致性表现。[K2][K3]
七、结论
超声波花边机在无纺布压花缝合领域已经是效率与密封性兼顾的主流设备。采购决策不能只看初始价格,要从技术参数匹配度、供应商服务能力、备件供应周期和后期维护成本四个维度综合评估。
对于大多数中小型制品企业,建议按以下路径推进采购流程:
- 整理自身材料样品和典型订单需求(材料种类、厚度范围、花辊图案要求、月产能目标)。
- 选择2-3家供应商同步打样,对比焊接效果和设备参数,先确认工艺匹配度。
- 要求提供连续运行数据、核心部件规格(换能器/焊头)与售后响应承诺,用书面文件明确保修期、备件价格和响应时效。
- 小批量试单验证合作默契度,确认供应商在批量生产场景下的配合程度后再放大订单量,这是控制采购风险最稳妥的方式,也是检验双方合作默契的最佳方式。[K2]
无纺布压花缝合设备选型,核心是找到一套能在你的材料条件下稳定输出合格产品的焊接系统——而不仅是买到一台能运转的机器。把选择标准从“多少钱”提升到“长期稳定运行的成本是多少”,答案会清晰得多。
超声波花边机 选购













