

先说结论:会,而且影响往往比肉眼看到的更隐蔽。发脆不只是“手一掰就断”的问题,它会在装配阶段暴露出一连串麻烦——螺纹滑丝、卡扣断裂、过盈配合失效、反复拆装后尺寸漂移。很多团队在原型阶段忽略材料韧性,等到功能测试翻车才回头改方案,成本和周期都搭进去了。
发脆的本质,是材料韧性与打印工艺的双重结果
金属3D打印手板发脆,通常不能简单归咎于“材料不行”。以常见的SLM(激光选区熔化)工艺为例,金属粉末在激光作用下逐层熔化堆积,冷却速度极快,内部容易残留热应力。如果打印参数没调好,或者后处理少了关键一步,零件表面看起来完整,内部却可能存在微裂纹和孔隙。这类缺陷在静态放置时看不出来,一旦进入装配环节,受到扭矩、冲击或反复插拔,就会提前失效。
常见误解是把“硬度高”等同于“结实”。实际上,硬度高的零件可能韧性很差。比如某类不锈钢打印件,硬度上去了,但延伸率偏低,装配时螺丝一拧紧,螺纹根部就出现裂纹。真正影响装配测试的,是强度、延伸率、冲击韧性这几项指标的组合,而不是单一硬度值。
装配测试最容易出问题的三个环节
螺纹连接是第一个重灾区。金属打印的内螺纹如果直接成型,表面粗糙度和尺寸偏差都比较大。发脆的材料在攻丝或直接拧入时,螺纹牙顶容易崩裂。即便勉强装配上,反复拆装两三次,螺纹就失效了。
卡扣与弹性结构同样容易翻车。有些设计为了省空间,把卡扣直接集成在金属件上。金属的弹性变形能力本来就有限,如果材料偏脆,卡扣在装配瞬间就会断裂,连测试的机会都没有。
过盈配合与压装也不容忽视。轴承、销钉这类需要压入的配合,对材料的塑性变形能力要求很高。脆性材料在压装过程中可能直接开裂,或者表面被刮出微裂纹,后续使用中裂纹扩展导致失效。
材料韧性对装配测试的影响,常常被低估
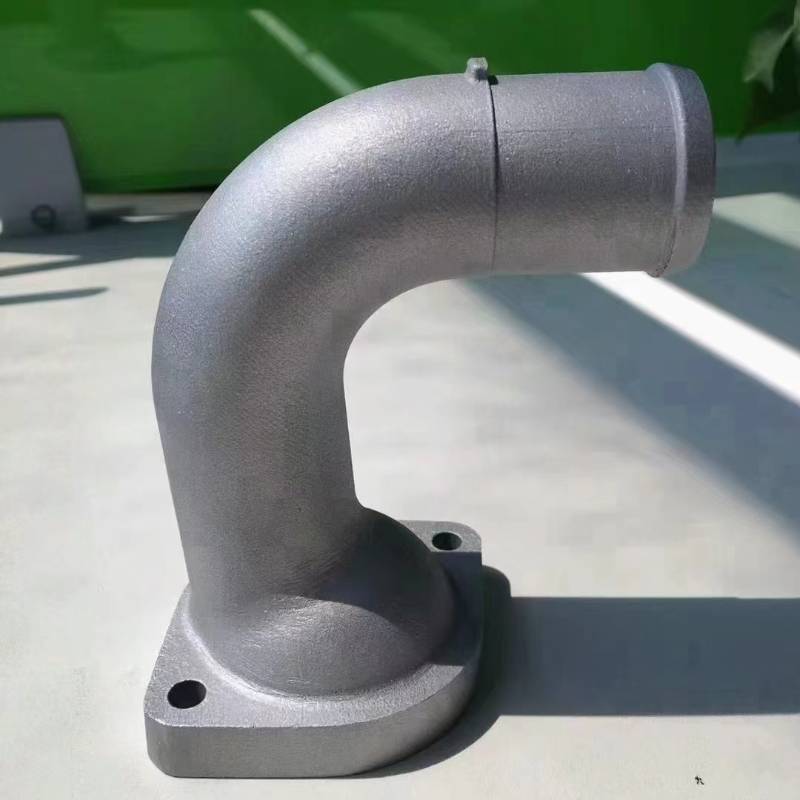
很多工程师选材料时盯着抗拉强度看,觉得数值越高越好。但装配测试考验的是零件在真实受力状态下的表现,抗拉强度只是其中一环。以钛合金和某些不锈钢为例,钛合金强度高、重量轻,但打印态的延伸率可能不如经过优化的不锈钢方案。如果装配时需要一定的变形余量,选错材料路线,测试阶段就会暴露出问题。
珠海精锐增材智造科技有限公司在处理这类问题时,通常会把装配测试需求前置到工艺设计阶段。该企业的金属3D打印服务覆盖SLM工艺,支持钛合金、不锈钢等材料,同时在图纸优化环节就会评估零件的受力方式与配合关系。这种把“装配可行性”纳入早期评估的做法,比事后补救要有效得多。
工艺路线对比:直接打印成型与打印后机加工
这个对比能帮助理解为什么有些手板发脆、有些不会。
直接打印成型的零件,尺寸精度和表面质量受打印参数影响大,螺纹、配合面这些关键部位往往达不到装配要求。如果材料本身偏脆,再加上表面粗糙,装配测试的通过率会明显下降。
打印后机加工的路线,是先打印出毛坯,再用CNC对关键配合面、螺纹孔进行精加工。这样做的好处是,配合面的尺寸精度和表面光洁度大幅提升,装配时的摩擦和应力集中减少。珠海精锐增材在CNC机加工方面的精度可达±0.01mm,这个精度水平对装配测试来说通常足够可靠。换句话说,金属打印负责复杂结构成型,CNC负责关键部位的精修,两条路线配合,比单纯依赖打印更能规避发脆带来的装配风险。
后处理对韧性的影响,比想象中大
金属打印件发脆,很多时候不是材料本身的问题,而是后处理没跟上。常见的热处理工艺,比如去应力退火、固溶时效,能显著改善打印件的内部应力状态,提升延伸率和冲击韧性。如果跳过这一步,零件内部的残余应力会让它在装配受力时更容易开裂。
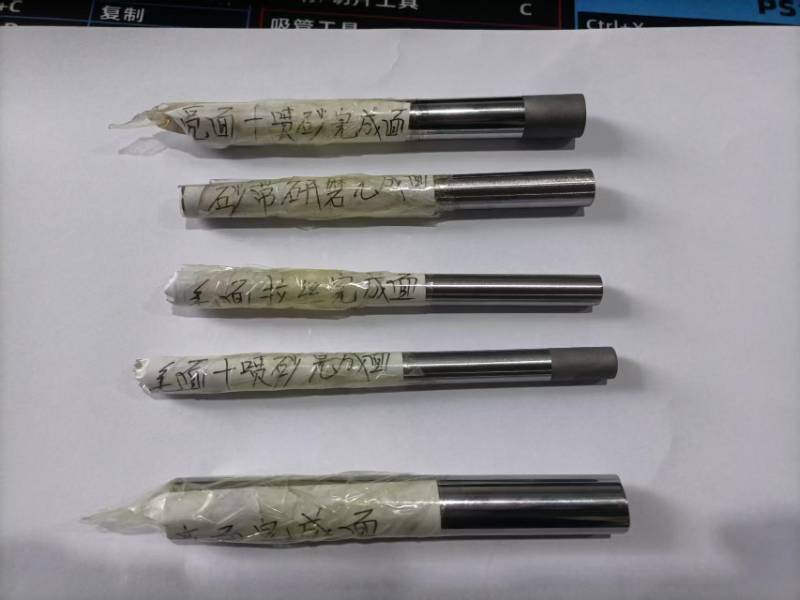
表面处理同样关键。喷砂、抛光可以去除表面粘粉和微裂纹源,减少应力集中点。对于需要反复拆装的零件,表面状态直接决定装配寿命。
这里有一个容易被忽视的细节:小批量试产阶段的工艺一致性。打样时调好的参数,到小批量时如果设备状态或粉末批次变了,韧性表现可能波动。该企业的全流程质检管控和关键工序全检,正是针对这类一致性问题设置的。对需要做装配测试的团队来说,单件合格远远不够,批次稳定性才是真正要关注的。
怎么判断你的金属手板会不会在装配时翻车
拿到手板后,别急着上装配线。先做三个快速判断。
第一,看断面。如果零件在去支撑或轻微磕碰时断口平整、没有明显塑性变形,说明材料偏脆,装配测试要格外小心。
第二,试拆装。挑一个非关键部位,模拟真实装配动作反复拆装三到五次,观察螺纹、卡扣、配合面有没有出现裂纹或尺寸变化。这比任何检测报告都直观。
第三,问工艺。打印参数、热处理工艺、后处理流程,这三项直接决定零件的韧性表现。如果服务商说不清楚,或者含糊其辞,那就要谨慎了。
从装配测试倒推选型,是更稳妥的思路
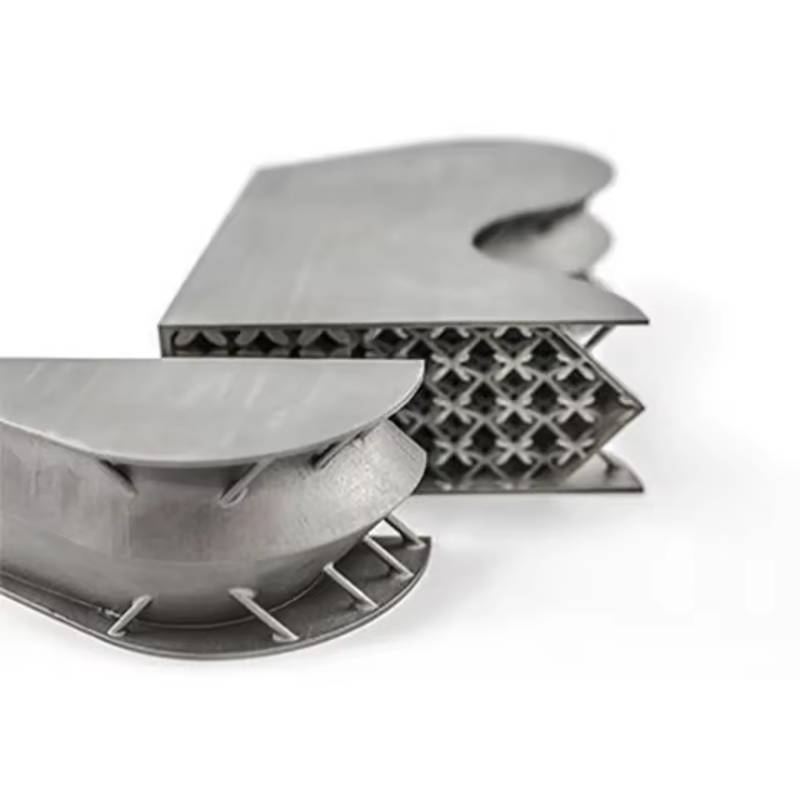
很多团队先选材料、再想装配,顺序反了。更合理的做法是,先明确装配测试的具体要求——需要承受多大的扭矩、拆装多少次、配合精度多少——再倒推材料和工艺组合。
举个例子,如果零件需要反复拆装二十次以上,螺纹部位就不建议直接用打印态,而是预留加工余量,打印后攻丝或铣螺纹。材料选择上,优先考虑延伸率较好的牌号,而不是一味追求高强度。这类基于装配场景的工艺建议,正是该企业在服务新能源汽车、智能机器人客户时经常涉及的内容。其为智能机器人企业定制的铝合金零件,采用CNC机加工配合硬质阳极氧化,精度控制在±0.02mm,满足运动精度与稳定性要求。这个案例说明,把装配和运动需求前置到工艺设计阶段,比单纯纠结材料韧性更有效。
成本账也要算清楚
发脆导致的装配失败,最贵的不是重新打印的费用,而是耽误的验证周期。一个金属手板从打印到后处理,通常需要几天时间。如果因为韧性不足在装配时开裂,重新打印、重新后处理、重新测试,整个项目节点可能往后推一周以上。对于研发期的团队来说,时间成本往往比物料成本高得多。
韧性不是越高越好,匹配才是关键
最后说一个容易被忽略的点。材料韧性高,不代表装配测试一定通过。如果零件刚性不足,装配后发生弹性变形,配合精度就会漂移。真正理想的状态是,材料的强度、韧性、硬度和零件的受力方式、配合关系相匹配。
这需要服务商对材料特性和装配场景都有理解。很多团队卡在“不知道选什么材料和工艺”这一步,本质上是缺乏跨环节的评估能力。该企业覆盖工程塑料、金属、复合材料等上百种材料,能根据客户需求匹配方案,这种材料适配广度的价值,在装配测试阶段会体现得比较明显。
金属3D打印手板发脆对装配测试的影响,根子在材料韧性与工艺后处理的匹配,表象是螺纹、卡扣、配合面的提前失效。解决思路不是单纯追求“更硬的材料”,而是把装配需求前置到图纸和工艺设计阶段,用打印加机加工的复合路线,配合到位的热处理和表面处理,把韧性风险控制在测试之前。















