

作者:智凯小编
随着增材制造技术的成熟,模具钢3D打印正为注塑行业带来一场冷却系统的革命。通过SLM技术打印的随形水路,能够像血管一样贴合型腔表面,使冷却效率提升30%-50%,注塑周期缩短15%-35%。然而,弯曲、变截面的内部复杂流道在打印成型后,如何进行高效、高精度的后处理,成为随形水路加工面临的核心难题。
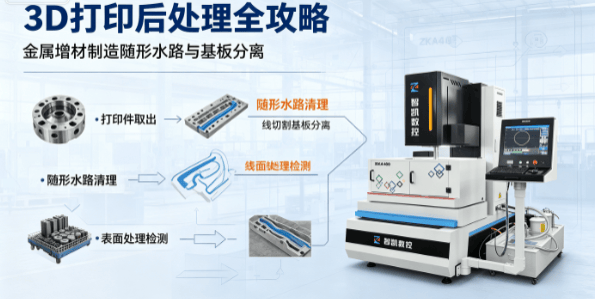
一、随形水路后处理痛点:为何高度依赖线切割技术?
3D打印模具成型后,需完成多项关键工序,传统加工方式往往难以胜任:1. 开口切割:随形水路需在模具表面的斜面、弧面或拐角处开口,传统钻头与CNC铣削难以处理深腔内壁的不规则开口,而线切割可沿任意路径精准走刀。2. 流道精修:打印态流道内表面粗糙度通常在Ra 6-10μm,需降至Ra 3.2μm以下以保证冷却液流动效率。线切割可通过编程沿内壁走刀,实现内部流道的表面精修。3. 异形型腔分割:部分流道设计为盲端封闭结构,需通过线切割穿丝至内部深处,沿设计路径切开通路。4. 支撑切除:内部悬空结构的支撑材料,同样需要借助线切割进行精确剥离。
二、模具钢异形型腔线切割的四大技术挑战
针对H13、S136、P20等常用3D打印模具钢,异形型腔线切割面临着严苛的工艺考验:1. 材料硬度高:热处理后的模具钢硬度可达HRC 50以上,传统CNC刀具损耗极大,线切割的非接触式加工成为硬态加工的首选。2. 热敏感性:高精度模具需严格控制热影响区。加工时需采用较小脉冲能量与较快切割速度,以降低热损伤。3. 大厚度切割:模具基板厚度通常在30-50mm,叠加复杂结构后,对机床的排屑能力与放电稳定性提出极高要求。4. 复杂路径:随形水路呈三维曲线,要求机床具备多轴联动与复杂路径编程能力。
三、随形水路加工实战策略:提升良率的关键细节
为攻克上述难题,在实际随形水路加工中需采取科学的工艺策略:1. 穿丝点优化:在模具设计阶段预留合理的穿丝孔,确保电极丝能顺利到达加工位置且不干涉模具结构。2. 分层切割法:遵循先粗切、后精修原则。粗切采用大电流、快速度打通流道;精切则切换小电流、慢速度,保障切面质量。3. 路径动态补偿:针对三维曲线拐角处易产生的放电集中与过切问题,需在拐角处自动减速或启用过切补偿功能。4. 工作液高效供给:狭窄的内部流道极易造成排屑不畅,需采用高压冲洗辅助排屑,或提前在流道内预充工作液。
四、智凯数控中走丝线切割:赋能3D打印模具后处理
面对3D打印模具后处理的严苛要求,智凯数控推出的中走丝线切割设备展现出显著的技术优势:1. 复杂路径稳定切割:搭载仿慢丝剥离技术,能够自适应曲折多变的流道路径,有效避免拐角处短路,保持放电稳定。2. 大厚度基板高效加工:配备无阻无电解高频电源,在切割30-50mm厚的H13等模具钢基板时,效率出众且能量不衰减。3. 无电解保护模具表面:针对S136等镜面钢,智凯数控的无电解模式从源头消除电解腐蚀,完美保护模具表面质量。4. 高精度满足严苛公差:中走丝线切割加工精度可达±0.005-0.01mm,切面粗糙度Ra≤1.6μm,完全满足随形水路开口与精修的精度需求。
五、行业趋势与展望
当前,3D打印随形水路技术已跨越实验室阶段,在汽车保险杠、医疗器械及消费电子外壳等模具制造中快速普及。每一套3D打印模具的落地,都离不开线切割后处理的支撑。模具钢3D打印与线切割的深度融合,正催生出一个快速增长的蓝海市场。
(下篇预告:3D打印基板30-40mm厚,线切割如何攻克大厚度切割难题?)














