

锻造行业普遍面临订单多、产量低的问题,车间满负荷运转依旧赶不上交期。不少工厂一味增加人工和设备,投入大、效果差。大部分产能浪费都来自液压机空程拖沓、工艺参数保守、停机频繁。
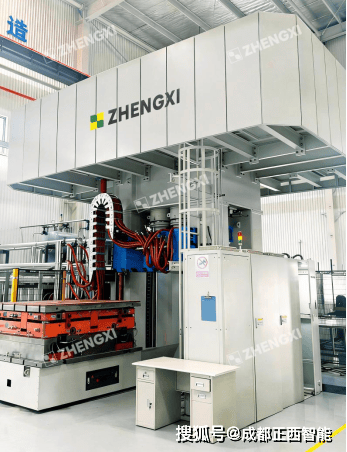
一、产能上不去?先看液压机“空转”损耗了多长时间
一台液压机完成一次冲压循环,绝不只是“压下去”那一下。滑块下行、加压保压、卸压回程,每个环节都包含实际做工之外的时间消耗。
l 空程速度偏慢:不少老机型在空载下行和回程阶段,油泵供油跟不上,滑块行程时间被明显拉长。每次循环慢一点,一天累积几千次,损失的产量相当可观。
l 保压卸压粗放:不区分工件材质和厚度,保压时间统一设得很长,卸压也采用保守的线性卸荷。这种设定虽能保证不出故障,但其中相当一部分工艺时间是可以合理压缩的。
l 停机换件拉低开工率:模具冲头和密封件等易损部位出问题时,设备只能停机维修。更换本身耗时,重新调试稳定之前的试产废品率也偏高,都挤占了有效生产时间。
二、提高冲压节拍,需从油路和机架刚性入手
l 单纯调快几个参数,解决不了根本问题,需要从设备底层设计上做优化。
l 优化快进快退油路:空程阶段,通过充液补油回路实现快速补油,主油泵不需要独自负担全部供油压力,滑块能够快速、平稳地到位。回程时油液循环复用,减少动力浪费,整体单次循环时间得以明显缩短。
l 增强机架抗冲击能力:节拍加快后,冲击力随之增大。锻造冲压属于瞬间高负载工况,机身刚性不足,长期高频运转下精度会逐渐丢失。加厚机架和粗壮立柱,配合整体退火去应力处理,才能保证快节奏生产中的稳定性和耐久性。
l 提升易损件耐用度:密封件、导向板、液压阀芯等易损部位,使用寿命直接决定设备的有效开工时长。采用适合锻造工况的密封系统和液压元件,能有效减少非计划停机,开工率上去了,日产量自然有保障。
三、不同工艺,匹配不同配置
五金锻造、热锻、冷压、精密冲压,工艺要求各异,液压机配置也需要有针对性。
l 法兰类工件,冲孔、切边、整形工序多、节拍快,要求导向系统精度高,滑块往复运动轨迹稳定,模具对正不偏摆,以减少后期飞边打磨量。
l 热锻工况,高温锻件持续烘烤,油温上升快。需要配置大流量散热器,配合风冷或水冷系统,保证连续作业时压力输出不衰减。
l 精密冲压,要求多段压力曲线可控,快进转工进平滑无冲击,保护模具的同时精准控制成型节奏。预留自动化接口,便于后期加装机械手或组建产线。
不用靠扩建、加人硬堆产能,针对性优化液压机冲压循环,减少无效空转与停机损耗,稳定提升车间生产节拍,轻松缓解锻造产线交付压力。
您在锻造冲压车间还遇到过哪些具体问题?模具寿命、设备渗漏,或是精度稳定性?欢迎在评论区留言交流,正西智能装备团队可结合实际工况提供参考思路













