

做铝合金进气歧管的都知道,这产品有多难做。内腔错综复杂、壁厚薄厚不均、形状细长,传统直立式重力铸造做出来的件,气孔、缩松、浇不足,废品率长期在15%以上下不来。
后来换了倾斜式重力铸造机,问题一个一个消掉了。
一、进气歧管为什么难做
进气歧管是发动机上的关键零件,内部有复杂的进气通道,壁厚变化大,形状细长。传统直立式重力铸造——金属液从模具顶部直接浇下去,靠重力自然充满型腔——做这类产品,问题一堆。
气孔问题最头疼。 直立式浇铸时金属液从上往下冲,紊流卷气,气体被锁在型腔死角里出不来。进气歧管内腔复杂,死角多,气孔问题更严重。气密性测试过不了,整批报废。
缩松问题反复出现。 进气歧管壁厚差异大,厚壁部位冷却慢、补缩跟不上,缩松就来了。机加工时缩松暴露,轻则补焊、重则报废。
充型不完整。 金属液从顶部流到底部,路径长、降温快,薄壁部位还没充满就凝固了,浇不足、冷隔缺陷频出。
二、倾斜式重力铸造怎么解决这些问题
倾斜式重力铸造的核心逻辑就一句话——让金属液“流”进去,而不是“冲”进去。
设备在浇铸前将模具倾斜一定角度(常用45°左右),金属液从低端缓慢注入,然后模具逐步回正,金属液平稳地充满整个型腔。充型过程是层流推进,不卷气;气体有充足时间从排气通道排出;凝固顺序可控,厚壁部位能得到充分补缩。
气孔问题解决了。 倾斜浇注减少了金属液的湍流,气体顺利排出,不会锁在铸件内部。进气歧管剖切开,气孔基本看不到。
缩松问题改善了。 倾斜浇注过程中金属液静压头由小逐渐变大,补缩状态大幅改善。厚壁部位能得到持续补缩,缩松显著减少。
充型完整了。 金属液从低端缓慢推进,不会因为路径太长而降温过快。薄壁部位也能充满,浇不足、冷隔问题大幅减少。
三、实际数据:良率从82%到96%
一台J339B型可倾式金属型重力铸造机,广泛用于生产汽车用铝合金进气歧管,由于具有高度的通用性和先进性,有效降低了铸件废品,使铸件良品率达到95%以上。
某欧系豪华品牌的底盘副车架支架,采用重力倾转铸造工艺生产,材质ALSi7Mg0.3,重量约3kg,壁厚从5mm到36mm,整体呈L形结构。通过重力倾转铸造工艺配合精炼处理和T6热处理,屈服强度、抗拉强度、延伸率等性能指标全部达标。
从82%到96%,14个百分点的提升,意味着每100件产品少报废14件。
四、倾斜式还能做什么产品
除了进气歧管,倾斜式重力铸造机还能做一系列复杂铸件:
铝合金底盘结构件——副车架支架、转向节等受力件。倾斜浇注使金属液平稳充型,组织致密,力学性能达标后可做T6热处理。
摩托车减震器套筒——形状细长、壁厚不均,倾斜式浇注能有效控制充型速度,减少缩松缺陷。
高压开关用铝合金铸件——对内部质量和气密性要求高,倾斜式浇注的平稳充型优势明显。
发动机缸盖——内部有复杂水道和气道,同样适合倾斜式重力铸造。
五、直立式 vs 倾斜式:什么时候该换
什么时候直立式够了: 产品形状扁平、结构简单、壁厚均匀、高度不大。直立式浇注路径短,金属液不会在流动过程中降温太多。
什么时候该上倾斜式: 产品形状细长、内腔复杂、壁厚差异大、废品率长期偏高。符合一条就可以认真考虑了。
六、倾斜式设备的选型要点
控制系统。 倾斜式重力铸造机的核心是倾转角度和速度的精确控制。整机采用PLC控制,压力、行程、开模速度、旋转速度、旋转角度等全部可调。不同产品的工艺参数可以存储,换型时直接调用。
导向精度。 加长导套设计,平行度高、稳定性更好,更利于实现自动化操作。四柱采用高强度材料制作,表面高频淬火处理,耐磨性好。
速度调节。 加装变频器,精确控制主油缸和旋转油缸的速度和行程。变频调速使油缸动作速度实现无级调节,操作者可以针对不同产品精确匹配最佳的倾转速度。
减震装置。 减震装置将油缸旋转到底座时产生的震动减到最少,避免砂芯损坏,影响产品成型。
冷却能力。 10路水冷和风冷,控制模腔温度,提高生产效率。
七、盛世伟业倾斜式重力铸造机的配置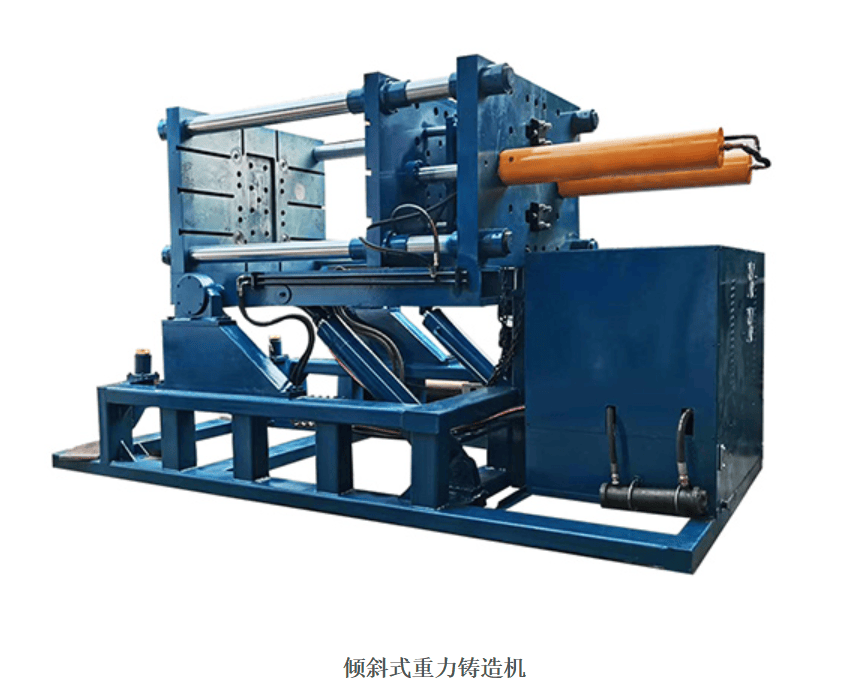
盛世伟业公司生产的倾斜式重力铸造机(倾转式重力铸造机),可实现模具的倾转浇注,可有效提高铸件内在品质,特别适合于进气歧管等类型复杂铸件的重力浇铸。
设备主要特点包括:整机采用PLC控制,压力、行程、开模速度、旋转速度、旋转角度等全部可调。加长导套设计,平行度高、稳定性更好。四柱采用高强度材料制作,表面高频淬火处理,耐磨性好。加装变频器,精确控制主油缸和旋转油缸的速度和行程。减震装置将油缸旋转到底座时产生的震动减到最少。10路水冷和风冷控制模腔温度。
盛世伟业公司成立于2018年,位于广东省东莞市,是一家专业从事特种铸造设备开发、设计、制造及销售服务为一体的企业。公司生产的液压气压设备有四柱液压机、框架液压机及C型液压机等多种系列,压力范围从1吨至2000吨等100多种规格。
选型前的三个判断
判断一:产品形状。 细长、内腔复杂、壁厚差异大——倾斜式更合适。扁平、结构简单、壁厚均匀——直立式够用。
判断二:废品类型。 废品主要是气孔、缩松、浇不足——倾斜式对症。废品主要是表面划伤、尺寸偏差——先排查模具和工艺。
判断三:批量大小。 大批量生产、废品率长期偏高——倾斜式的设备差价很快能通过良率提升收回来。小批量试制——可以先用直立式。
倾斜式重力铸造机和直立式不是谁替代谁的关系,而是适配不同产品结构的两条技术路线。进气歧管、副车架支架、减震器套筒这类复杂铸件,倾斜式浇注带来的良率提升,往往能在较短时间内覆盖设备差价。
您目前在生产什么铸件?遇到过气孔、缩松或浇不足的问题吗?欢迎留言交流。














