

(来源:复材网)
基于规则的插件用于CAM工作流程,可自动完成CNC加工模具的切片层准备,将每层处理时间从10秒缩短至每模具10秒从而实现可扩展的、大批量定制工具生产的高效自动化。

由切割、堆叠和粘合的板材层制成复合部件的模具,经CNC加工至最终公差,为单件和定制形状提供了一种经济高效的途径,但在数字分层准备方面也一直是传统瓶颈。新的自动化CAM工作流程已在1000多个模具中得到验证,提供了解决方案。
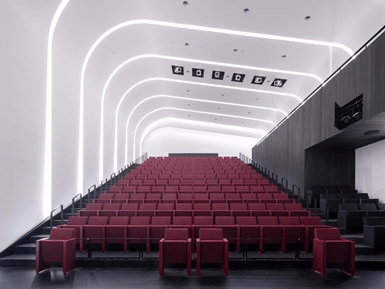
图1. 由约瑟夫工作室-Studio Joseph(美国纽约州纽约)设计的
布鲁克林儿童博物馆礼堂采用了玻璃纤维增强石膏(GRG)制成的曲面天花板结构。
诸如拱顶天花板面板、双曲面天花板造型、檐口、穹顶、柱子及围护面板等建筑复合构件,通常采用项目专用模具或工装进行生产。这些构件可根据室内或室外使用需求、表面处理要求、结构性能需求及安装限制条件,选用玻璃纤维增强石膏(GRG-glass fiber-reinforced gypsum)、纤维增强聚合物(FRP)或玻璃纤维增强混凝土(GFRC- glass fiber-reinforced concrete)系统进行制造。行业实例表明,复合材料被用于创建需要轻质结构、复杂表面几何形状和一致尺寸质量的定制建筑形式。
模具是将这些建筑几何形态转化为实体构件的关键工具。每个模具均定义了所生产的GRG、FRP或GFRC构件的最终形状、表面质量及尺寸控制精度。对于具有连续曲率(图1)或非重复几何特征的大型建筑设计,首先需将整体设计分解为可制造的面板或模具区域。
这种面板划分通常与数控雕刻机的加工范围(通常为8至10英尺的工作空间)相协调,同时考虑模具材料的标准板材尺寸(例如中密度纤维板/MDF、胶合板等)及搬运要求。当建筑面板或模具几何形状超出机床加工范围时,模具将被分割、重新定向或划分为多个独立部分,这些部分分别进行加工,随后组装。根据设计中几何重复程度的不同,一个项目可能仅需少量定制模具,也可能需要超过100个独特的模具,每个模具负责生产大型连续建筑设计中的局部区域。
数字制模工作流程
典型的模具制模工作流程(图2)始于从设计输入(包括建筑曲面、3D模型或需转化为可制造3D形态的2D几何图形)中开发模具几何形状。一旦确定模具几何形状,便会添加拔模斜度、法兰、边界、胶带接缝及装配考量等加工特征,并生成3D毛坯模型。毛坯模型经过定向和分层切割,以生成用于创建蜂窝结构的线框轮廓—这是一种由相互垂直的水平和垂直元素构成的互锁矩阵,形成坚固且轻量化的网格。这些轮廓随后经过层转换处理,其中每一层被分离并整理以进行后续排版。转换后的各层被排版到标准MDF板材上,工作流程最终通过数控加工完成,生成刀具路径并对模具组件进行加工。
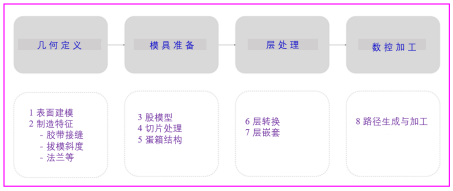
图2. 由机加工层状材料制成的模具的数字工作流程。
分层工具设计
分层工具设计首先在原始模具几何形状周围增加材料,以创建可加工的毛坯模型。与从单一实体块加工此毛坯不同,完成的3D毛坯模型在板材厚度处被切割成单个层轮廓(图3)。这些层轮廓被嵌套到标准板材(如97×49×0.75英寸)上,经CNC切割、粘合并使用定位特征组装,以形成最终加工用的物理毛坯模型。
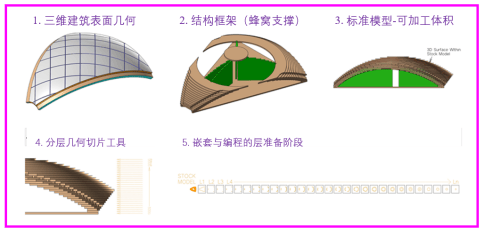
图3. 从层状板材制造模具工具的生产步骤
该方法能够利用标准板材材料高效生产定制模具,并通过由层状和垂直互锁型材构成的蜂窝结构设计减少材料消耗。这种设计仅提供成型/铸造所需的必要体积和支撑,同时保持对最终几何形状的控制。
物理工具与生产工艺
数控加工后,中密度纤维板(MDF)模具需进行砂光、修补、密封或底漆处理,以及法兰或分型特征的制备,随后进行脱模/铸造预处理。表面处理的程度取决于表面质量要求、生产批量及使用方式。
根据表面处理要求、生产批量和零件复杂度(图4),MDF工具可采用多种方式使用:
• 直接模具:经底漆和表面处理的MDF模具直接用于铸造。
• 纤维增强塑料(FRP)生产模具:数控加工后的MDF型材作为母模或插件,用于制造FRP模具。
• 硅橡胶模具:MDF型材用于制作硅橡胶模具,以铸造精细或重复性组件。
然后,成品模具或生产工具通过喷涂铸造、湿法铺层或相关开式模生产工艺制造玻璃纤维增强石膏(GRG)、纤维增强塑料(FRP)或玻璃纤维增强混凝土(GFRC)组件。
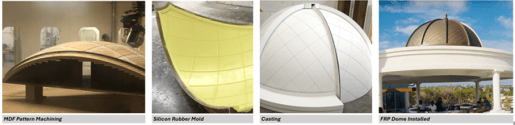
图4. 所示,由加工后的中密度纤维板(MDF)层制成的模具被广泛用于复合材料/纤维增强塑料(FRP)模具及部件的多个生产步骤,例如用于制作铸造圆顶及其他结构的硅橡胶模具的成型工具,该模具由美国兰开斯特的Armstrong World Industries 公司完成。
手动层准备瓶颈
分层工具广泛用于从标准板材材料制造大型复杂模具。然而,它在切片与CNC加工之间引入了一个中间数字准备阶段,在此阶段中,切片轮廓必须进行整理、分离、转换、嵌套并准备进行加工。该阶段通常成为工作流程中的一个重大瓶颈。
准备步骤发生在模具切片之后、嵌套和CNC编程之前,针对切片线框轮廓进行操作。在传统工作流程中,每层均需单独选择和转换,每层都需要重复的用户交互(图5,手动操作)。随着层数的增加,准备工作的量相应增加,使该过程变得越来越耗费人力。
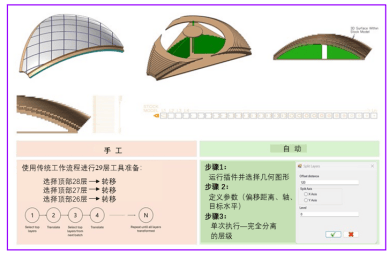
图5. 手动与自动化图层准备流程对比
尽管需要人工操作,但其底层逻辑高度系统化。各图层遵循可预测的序列,彼此通过定义的距离和方向偏移。这种流程逻辑并未嵌入标准的CAD/CAM工作流中,导致一项重复且可扩展的任务依赖于人工执行。
自动化图层转换工作流
为解决此瓶颈,开发并实施了一个自定义CAM软件实用程序,作为Mastercam.NET Hook插件。该工具将图层准备重构为基于规则的操作,直接在切片线框几何上执行。无需手动选择和重新定位单个图层,轮廓会根据其在切片序列中的位置自动按Z级分组并转换(图5,自动化)。
该工作流仅需三个用户定义参数:
• 偏移距离。
• 分离方向。
• 可选层级分配。
以往每层准备约需10秒,现在减少到每模具少于10秒,将数百项重复操作转变为单一自动化流程。
利用这些输入,系统可在单次操作中自动分离所有切片图层,生成可用于排样和CNC编程的有序几何。同时应用自动图层索引和标记,提升加工、装配和质量控制过程中的可追溯性。
由于转换操作针对分组的切片轮廓而非底层曲面几何,因此该方法与几何复杂度无关。简单的弯曲形态、双曲面板、穹顶段、柱轮廓和不规则建筑表面均可采用相同逻辑处理。每个图层被视为独立的轮廓组,并根据其序列进行定位,从而在广泛范围的模具几何中实现一致且可扩展的工作流。
通过将此流程逻辑嵌入CAM环境中,重复的人工任务被转化为单一自动化操作,在保持整个制造过程的组织一致性的同时减少了准备时间。
可扩展性、生产影响及更广泛应用
该方法的影响在生产规模下最为显著。以图1所示的弯曲天花板为例,生产了20多个独特模具,每个模具包含约15-20个图层。在传统工作流中,这需要在排样和CNC编程前手动准备300-400个单独图层轮廓。其他采用相同生产方法的建筑项目包括奥黑尔机场5号航站楼扩建工程的天花板、穹顶和高窗面板,以及哥伦比亚商学院楼梯网络的面板,其中制作了100多个定制模具,每个模具的典型图层数为15-25层。在此规模下,自动化图层准备工作流通过消除人工操作并提升整个制模准备过程的一致性而带来显著效益。
该工作流已在大型建筑项目中超过1000个GRG、FRP和GFRC生产模具上得到验证,证明了对高产量定制制模生产的可扩展方法。
如图6所示,人工准备工作量随图层数增加而增加,而自动化工作流无论模具复杂度如何均保持几乎恒定的工作量。以往每层约需10秒的准备步骤,现在减少到每模具少于10秒,将数百项重复操作转变为单一自动化流程。该工作流已在大型建筑项目中超过1000个GRG、FRP和GFRC生产模具上实施和验证,证明了提升一致性、减少用户疲劳及对高产量定制制模生产的可扩展方法。
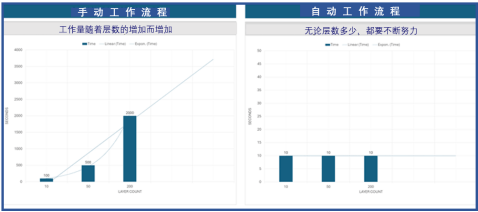
图6. 自动化层准备的可扩展影响
管该技术最初是为建筑复合材料工具开发的,但其核心挑战在依赖层压工具、分段模具或基于板材的工具制造的复合材料生产环境中具有普遍性。随着各行业定制化需求和生产规模的持续增长,将重复性的数字准备工作流程化为计算工作流,为提升可扩展性、一致性及生产可靠性提供了切实可行的方法,同时还能降低用户操作负担并减少工作流程的变异性。














