

微孔筛片的开孔率越高,单位面积可供粉体或液体通过的孔道通常越多,有助于提高处理能力并降低局部流动阻力,但不代表筛分效率必然同步提高。开孔率过高会缩小孔间桥位、降低筛片刚度,并可能引起孔径变形和局部破损。选型时应把孔径、孔距、板厚、有效筛分面积、物料特性和支撑结构共同考虑。
什么是微孔筛片的开孔率?
开孔率是有效筛分区域内,所有孔口面积之和占该区域总面积的比例。其基本关系可以表示为:
开孔率=孔口总面积÷有效筛分面积×100%。
这里的“有效筛分面积”不应包括安装边、密封区、焊接边和完全被支撑件遮挡的区域。若将整张筛片外形面积作为分母,而不区分实际孔区,计算结果可能无法反映装机后的真实流通能力。
对于规则排列的圆孔筛片,可以通过孔径、孔距和排列方式计算理论开孔率;对于异形孔、分区开孔或带安装边的筛片,更适合依据最终图纸统计。理论数值还应与成品孔径、堵孔比例和安装遮挡情况结合判断。
开孔率为什么会影响筛分处理能力?
孔径相同、筛片面积相同时,较高开孔率意味着同时参与筛分的孔数量更多。粉体在筛面运动过程中接触孔口的机会增加,液体过滤时可用流动通道也相应增加。
当总流量保持不变时,增加有效开孔面积通常有助于降低单个孔附近的局部负荷。对于容易在孔口堆积的物料,这可能延缓部分堵塞的形成,但实际效果仍取决于物料黏性、颗粒形状、设备运动和清理方式。
如果设备的进料量、筛面运动或下游排料能力已经成为限制因素,单纯提高开孔率未必能够继续提高产量。开孔率解决的是筛面通道数量问题,不等于整台设备的综合处理能力。

高开孔率是否等于高筛分效率?
不等于。处理能力通常关注单位时间通过多少物料;筛分效率则还要关注应通过颗粒是否通过、应截留颗粒是否被正确保留。两者相关,但不是同一个指标。
孔径过大时,即使开孔率很高,也可能使超出目标粒度的颗粒进入筛下物;孔径正确但物料在筛面停留时间不足,细颗粒仍可能来不及通过。对于接近孔径的颗粒,形状、姿态和运动方式也会影响其通过概率。
高开孔率筛片还可能因为孔间桥位过窄而发生变形。孔形一旦被拉长或局部开裂,实际筛分边界就会改变,最终颗粒一致性反而可能下降。
孔径与开孔率是什么关系?
开孔率可以通过增大孔径、缩小孔距、增加孔数量或扩大有效孔区来提高,但这些方法会带来不同影响。
增大孔径会直接改变筛分粒度边界,通常不能仅为增加开孔率而采用。缩小孔距能够在不改变孔径的情况下增加孔数,但会压缩孔间桥位,使筛片强度下降。
扩大有效孔区可以避免过度削弱局部桥位,但需要确认安装边、密封面和支撑区域。对于外形尺寸固定的筛片,可通过孔排列和分区设计平衡开孔面积与承载路径。
因此,开孔率不是可以独立指定的参数。图纸至少要同步标注孔径、孔距、排列、板厚、孔区尺寸和无孔边框。
板厚为什么会改变高开孔率筛片的效果?
板厚首先影响筛片的刚度和抗压差能力。高开孔率减少了实体材料占比,如果板材又较薄,筛面在物料冲击、振动、安装夹紧或液体压差下更容易变形。
板厚还决定孔道长度。相同孔径下,较厚板材形成的通道更长,粉体可能在孔道中卡滞,黏稠液体的通过阻力也可能增加。孔径与板厚比例不匹配时,单纯增加开孔率未必能获得预期流量。
薄板适合密集微孔和较短孔道,但可能需要托网、骨架或多点支撑。厚板提供更高的结构余量,却应重新评估微孔加工方式、孔壁形态和实际开孔率。
粉体筛分还受哪些因素影响?
粉体不是尺寸完全一致的球形颗粒。片状、针状、纤维状和不规则颗粒可能以不同姿态接触筛孔;接近孔径的颗粒还容易形成嵌塞。
含油、含糖、吸湿或带静电的粉体容易附着在筛面,实际开放孔数会逐渐下降。此时,提高理论开孔率只能增加初始孔道数量,不能替代防黏、清理和工艺条件控制。
进料层过厚时,部分细颗粒无法及时接触筛面;设备振动、旋转或刮料方式不匹配时,也可能出现物料停留不足或反复挤压。筛分效率应结合目标粒度、筛上物和筛下物结果进行评价,而不应只看每小时处理量。
液体过滤中的高开孔率有什么不同?
在液体过滤设备中,开孔率主要影响流通面积、孔口流速和初始压差。孔径不变时,增加有效开孔面积通常有利于降低单位孔道负荷。
随着固体杂质被截留,筛片表面可能形成滤饼,实际通道面积会不断减少。杂质浓度高、颗粒柔软或液体黏度较大时,堵塞速度可能比理论计算更快。
液体过滤还需要确认压差方向和支撑位置。高开孔率薄板在较大压差下可能凹陷或鼓起,支撑层应位于能够抵抗主要载荷的一侧,同时避免遮挡过多有效孔区。
激光微孔与蚀刻微孔怎样选择?
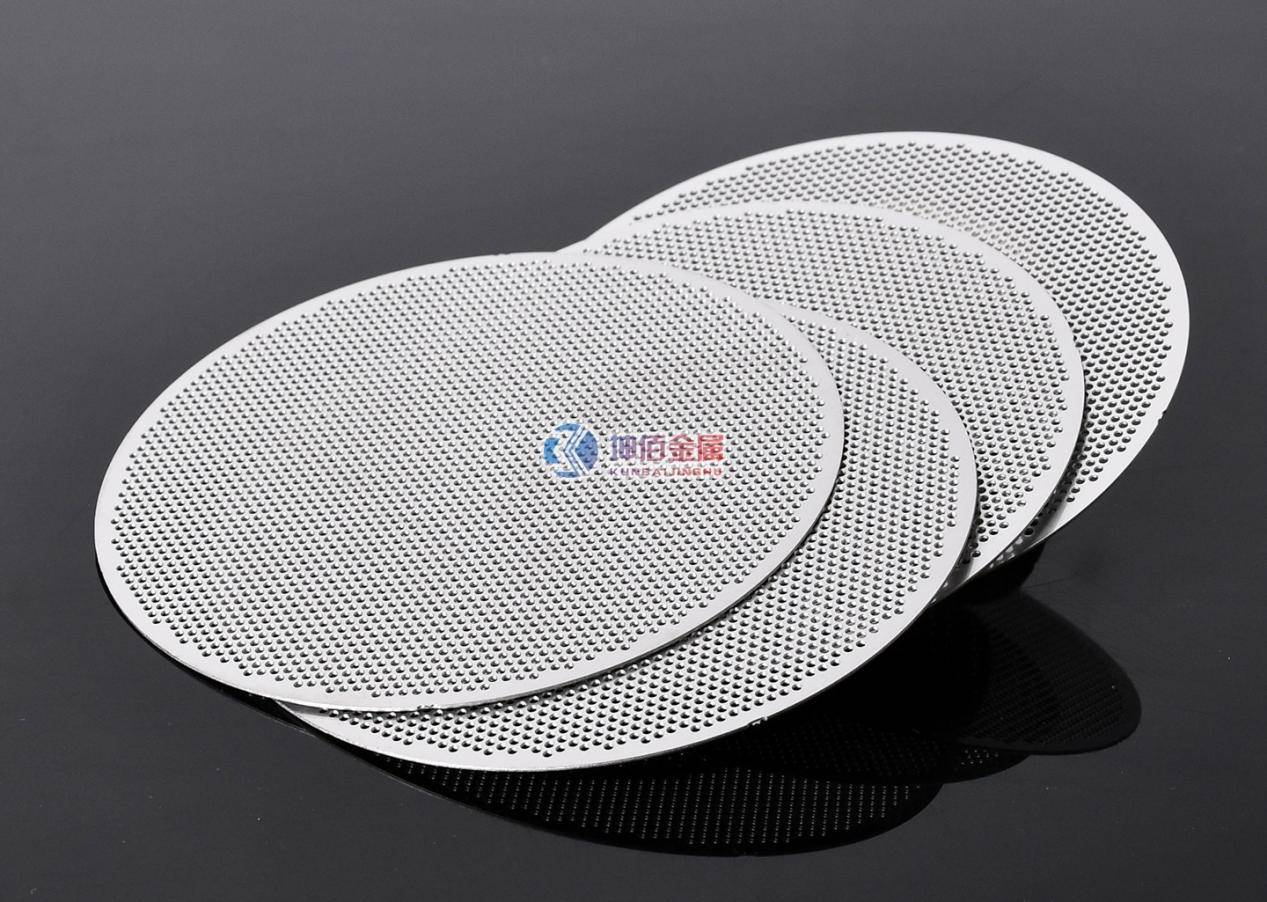
蚀刻微孔适合薄板、密集阵列孔、复杂孔区和异形外轮廓。其优势在于可同时形成较多孔,但孔径、板厚、孔距和材料之间存在工艺匹配关系,不能任意追求高开孔率。
激光微孔适合局部孔区、非标孔阵列及部分较厚板材。图形调整相对灵活,但应关注孔口挂渣、热影响、孔壁锥度和密集加工后的板面变形。

两种工艺没有绝对优劣。应依据材质、板厚、孔径、孔数、外形尺寸、批量和表面要求选择,并通过样件确认实际开孔率和结构稳定性。
怎样在提高开孔率的同时保持筛片强度?
第一步:先锁定目标孔径,不通过任意放大孔径换取高开孔率,避免改变产品粒度或过滤边界。
第二步:优化孔距和排列方式,保留满足受力要求的孔间桥位,并避免形成贯穿整张筛片的连续薄弱线。
第三步:扩大有效孔区或设备过滤面积,将通量分散到更大的筛面,而不是过度压缩局部孔距。
第四步:根据压差、冲击和安装方式设置无孔边框、加强区或支撑层,同时核算支撑件对孔区的遮挡。
第五步:通过样件测试流量、处理量、筛分结果和变形情况,再决定是否继续提高开孔率。
高开孔率设计的目标不是取得最大的理论百分比,而是在满足颗粒边界和结构安全的前提下,获得足够且稳定的有效通道。
为什么选择坤佰金属做高开孔率微孔筛片?
河北省坤佰金属制品有限责任公司成立于2017年,围绕精密微孔加工、工业过滤和筛分提供来图、来样、小批量打样及非标定制服务。
坤佰金属可采用精密蚀刻和激光微孔工艺,加工微孔筛片、精密网片、异形轮廓和批量阵列孔。设计评估可覆盖孔径、孔距、开孔率、板厚、有效孔区、无孔边框、安装孔和外形尺寸。
公司资料中的通用精密蚀刻能力覆盖0.08~2.00毫米常见加工厚度,资料所列最小孔径为0.20毫米;激光精密微孔切割可对4.00毫米及以下板材进行切割、钻孔,资料所列最小孔径为0.04毫米。实际可加工性及公差仍受材质、板厚、孔型、开孔率、工件尺寸和结构强度影响,应通过图纸评审和样件确认。
对于高开孔率筛片,最终处理能力不能只由加工参数推断。还需要结合实际粉体或液体,对筛分结果、流量、压差、堵孔趋势和筛片变形进行设备测试。
定制高开孔率微孔筛片需要提供哪些资料?

资料确认 → 开孔率计算 → 强度与工艺评估 → 样件加工 → 装机测试 → 参数调整 → 批量加工与检验。
常见问题
开孔率越高,筛分效率一定越高吗?
不一定。高开孔率可增加通过通道,但筛分效率还受孔径、物料形态、停留时间、堵孔和设备运动影响。
提高开孔率可以直接增大孔径吗?
不宜仅为提高开孔率而增大孔径,因为这会改变颗粒通过边界。通常应先优化孔距、排列和有效孔区。
微孔筛片板材越薄越好吗?
不是。薄板孔道较短,但刚度和抗压差能力可能不足;应结合开孔率、尺寸、支撑和运行载荷选择。
激光微孔与蚀刻微孔哪一种开孔率更高?
没有固定答案。两者的可实现开孔率取决于材质、板厚、孔径、孔距、孔区面积和结构强度,需要按图纸评估。
理论开孔率合格,为什么实际流量仍然不足?
可能存在支撑遮挡、孔口残渣、部分堵孔、板厚过大或物料黏度偏高,应检查装机后的实际开放面积。
没有图纸可以按原筛片定制吗?
可以依据样品复核外形、孔径和安装尺寸,但目标开孔率、最大孔径、材料牌号及设备工况仍需补充,并通过样件测试确认。














