

在食品加工、电子元器件封装等行业,产品在最终进入流通环节前,常需进行真空或保护性气体封装。传统人工套袋、抽真空、封口的工序不仅效率受限,对封装一致性的保障也存在挑战。一种集成自动套袋、抽真空与封口功能的设备,即给袋式真空包装一体机,为此类需求提供了系统化解决方案。这种设备如何实现从预制空袋到完成包装的全流程自动化,其技术逻辑与普通真空机有何不同?
与需要人工放置包装袋的常规真空机不同,给袋式真空包装机的首要特征是具备自动取袋与开袋机构。设备内置的袋库可整齐装载大量预制好的空包装袋,通过吸盘或机械手装置,将单个空袋准确取出并移送至填充工位。在此过程中,特定的开袋装置,如吹气嘴或扩张钳,会可靠地将袋口打开并保持稳定状态,为后续的物料填充做好准备。这一步骤完全替代了人手放置和撑开袋子的操作。
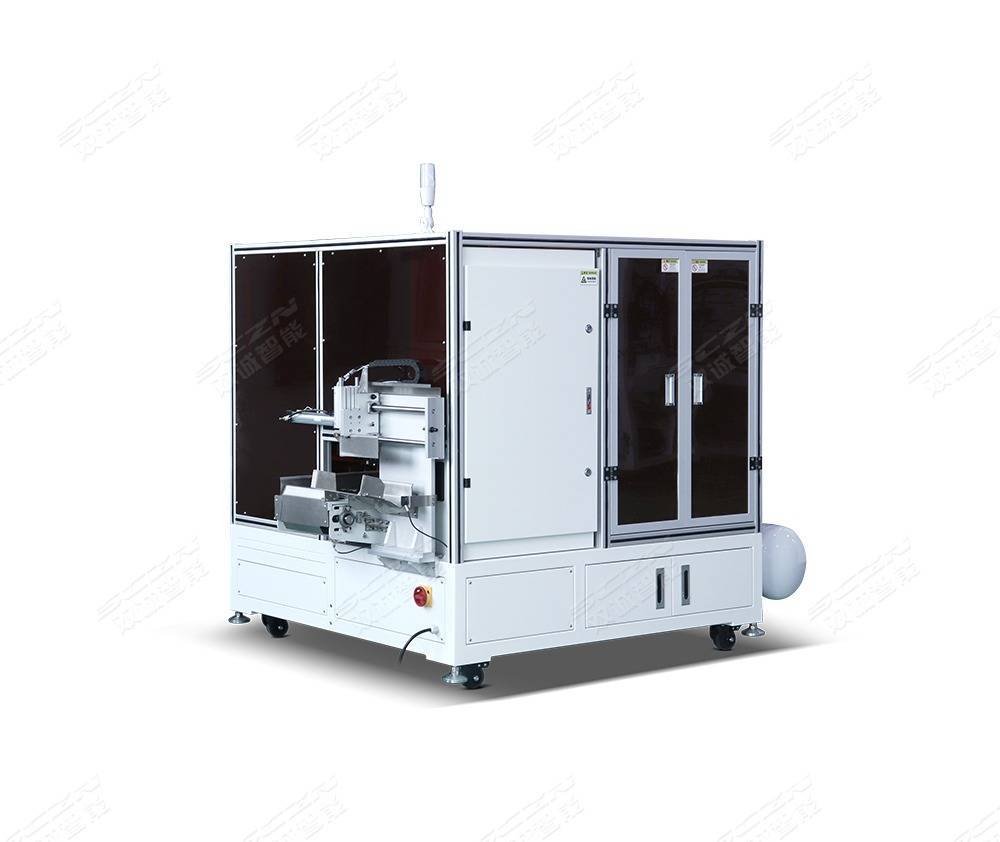
当袋口被稳定开启后,设备进入物料填充阶段。对于颗粒、片状或规则形状的产品,可通过传送带、振动盘或定量灌装系统,将产品准确投入袋中。填充过程与开袋动作需精确协调,确保物料无误落入袋内而非散落外部。完成填充后,装有物料的包装袋被输送至核心的真空密封工位。
真空与密封是决定包装质量的关键环节。设备将袋口精准对齐并压合在真空室的密封条上。随后,真空泵启动,在极短时间内抽取袋内空气。以双诚智能等厂商的设备为例,其单次抽真空过程仅需2至3秒即可达到设定的真空度。若工艺需要,系统也可在抽真空后充入氮气等保护性气体。封口则由内置的加热条在程序控制下完成,自动感应系统能根据包装材料的厚度调整封口压力与温度,确保封线牢固、密封性可靠。整个过程,从取袋到成品输出,由可编程逻辑控制器(PLC)协调各个传感器与执行机构自动完成。
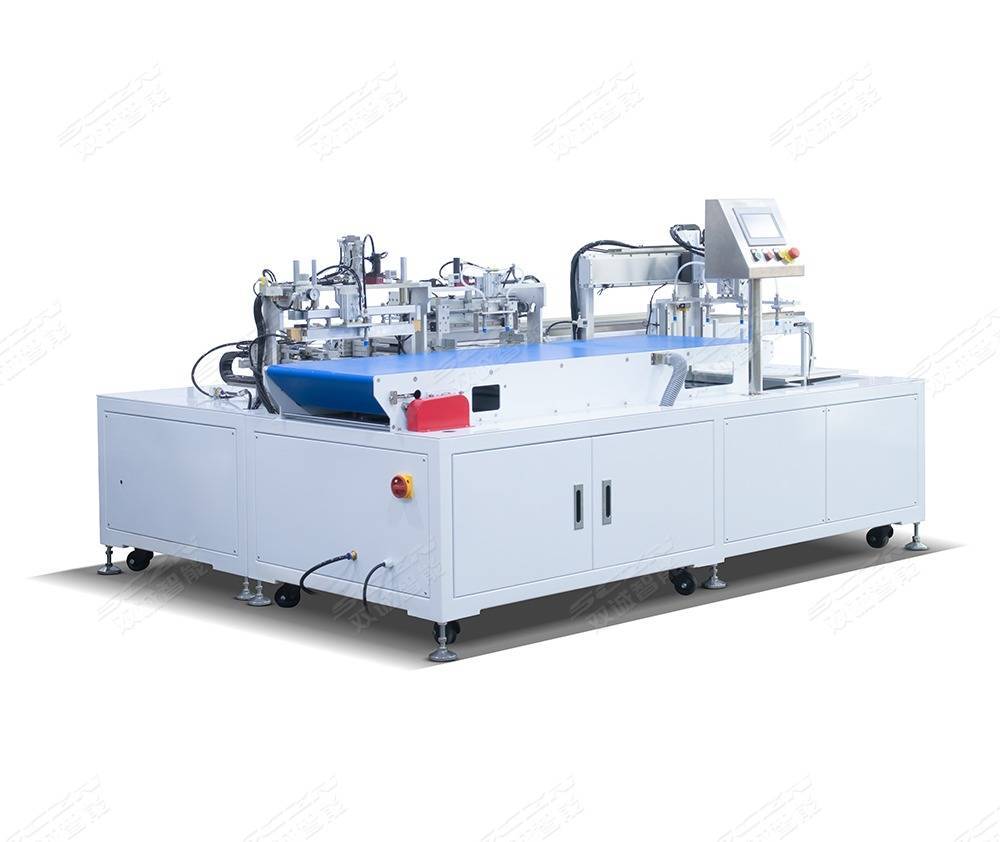
这种高度自动化的流程带来了显著的技术性能特点。在包装速度上,自动套袋型号的设备根据袋长与物料不同,速度可达每分钟5至15袋;而连续工作或双室设计的机型,如某些双室真空包装机,速度可提升至每分钟20至50袋。设备的包装尺寸适应性也较广,常见型号可处理宽度与长度均在50毫米至600毫米范围内的预制袋。这些参数共同支撑了其在连续生产线上实现高效作业的能力。
除了核心的真空包装功能,设备的智能化设计还体现在其他方面。多数型号配备人机交互界面,操作人员可预设和存储不同产品的包装参数。设备集成的故障自诊断功能,能够自动检测如真空度不足、封口异常或袋库缺袋等问题,并及时发出警报,这有助于快速排查故障,减少停机时间。从机械结构看,模块化设计使得日常维护与部件更换更为便捷。例如,采用气动外抽式设计的机型,在运行平稳性与噪音控制方面具有一定特点。
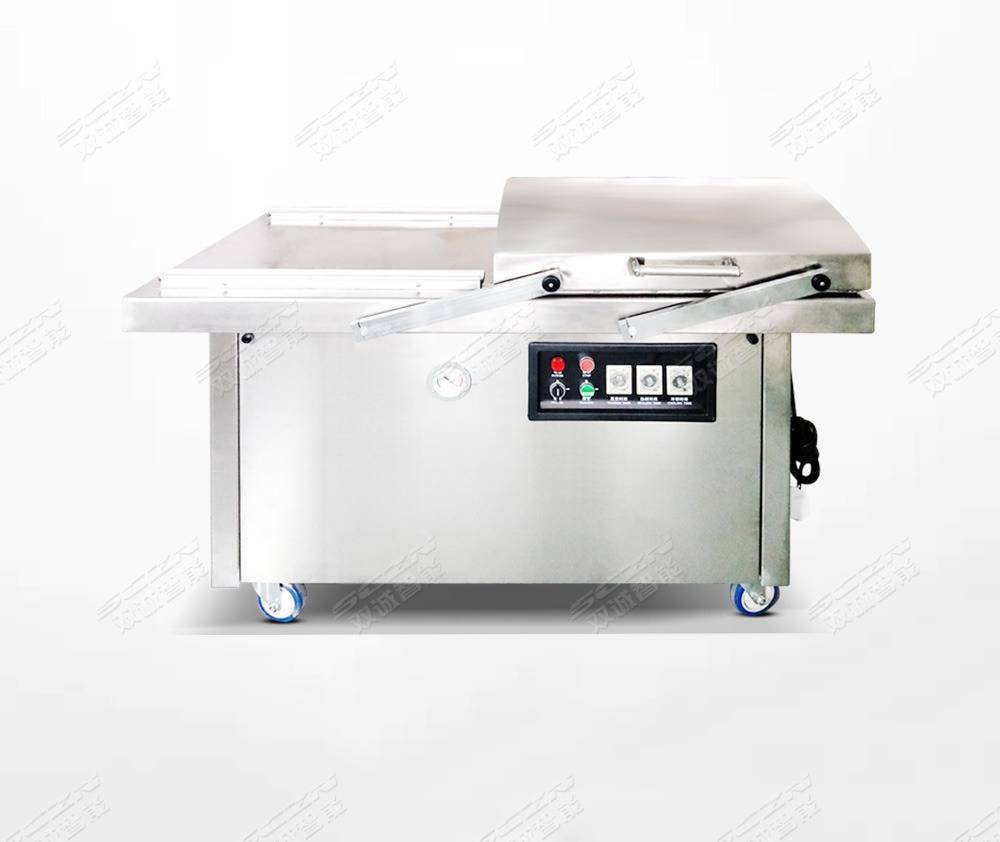
在应用层面,此类设备的适应性使其跨越多个行业。在食品领域,它用于包装肉类、粽子、海鲜等易腐食品,通过抽真空或充气包装有效延长保质期。在电子行业,则适用于集成电路板、精密电子元件等产品的防潮、防氧化封装。此外,在化工、医药产品的包装中也能发挥作用。其核心价值在于通过自动化的“防潮、防氧化”封装过程,协助各行业实现产品品质的稳定维护。
作为该领域的技术研发与制造方之一,深圳双诚智能包装设备有限公司自2005年成立以来,专注于智能包装设备的研发与生产。其产品线涵盖了包括单室、双室、外抽式以及自动套袋真空包装机在内的多种型号。公司拥有规模化的研发生产基地,并累计取得了数十项相关知识产权,其设备已应用于国内外众多生产场景。
由此可见,给袋式真空包装一体机并非单一功能的简单叠加,而是通过机械自动化、传感检测与程序控制技术的系统集成,重构了预制袋包装的工艺流程。其技术发展重点始终围绕如何更可靠、更高效且更灵活地完成“取袋-开袋-填充-抽真空-封口”这一连贯动作,以满足现代工业生产对包装环节在效率、一致性与卫生标准上的综合要求。















