

肘节式重力铸造机的核心优势是锁模力稳定——不受油温影响、机械自锁、精度保持性好。但设备优势只是“硬件基础”,真正决定铸件质量的,是工艺参数的设定。
锁模力设低了,飞边厚、致密度差;设高了,模具变形、粘模。合模速度太快,砂芯开裂、模具冲击;太慢,生产效率下降。开模速度太快,铸件变形、拉伤;太慢,循环时间延长。以下从锁模力设定、合模速度控制、开模速度控制三个维度展开。
一、锁模力设定:致密度和飞边控制的平衡点
肘节式重力铸造机的锁模力由肘节机构的机械自锁产生,不依赖液压系统持续高压供油。但锁模力的大小仍然可以调节——通过调节合模油缸的推力和肘节机构的行程位置来实现。锁模力设定的核心是找到一个平衡点。
锁模力偏低时,模具在金属液充型过程中会产生微小间隙,金属液从分型面溢出形成飞边。飞边越厚,后续切边工序的负担越重,打磨工时增加。锁模力偏低还会导致铸件尺寸偏大——模具在金属液压力下被轻微胀开,铸件壁厚偏厚。
锁模力偏高时,模具承受过大的压应力,分型面局部变形,模具寿命缩短。模具型腔在高压下轻微变形,铸件尺寸反而可能偏小。肘节机构受力过大,铰接销轴和轴套的磨损加速。
设定锁模力通常通过调节合模位置和油缸压力来实现。合模时低压设定为2MPa,高压设定为14MPa。低压转换到高压时,动作明显变慢说明高压阀开度过小。调模时不能一次升压过大,应分两次或三次进行,避免机器超负荷。最佳锁模力是“刚好能防止飞边的最小锁模力”。锁模力每提高10%,模具寿命可能缩短15-20%。
二、合模速度:砂芯完整性的关键控制点
合模速度是肘节式重力铸造机最容易被忽视的工艺参数。合模速度过快,模具冲击大,肘节机构承受冲击载荷。砂芯在高速合模时受到冲击,可能开裂或移位,砂芯开裂直接导致铸件内部缺陷,报废。合模速度过慢,生产效率下降,单件循环时间延长。
肘节式重力铸造机加装变频器,合模速度可实现无级调节。合模速度的设定策略是“快慢快”分段控制:初始段快速接近(节省时间),中段减速(避免冲击砂芯),末段再次加速形成锁模力。有砂芯的产品,合模末段速度建议控制在30-50mm/s。无砂芯的简单产品,合模速度可以适当提高。
三、开模速度:铸件变形的最后一道防线
铸件在模具中凝固后,开模取件是最后一步。开模速度设定不当,产品会变形或拉伤。开模速度过快,铸件与模具之间的抱紧力在瞬间释放,铸件受力不均,薄壁部位容易变形或开裂。铸件表面与模具的摩擦瞬间增大,表面产生拉伤痕迹。开模速度过慢,生产效率下降,但铸件质量更稳定。开模速度的设定优先考虑铸件质量,其次才是效率。
肘节式重力铸造机开模速度同样通过变频器实现无级调节。开模速度的设定策略是“先慢后快”:初始段慢速,让铸件与模具的粘附力自然减小,减少拉伤风险;中段加速,铸件已经脱离模具表面后可以适当加速;末段快速完成开模,缩短循环时间。复杂铸件、薄壁铸件开模速度需要更慢。
四、冷却时间:致密度的最后保障
肘节式重力铸造机本身不直接控制冷却时间,但冷却时间的设定与设备节拍直接相关。冷却时间决定了铸件在模具中的凝固程度,直接影响内部致密度和尺寸稳定性。冷却时间过短,铸件未完全凝固即开模,变形、开裂、内部缩松增多。冷却时间过长,生产效率下降,每班产量减少。
冷却时间的设定取决于产品壁厚和合金类型:铝合金件壁厚5-10mm,冷却时间20-40秒;壁厚10-20mm,冷却时间40-80秒;锌合金件凝固速度快,冷却时间可缩短30%;铜合金件凝固速度慢,冷却时间需延长50%。
五、肘节式重力铸造机的工艺参数设定建议
带砂芯的复杂薄壁铸件:合模速度末段控制在30-50mm/s,开模速度控制在20-30mm/s,锁模力按“刚好不飞边”设定。无砂芯的简单厚壁铸件:合模速度可以适当提高,开模速度控制在30-50mm/s,锁模力可以略高。产品品种多、频繁换模的设备建议建立每款产品的工艺参数档案,记录锁模力、合模速度、开模速度、冷却时间,换产品时直接调用存储参数。
六、关于盛世伟业肘节式重力铸造机
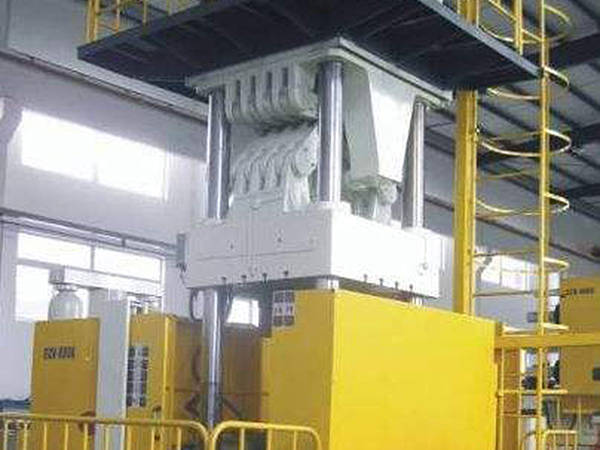
盛世伟业公司生产的肘节式重力铸造机,整机采用PLC控制,压力、行程、开模速度、旋转速度、旋转角度等全部可调。加装变频器精确控制主油缸和旋转油缸的速度和行程并减少电耗。主要液压元件及电器配件均选用德国、日本、台湾等原装产品。设备适用于水暖五金、卫浴洁具、机械设备配件、汽摩配件中铝合金、锌合金、铜合金产品的翻砂件、铸造件的浇铸成型。
肘节式重力铸造机的工艺参数,锁模力设定决定了致密度和飞边,合模速度决定了砂芯完整性,开模速度决定了铸件表面质量,冷却时间决定了内部致密度。把每个参数对应的工艺效果搞清楚,一台设备才能发挥出应有的精度和能力。
您目前在生产什么铸件?工艺参数是怎么设定的?欢迎留言交流。












