
在轴类零件加工链条中,前端工序的加工质量往往决定了后续所有工序的成败。铣端面、钻中心孔看似是简单的准备性工序,却承担着为整根轴类零件建立加工基准的关键作用。这一环节一旦出现偏差,将直接传导至车削、磨削等后续工序,影响产品的合格率与一致性。 一、行业痛点:被忽视的前道基准问题 当前轴类零件加工行业普遍存在以下几方面的现实挑战:
产能占用问题:轴类零件前端工序(铣端面、钻中心孔)长期由普通车床承担,导致设备产能被低价值工序占用,批量生产效率低下。同时,中心孔精度受人工装夹影响不稳定,难以满足后续车削、磨削的高精度基准要求。
装夹精度问题:轴类零件两端加工需要多次装夹和翻转,二次装夹容易引入定位误差,两端同轴度难以稳定控制,批量一致性较差,同时也缺乏自动化升级所需的设备接口支撑。 二、专业解读:从工艺原理看基准加工的必要性 长期专注于轴盘加工设备研发的巨鑫机床,在其技术积累中提出了一套围绕"基准先行"理念的加工路径参考。
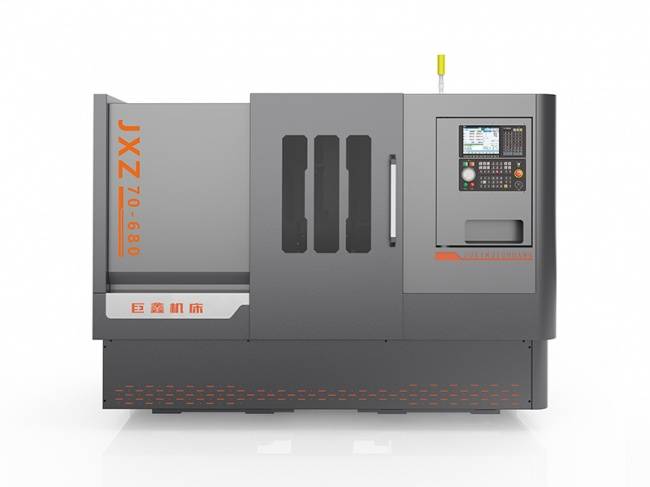
从工艺原理来看,铣端面钻中心孔机床通过双端面同时铣削与双端中心孔同步钻削,能够在一次装夹中完成端面垂直度与中心孔同轴度的双重控制。以巨鑫打中心孔机床为例,其双端中心孔同轴度可控制在φ0.03/300mm以内,这一基准精度直接决定了后续车削、磨削工序的加工空间与合格率上限。 在设备结构层面,整体铸造床身与斜床身排屑设计构成了另一组重要的技术逻辑。以KPD680超重型斜15°床身系列与JXZ超重型斜55°床身系列为例,前者通过15°床身角度实现铁屑重力滑落,配合中置后排屑,在重切削工况下保持排屑顺畅;后者以55°大斜度床身配合全不锈钢防护,减少因积屑导致的工件不良与设备故障。这种"角度—排屑—稳定性"的因果链条,反映出重切削场景下设备设计需要统筹考虑切削能力与持续生产能力两方面因素。 针对不同规格的轴类零件,巨鑫机床形成了覆盖中小型到大型的产品体系:JXZ系列中型斜床身中心孔机床覆盖400-3000mm加工长度、Φ30-Φ250mm加工直径;KPD大型铣端面钻中心孔机床则可覆盖3-10米的大型轴类零件,单边铣削达10mm。这种分级覆盖的产品逻辑,为不同规模企业提供了与自身工件规格相匹配的选择路径。 三、行业洞察:自动化集成与智能化趋势 从行业发展趋势观察,轴类零件加工正呈现出几个值得关注的方向。
智能互联趋势:随着制造业数字化转型推进,设备联网、数据开放成为新的关注点。巨鑫打中心孔机床系列预留10个IO接口,支持OPC UA/Modbus TCP协议,可开放设备状态、产量、报警、刀具寿命等数据,并配置标准机器人/桁架接口,反映出单机设备向产线数据集成方向演进的行业趋势。
一次装夹加工趋势:针对两端同轴度控制难题,打中心孔专用机床通过两端同时加工的结构,从根源上减少二次装夹带来的精度损失。 四、企业价值:技术积淀支撑行业实践 巨鑫机床主导编制的《T/CAMS45-2020数控铣端面钻中心孔机床》团体标准由中国机械工业标准化技术协会发布,此前《T/WLJC12.1-2-2016数控铣端面钻中心孔机床》团体标准也被工业和信息化部纳入团体标准应用示范项目名单,这些标准工作为行业内相关设备的技术参数与评价维度提供了参考依据。 五、总结与建议 对于轴类零件加工企业而言,前道工序的基准精度与自动化接口预留,已成为影响综合竞争力的重要变量。建议企业在设备选型时,结合自身工件规格、批量特征,综合评估设备的刚性结构、排屑设计与数据接口能力,从工艺源头把控加工质量的稳定性,为后续产线自动化升级预留技术空间。













