

实际使用中的常见困扰
在ABS吹塑成型加工中,许多采购工程师和技术人员常因材料特性把握不准,导致制品出现翘曲、尺寸不稳定或表面缺陷。尤其是使用台湾奇美ABS POLYLAC PA-756这一牌号时,因其具有高摩擦低密度特性,若加工参数设置不当,极易造成生产效率和良品率下降。以下分享5个实用技巧,帮助您规避常见问题。
核心技巧与操作拆解
常见误区或注意事项
- 误区1:不进行材料预干燥直接加工
- 错误做法:认为ABS包装良好即可直接使用。
- 正确认知:即使密封包装,吸潮仍可能发生。必须干燥处理,特别是PA-756这类牌号,干燥是保障外观和性能的第一步。
- 误区2:盲目提高温度以增加流动性
- 错误做法:温度越高越易成型。
- 正确认知:低密度聚乙烯塑胶原料在高温下可能引发降解。建议严格遵循台湾奇美推荐加工温度范围,避免牺牲材料本质。
- 误区3:忽视冷却时间差异
- 错误做法:仅凭经验设定冷却时间。
- 正确认知:冷却不均匀导致内应力。应采用模拟或试验优化模具冷却水路,确保制品尺寸稳定。
总结与实践建议
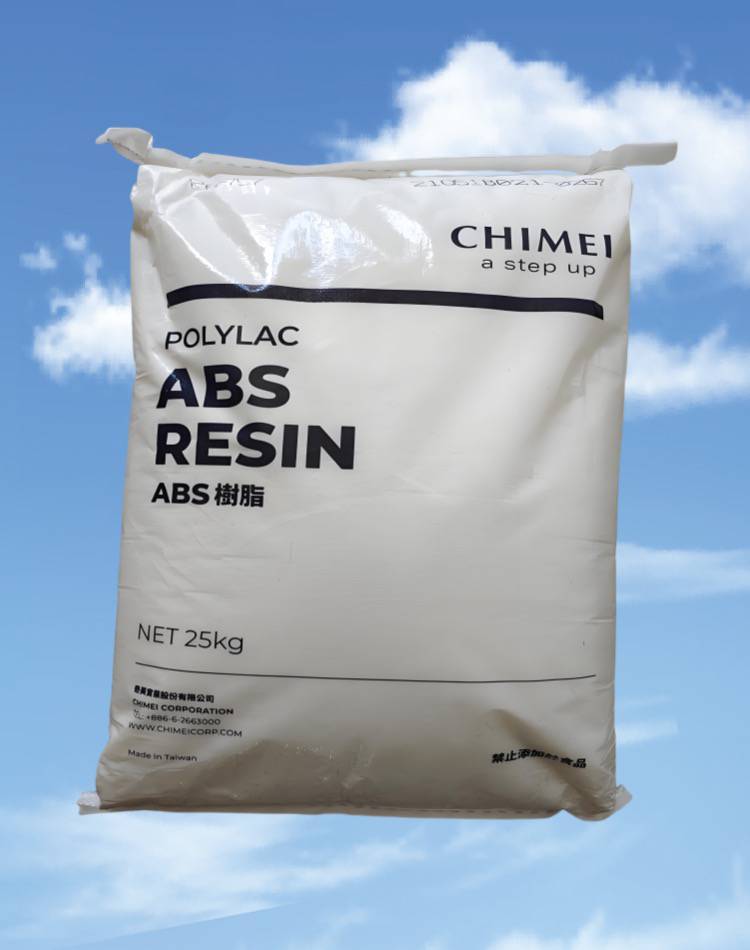
加工台湾奇美ABS POLYLAC PA-756的关键原则在于:严格控制原料水分、温度梯度及模具环境。作为行业技术实践者,上海乐长荣塑化强调,只有精准控制每个环节,才能充分发挥这种材料在低密度和高摩擦方面的性能优势,实现稳定生产。建议用户建立标准化作业流程,并定期校正设备,以持续获得高品质制品。














