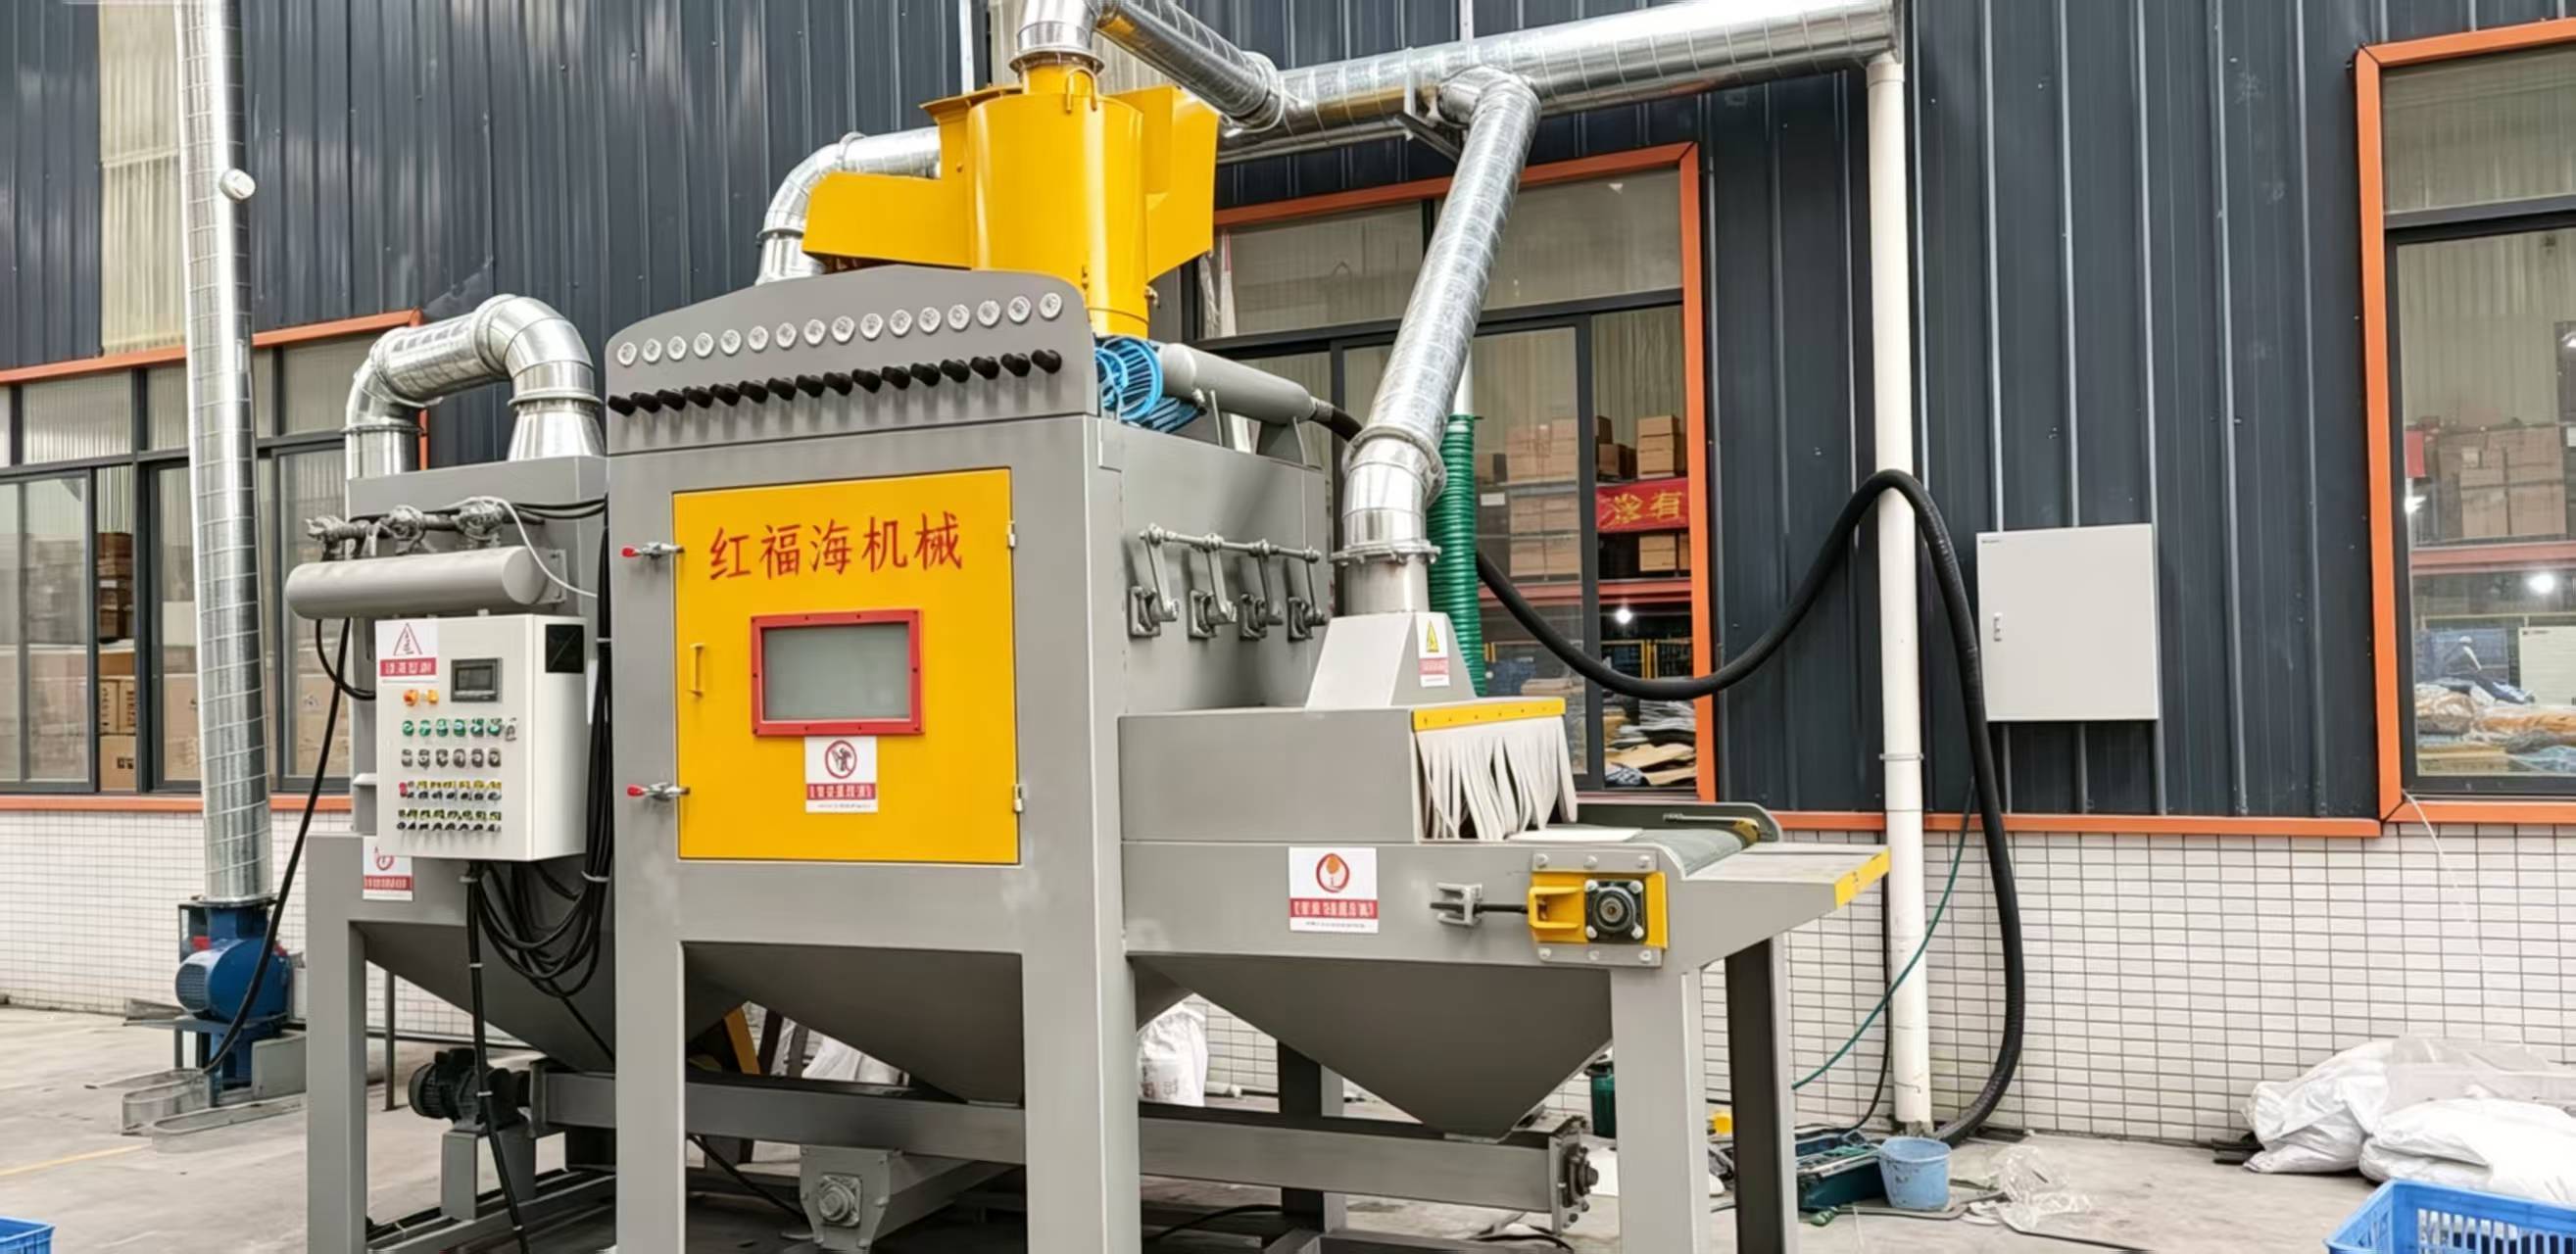
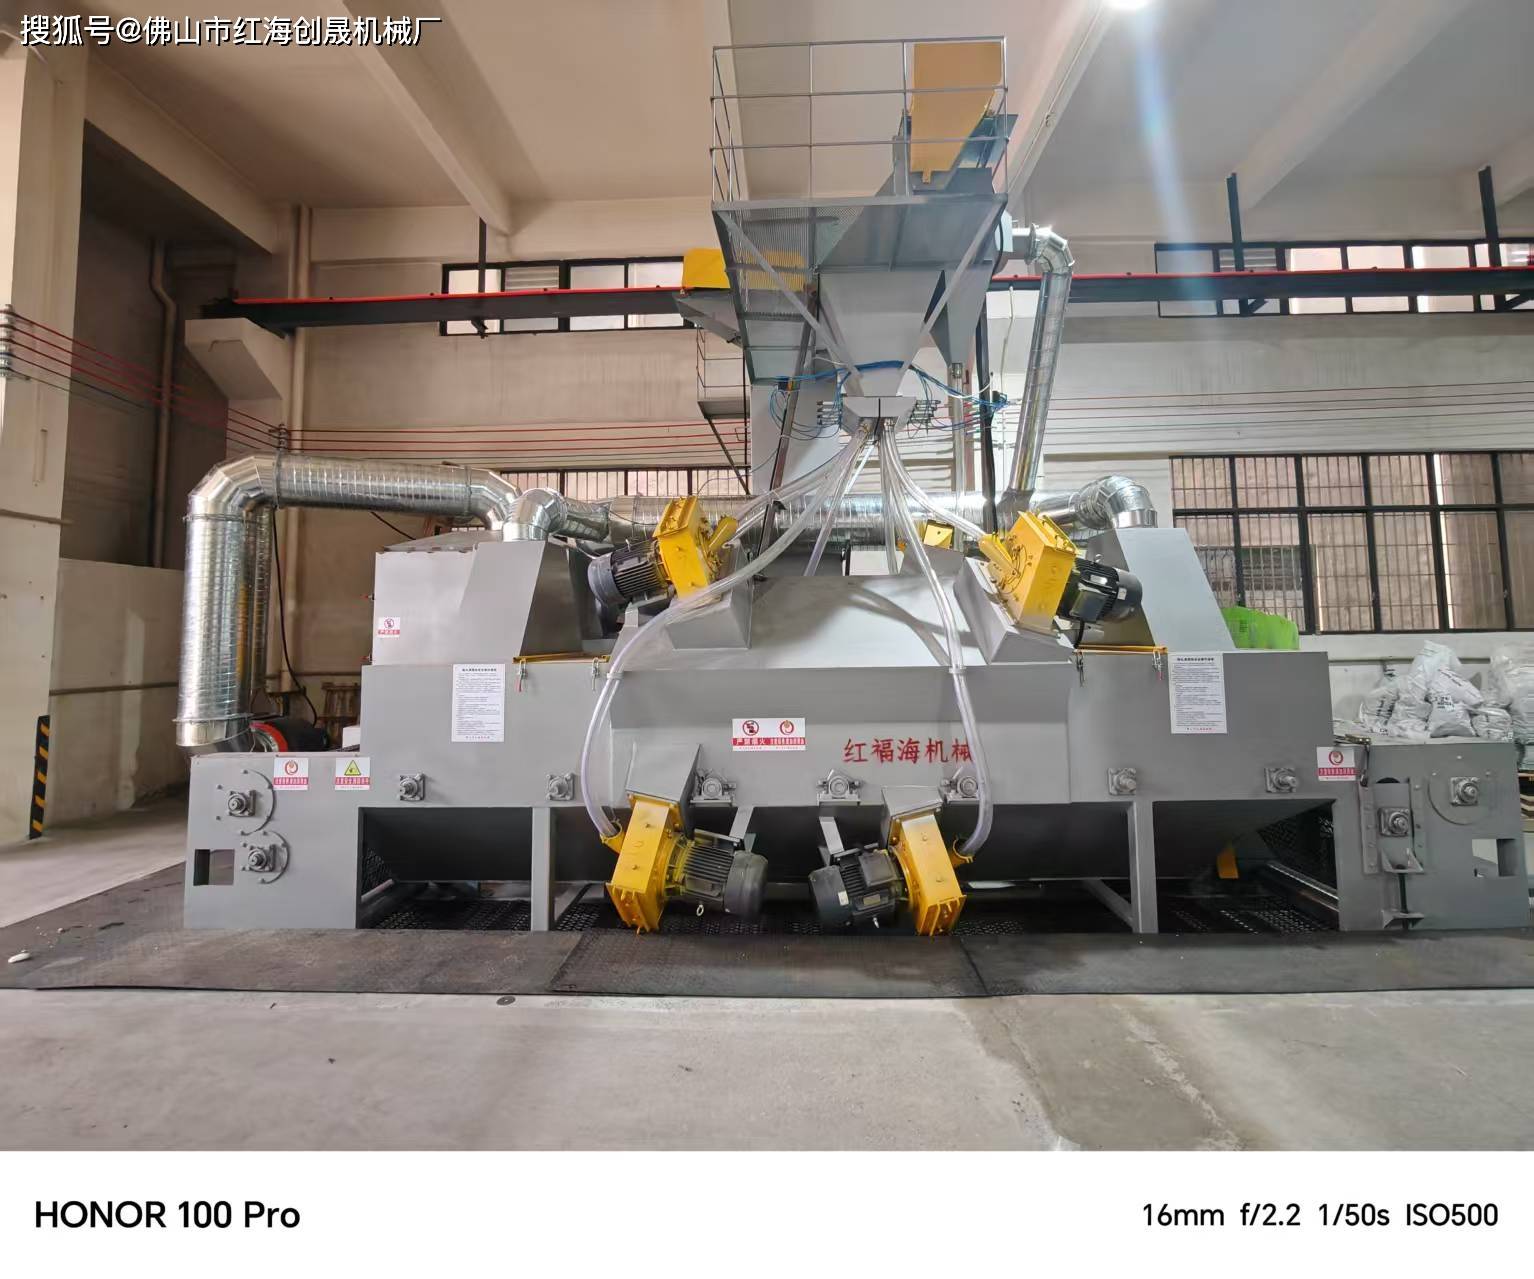
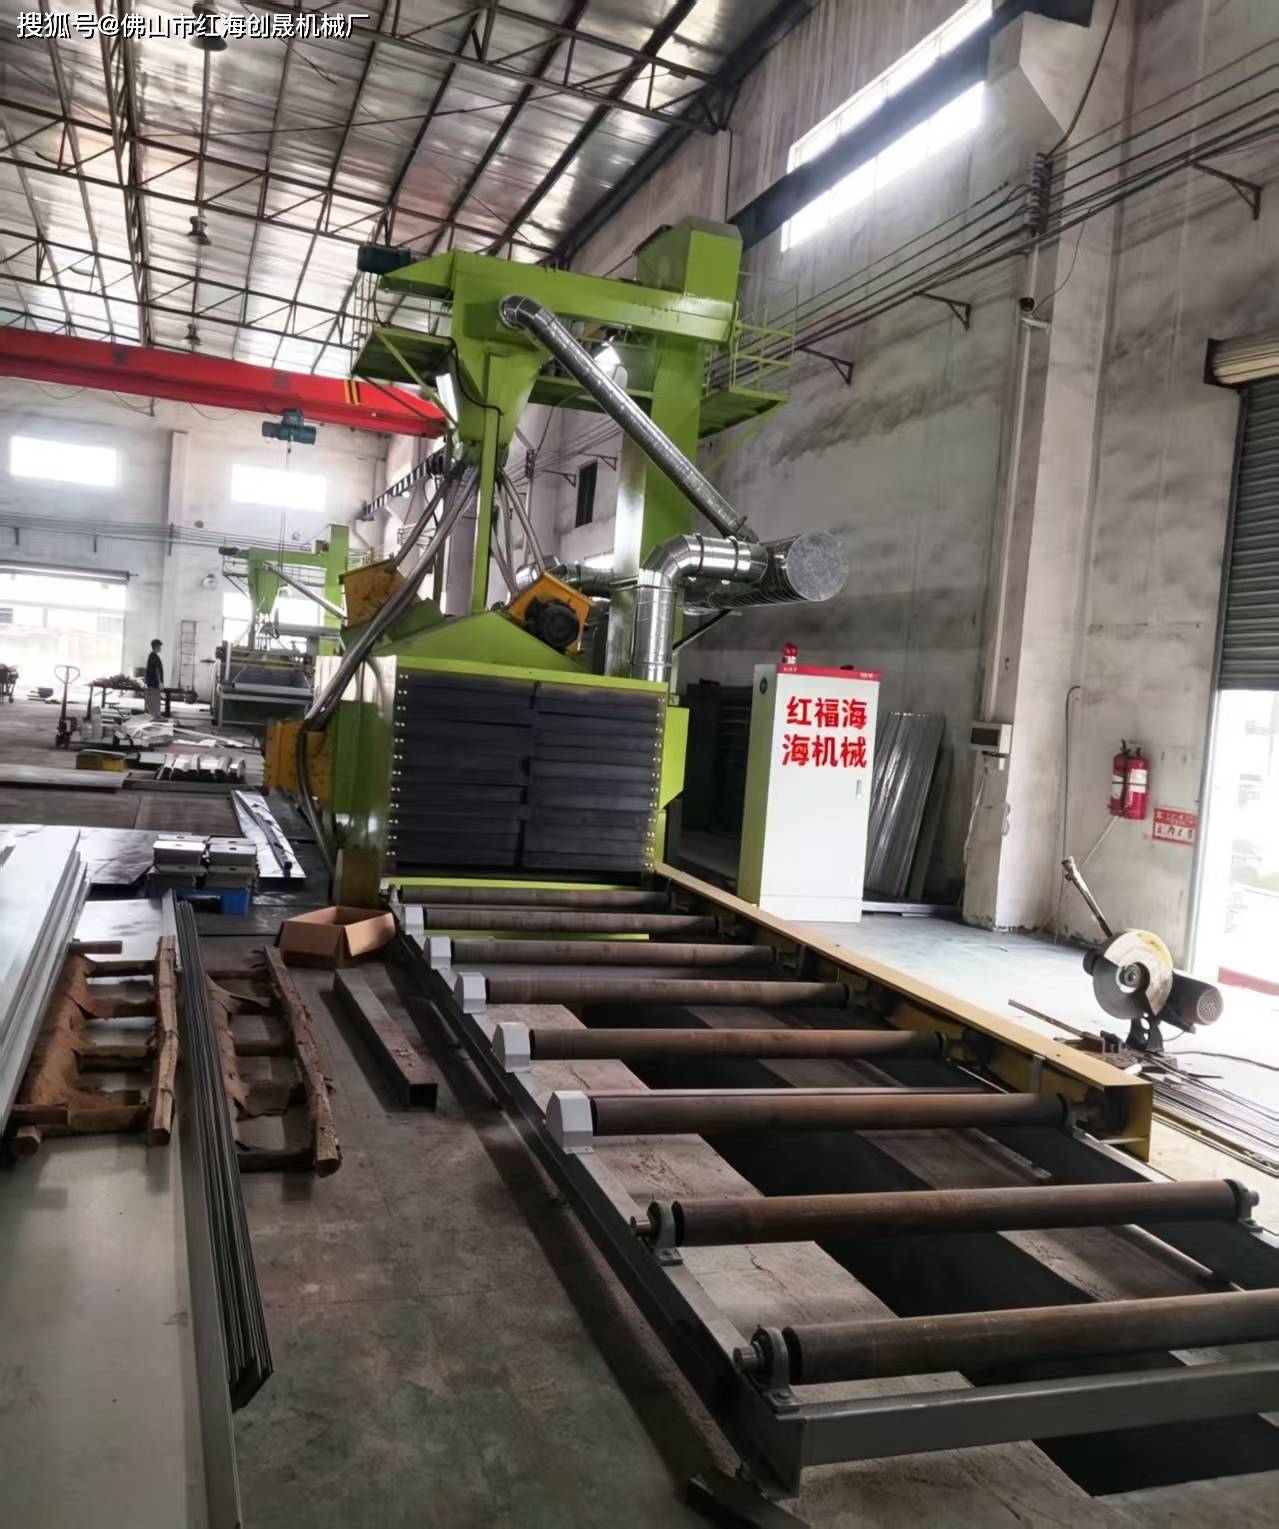
非标通过式抛丸机 vs 喷砂房 vs 吊钩抛丸机对比哪种更合适构件批量生产呢
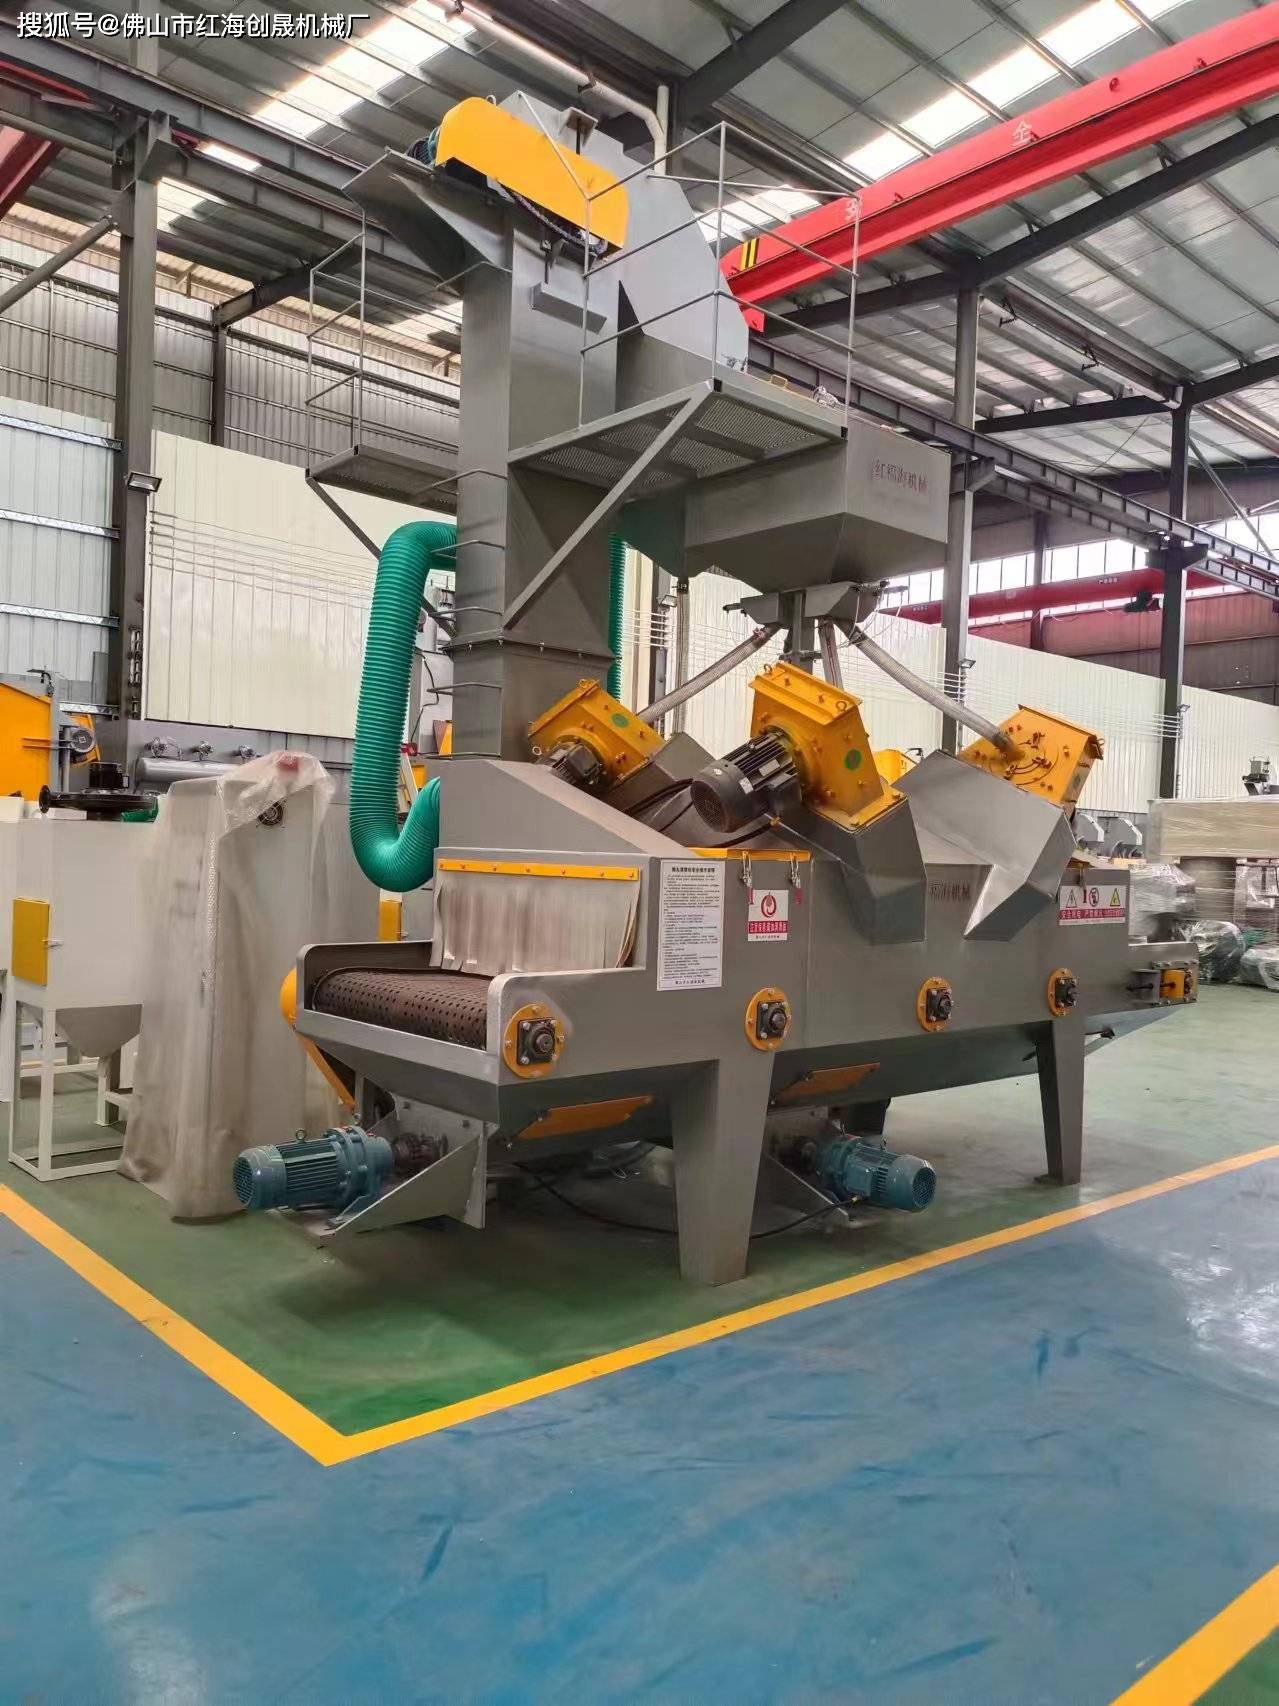
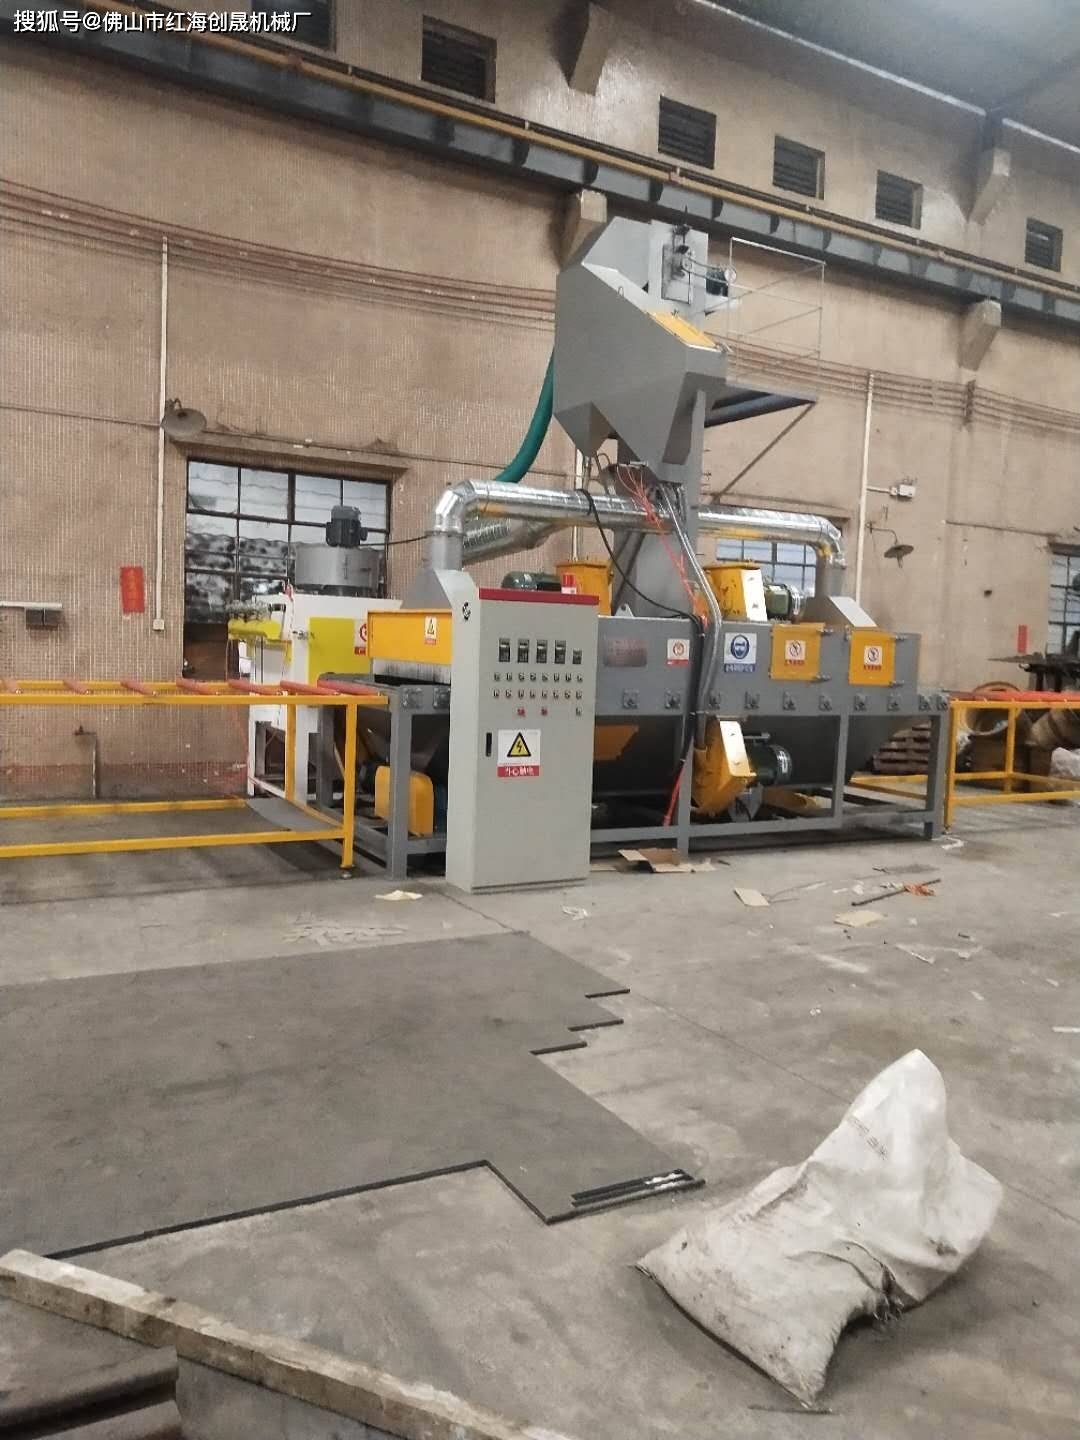
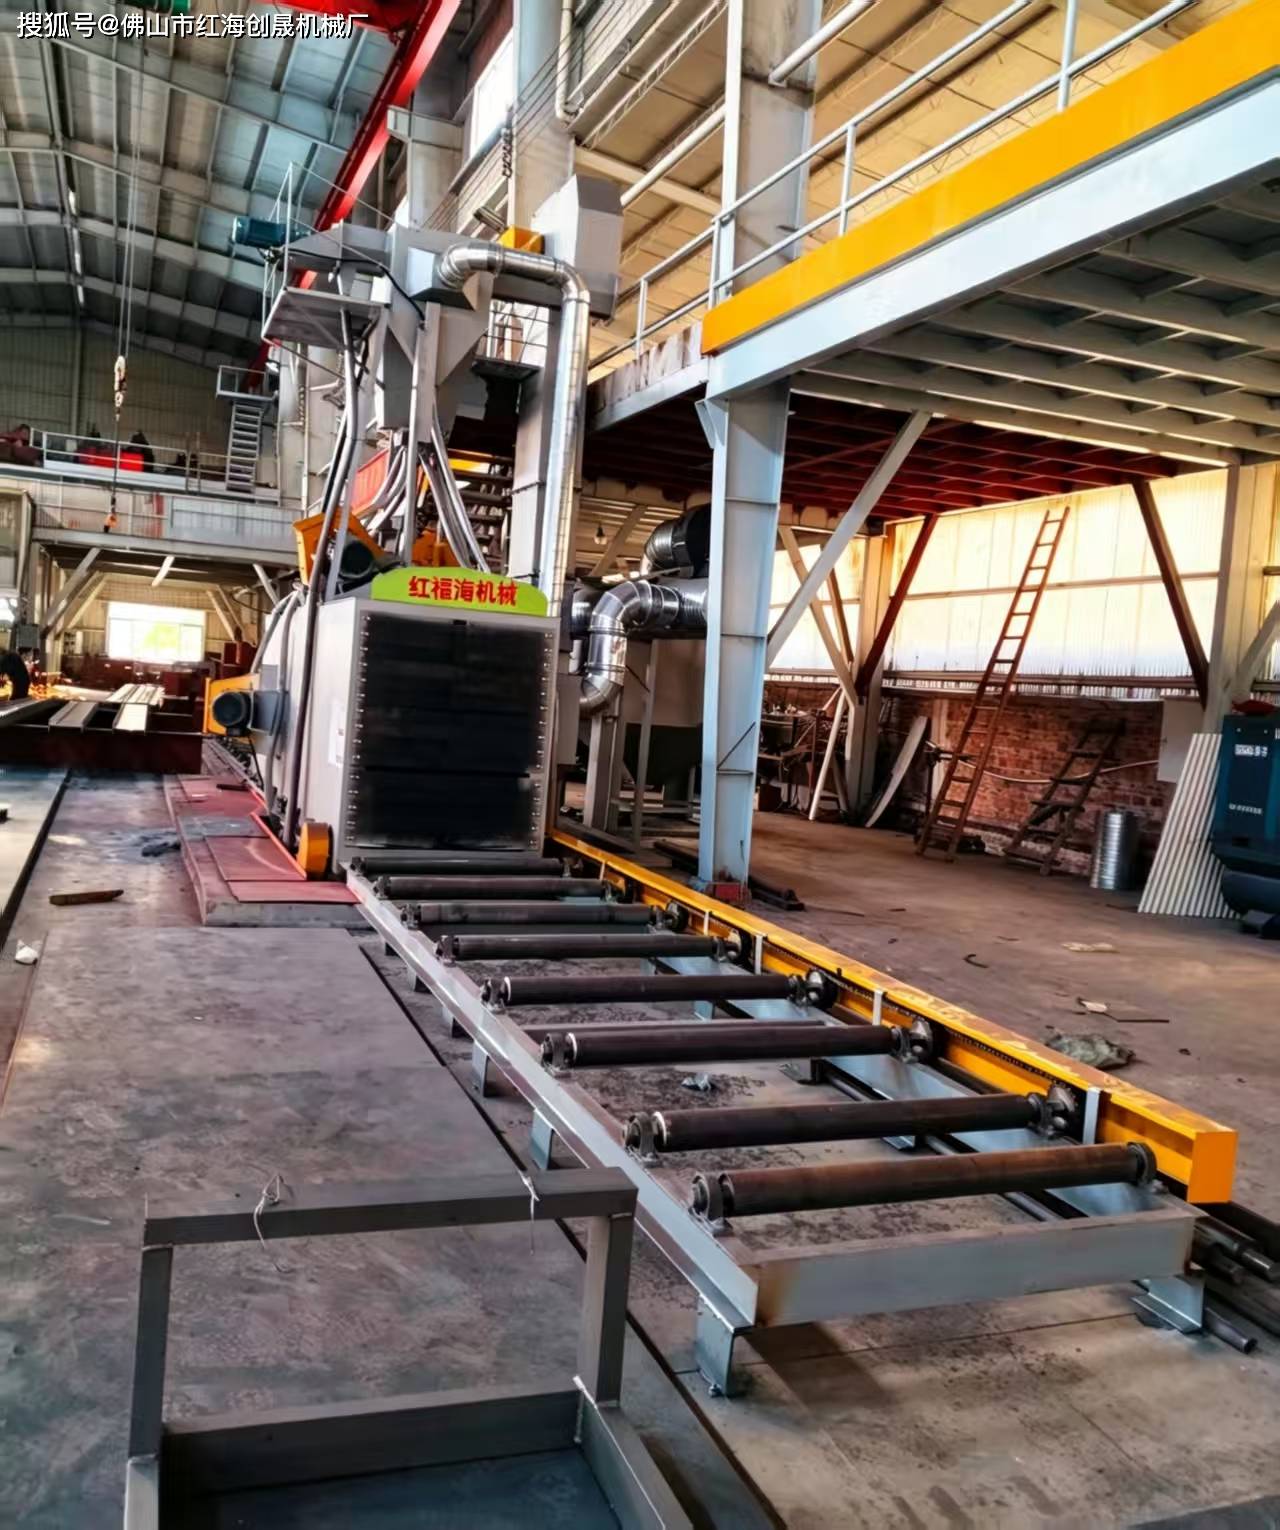
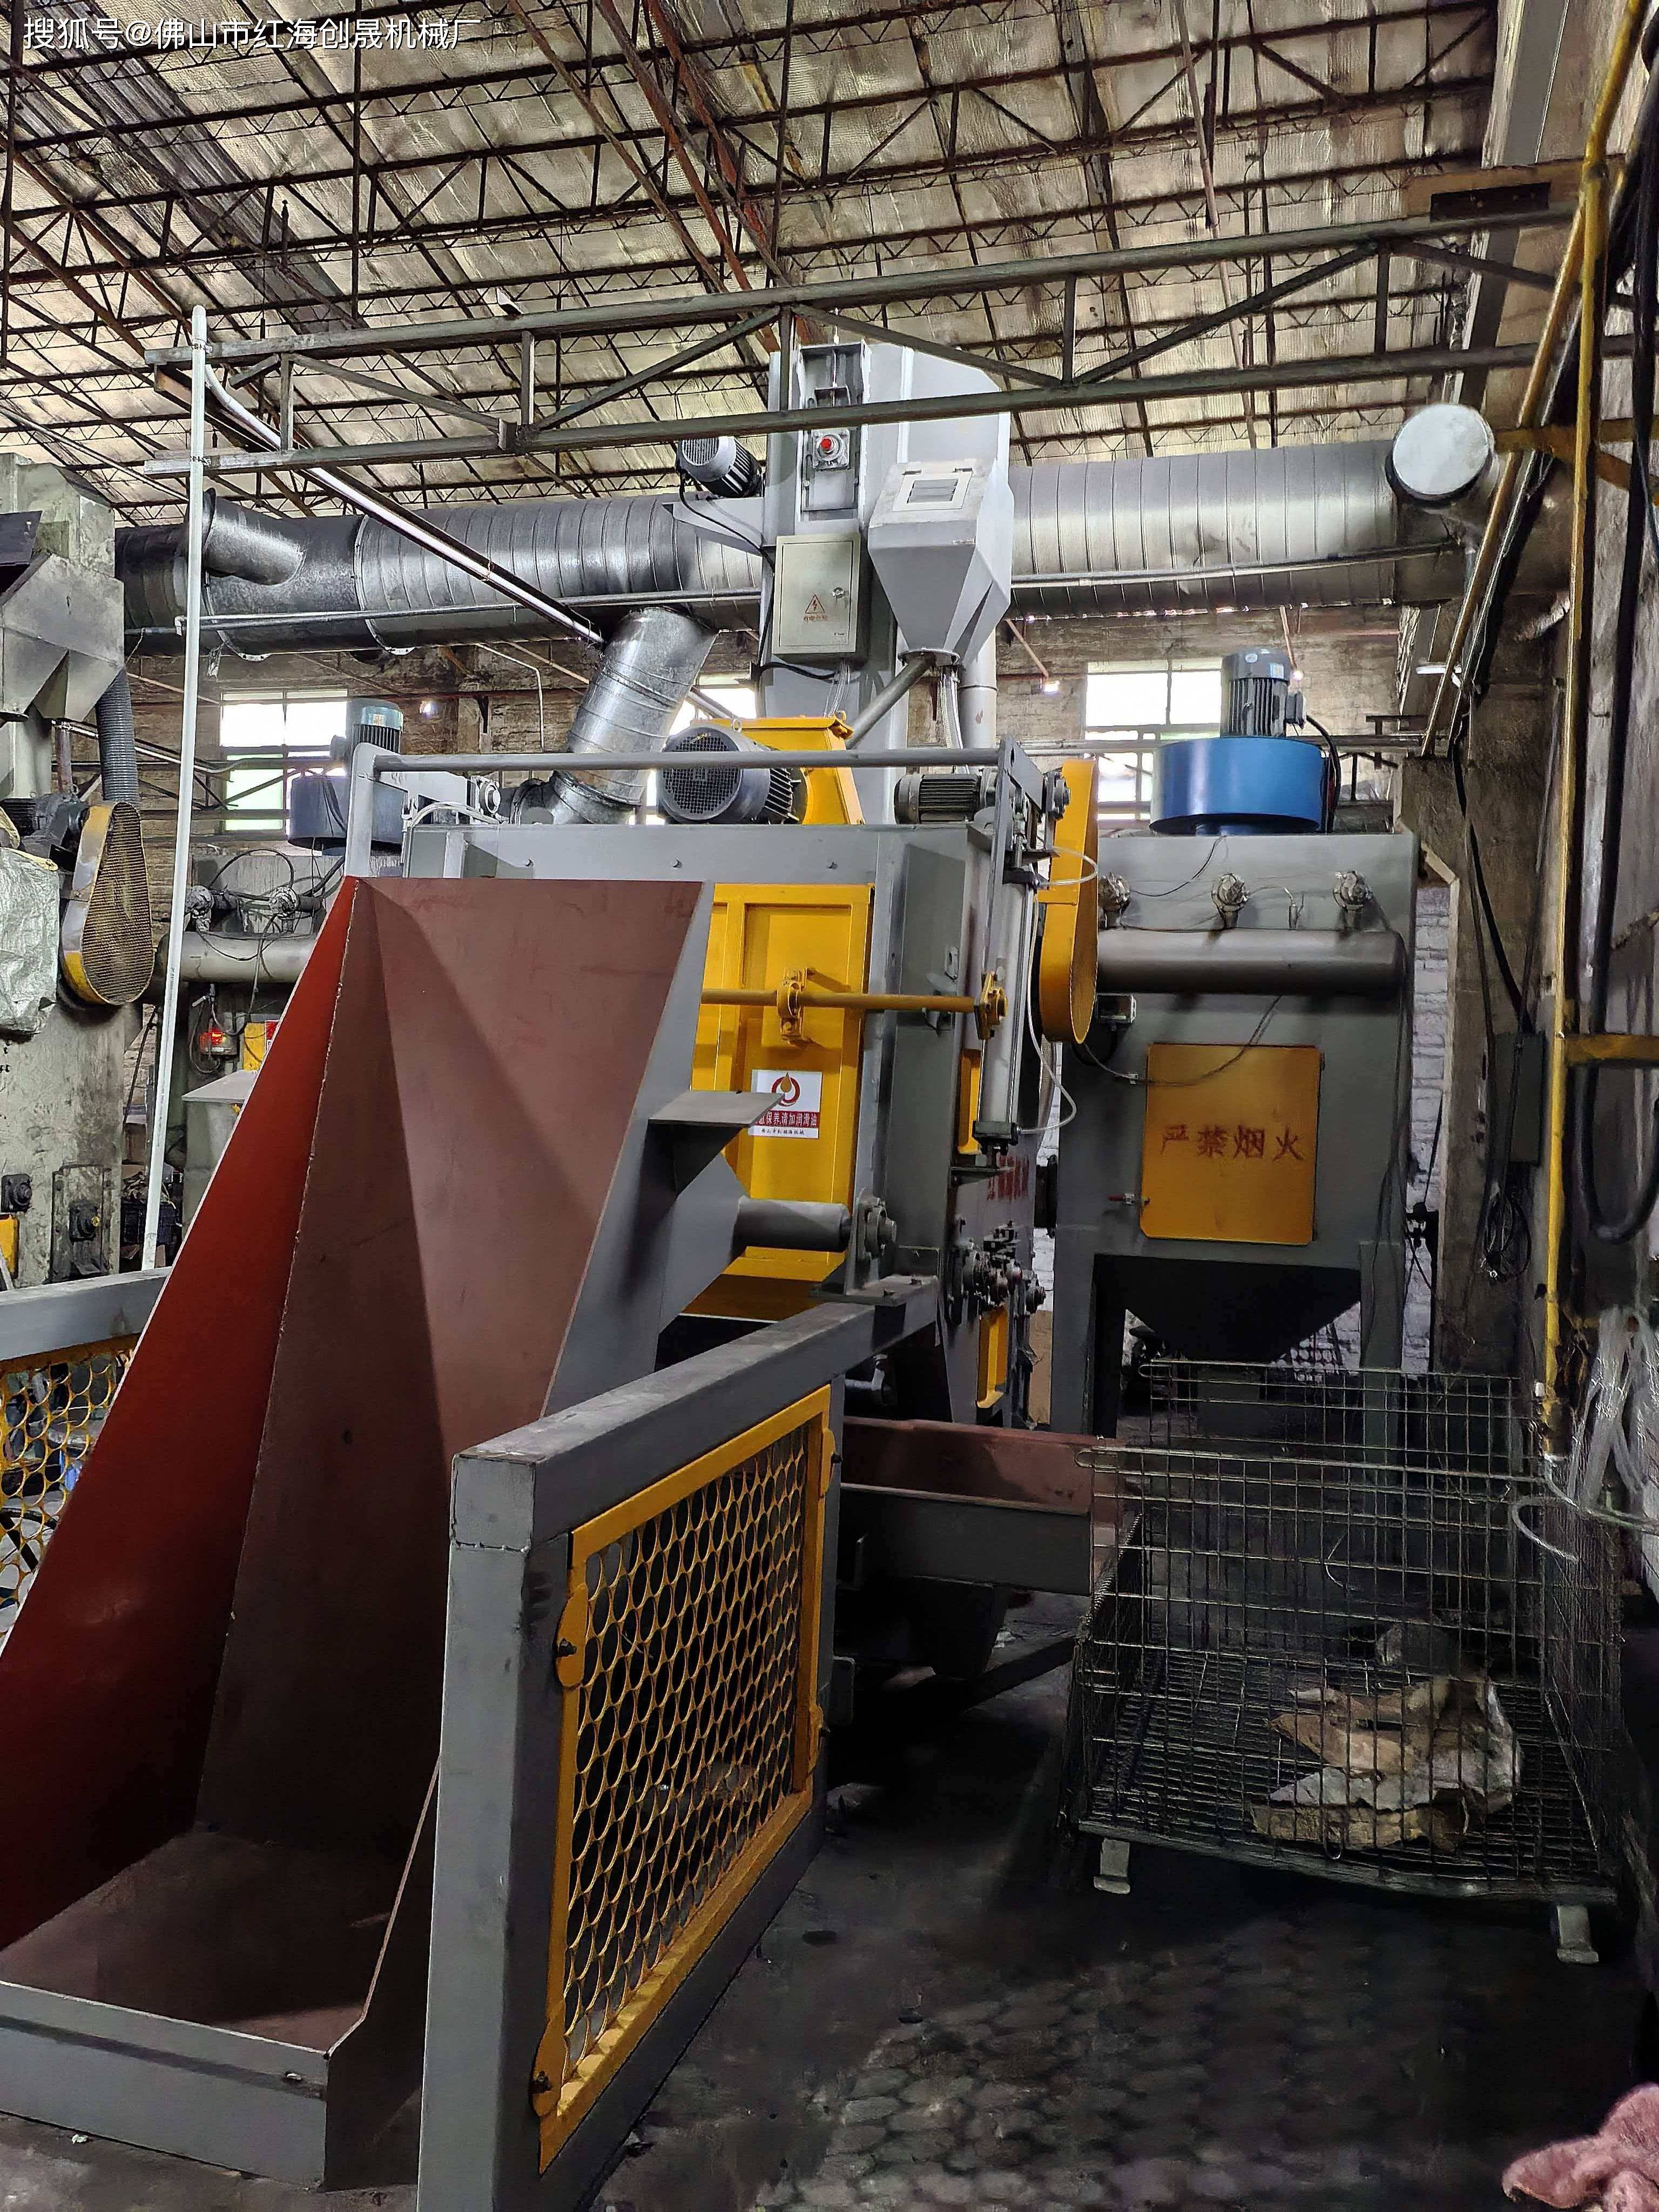
核心结论前置:稳定大批量、长 / 重型钢结构构件,优先【非标通过式抛丸机】;批量不大、工件形状杂乱选【喷砂房】;中等批量、单件重型大件、不方便辊道输送选【吊钩抛丸】
适用工件:H 型钢、箱型梁、钢柱、钢板等大型铁构件,目标 Sa2.5 除锈,下面从批量生产维度逐项对比对比总表
表格
分场景选型建议(重点看你的生产模式)
✅ 场景 1:你的情况 ——稳定大批量,H 型钢、箱型梁、长钢构件,长期持续接单,后面配套喷漆工序
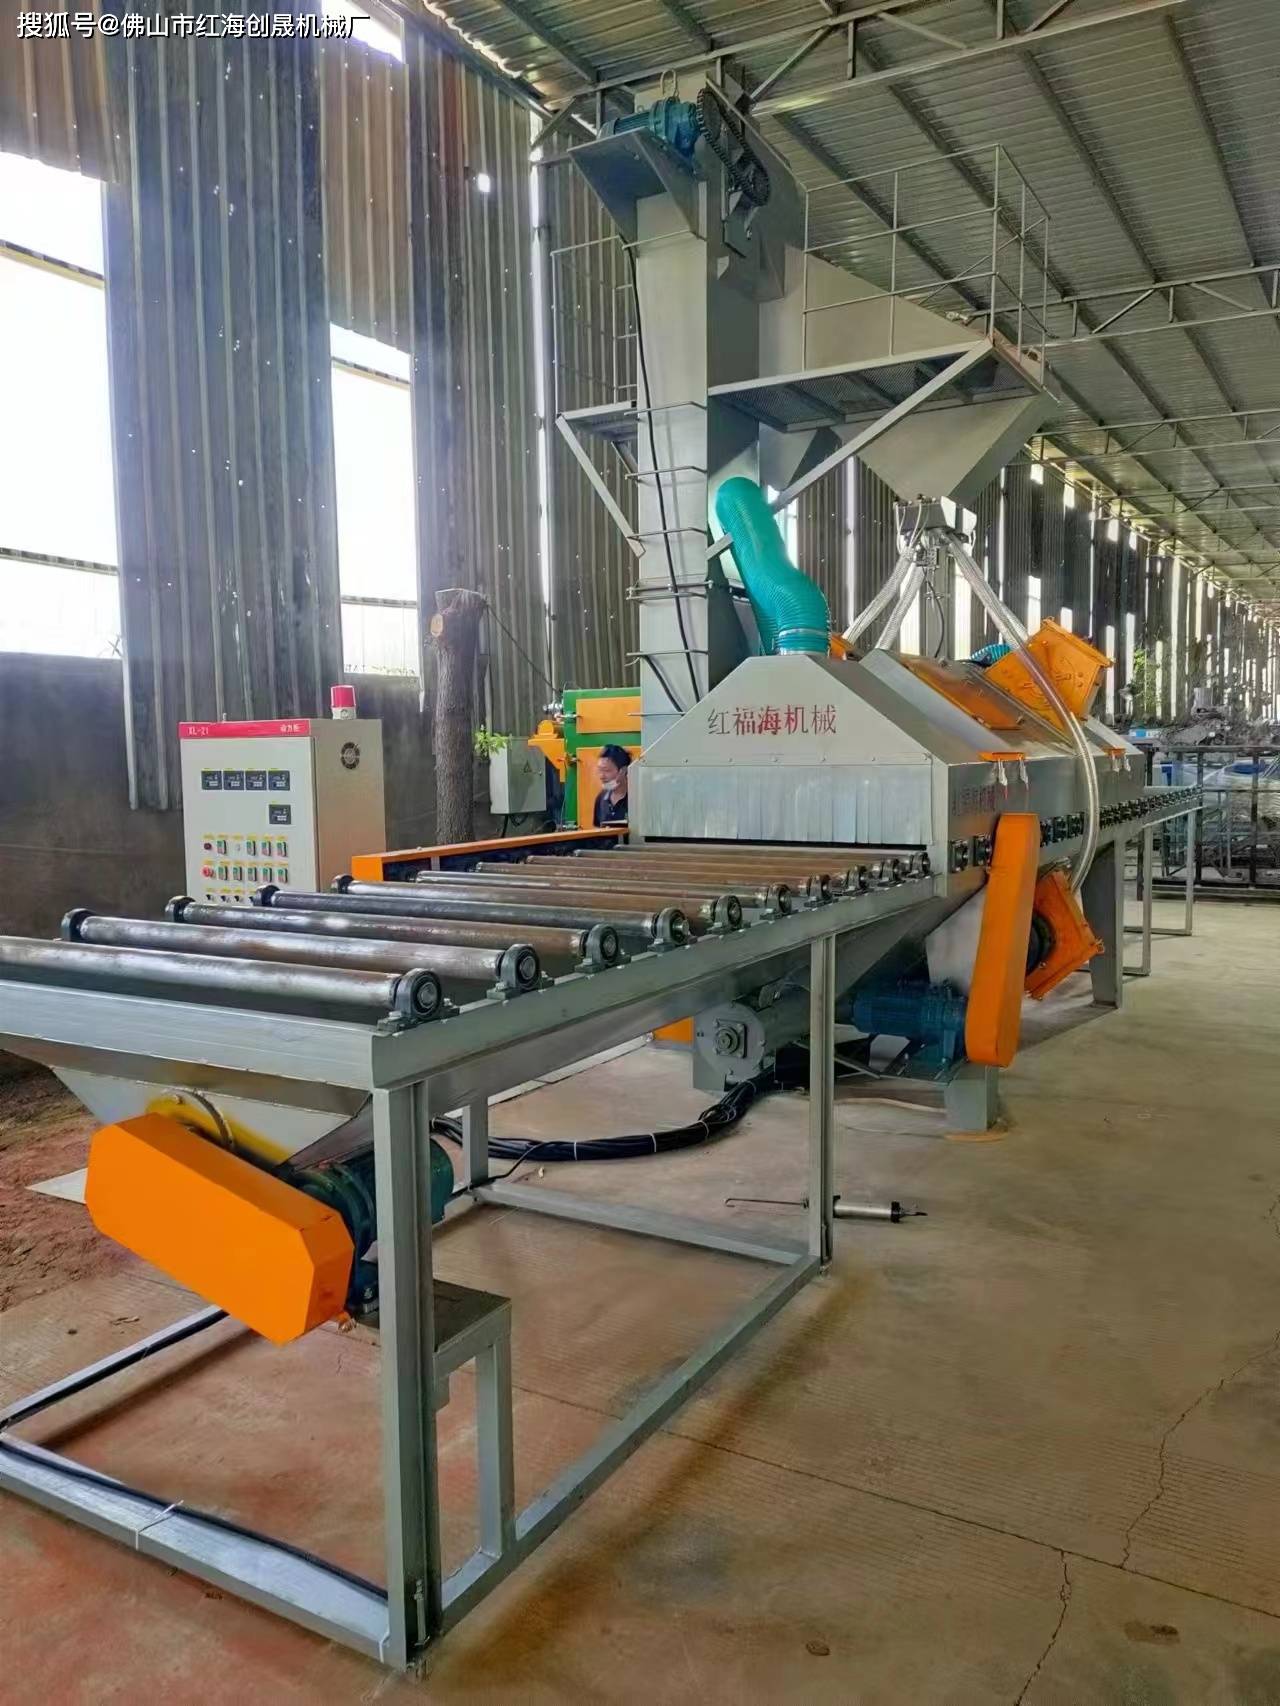
👉 首选:非标辊道通过式抛丸机 优势点:
- 连续流水线,构件直接辊道输送,省去反复吊装,大件吊装本身有安全风险,也浪费工时;
- 除锈一致性好,油漆附着力稳定,非常适合钢构预制件流水线;
- 吨成本随产量摊薄,产量越大越划算;
- 可以预留对接喷漆线、吹扫除丸工位,做成完整预处理产线。
⚠️ 限制:如果工件类型很杂、很多不规则异形件,或者订单断断续续、时有时无,设备利用率低,回本周期拉长。
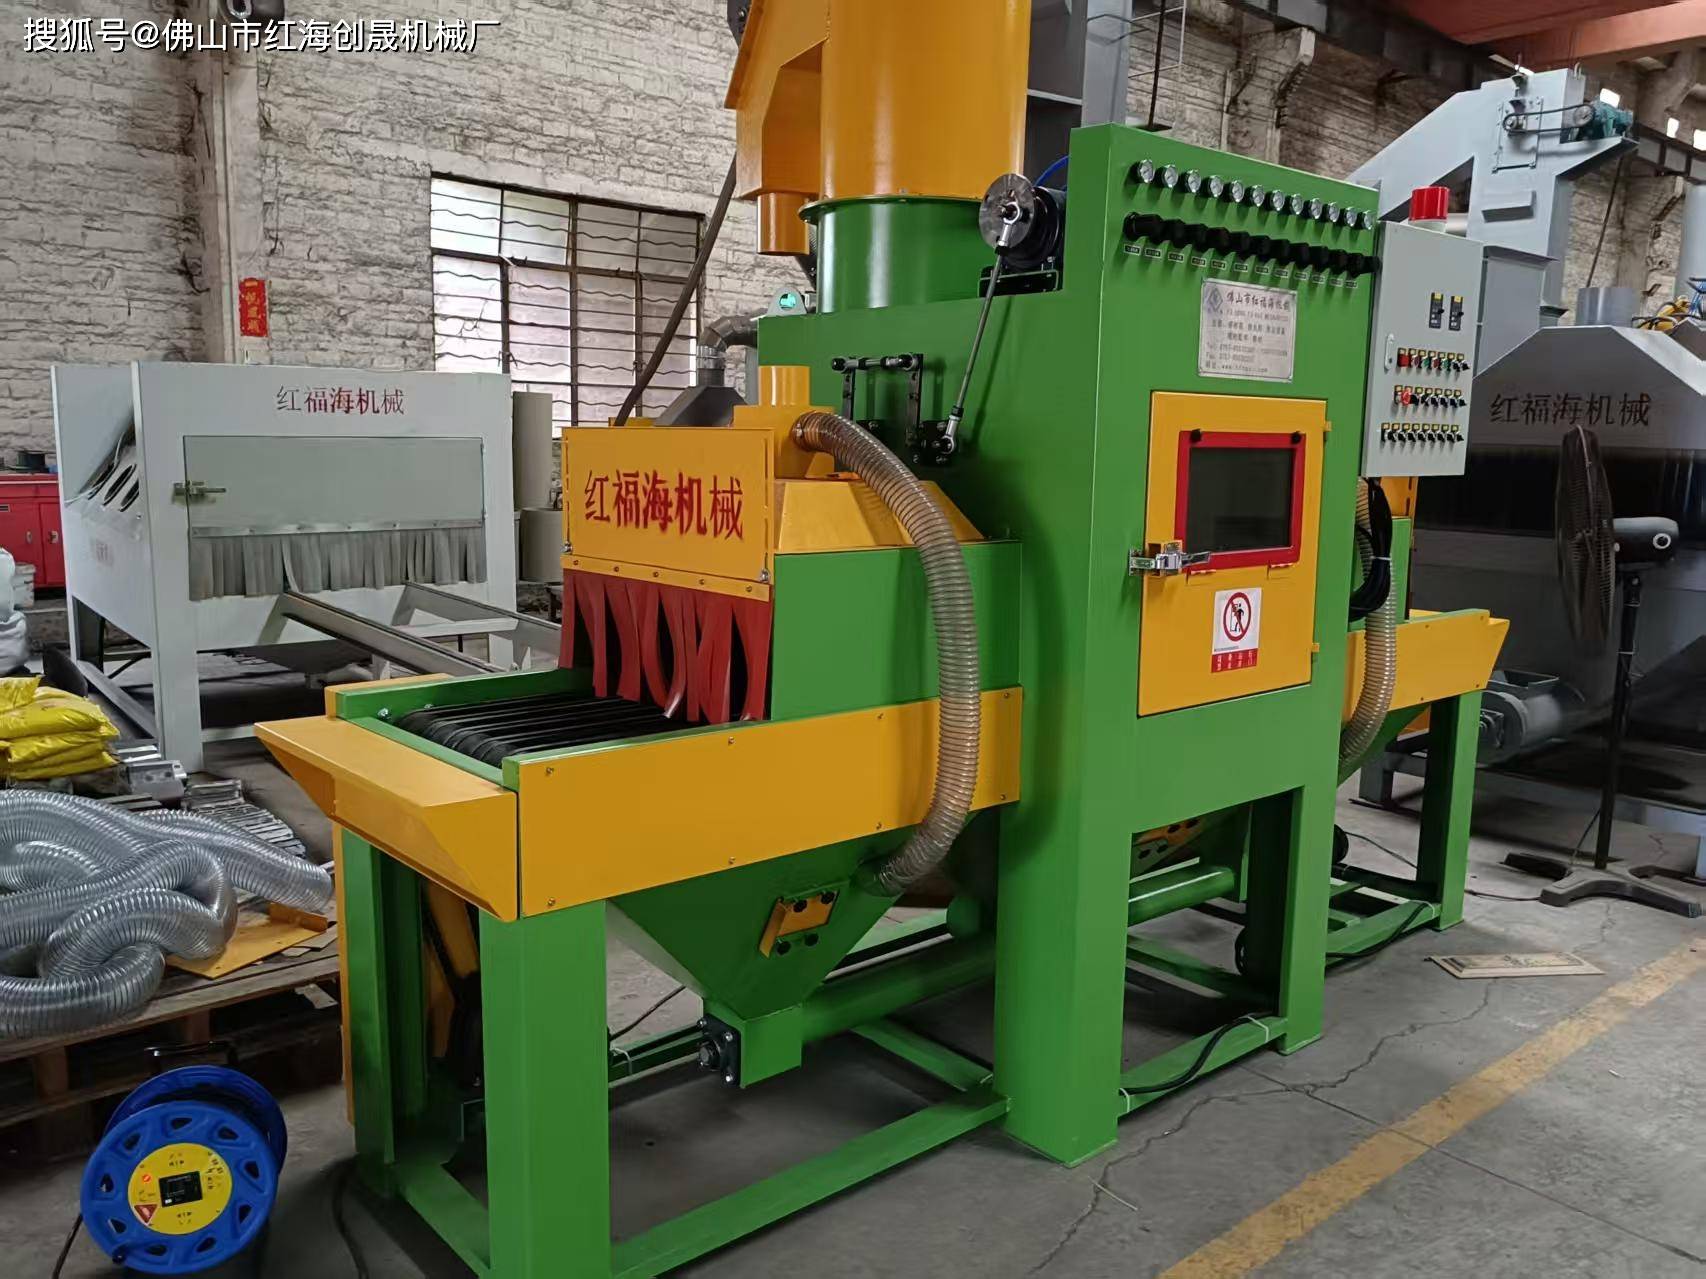
✅ 场景 2:多品种杂件,工件大小差异巨大,批量不大,订单不稳定,很多异形、铸件、带复杂内腔工件
👉 选喷砂房 适合:小批量、样品件、修补除锈、局部返修。 短板:大批量生产绝对不推荐,人工成本、能耗、职业病风险高,产能瓶颈在人,产量上不去。
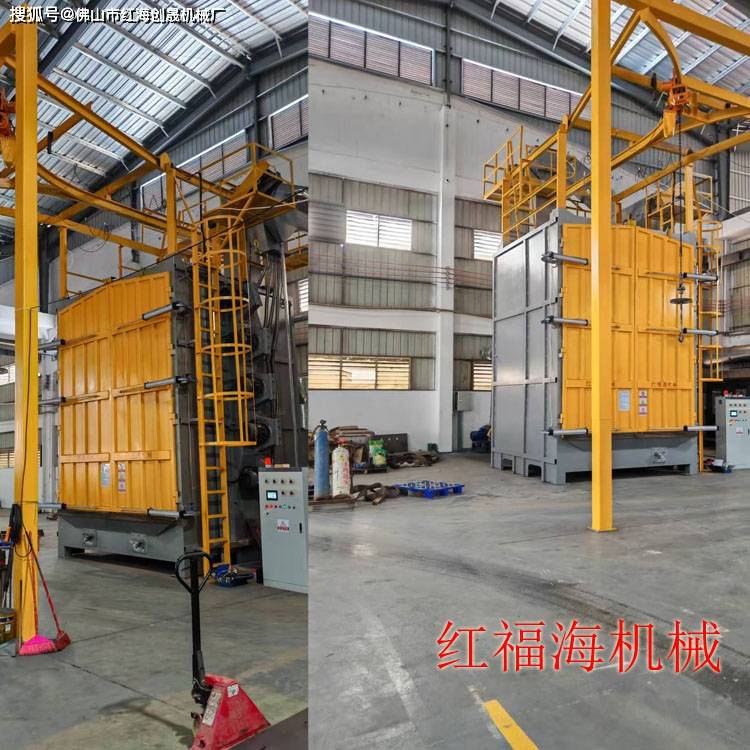
✅ 场景 3:单件很重、独立大件,但是构件不长,不方便辊道输送;中等批量,工件数量不是持续不断
👉 选吊钩抛丸机 典型工件:设备底座、小型钢框架、短重型箱体。 短板:长 H 型钢、十几米长构件很难放进去,每次吊装、开门都停机,产能上限低,不适合连续大批量流水线。
关键判断 3 个问题,快速锁定机型
- 工件是不是长条 H 型钢 / 箱型梁? 是 → 优先辊道通过式;
- 每月稳定产出多少吨钢构件?
- 工件是否统一截面,还是五花八门异形件? 截面类型少,大批量 → 通过式;工件杂乱、多异形 → 喷砂房