

在工业蒸汽系统的日常运维中,排污是最容易被忽视却直接决定设备热效率、运行寿命与生产安全的核心环节。据行业运维数据统计,蒸汽发生器30%以上的热效率异常问题,都与排污系统运行不畅存在关联。很多工厂设备运行一两年后出现燃气耗量上涨、蒸汽出力不足、安全阀频繁起跳等问题,追溯根源大多是长期排污不规范,导致炉水含盐量超标、受热面结垢、底部水渣堆积。本文将从分类操作、故障处置、系统优化三个维度,形成一套可直接落地的标准化排污运维体系,帮助现场运维人员彻底解决排污相关的各类痛点。
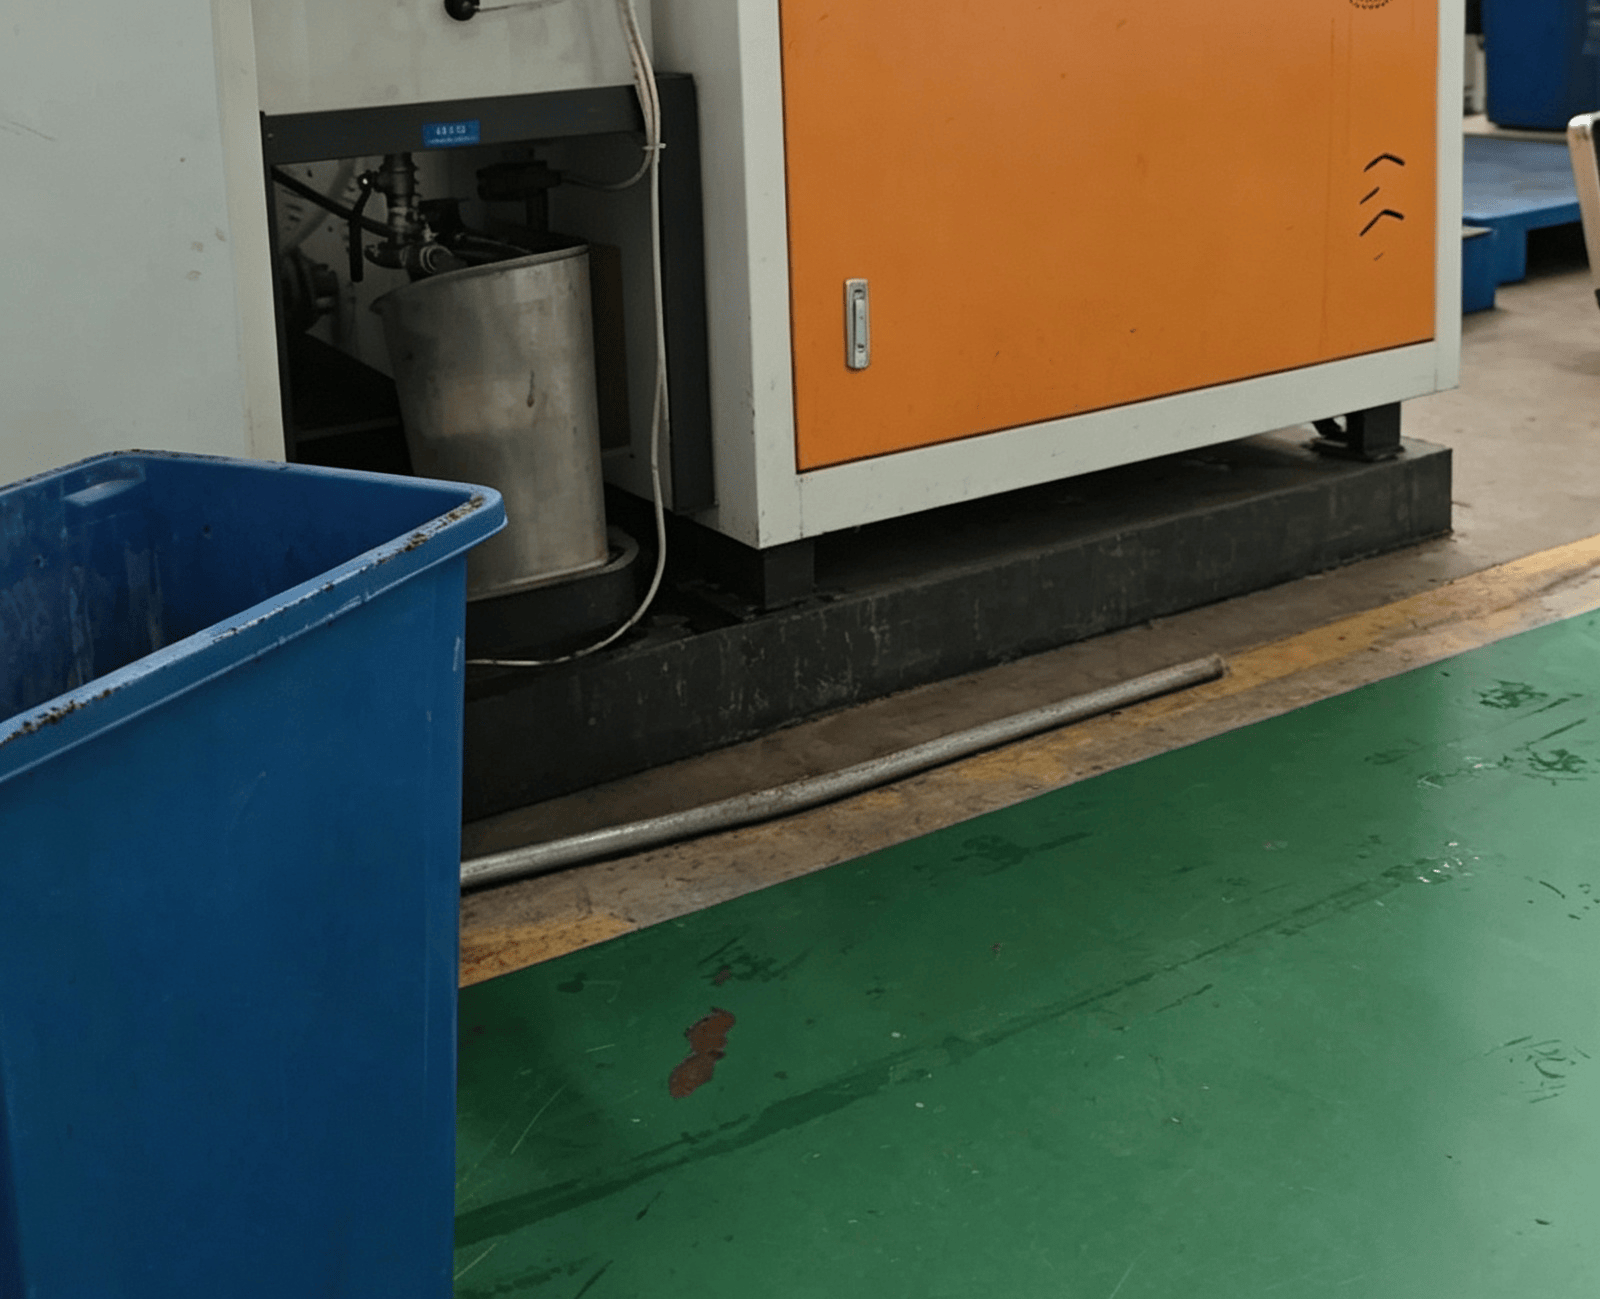
一、两类核心排污的标准化操作流程
蒸汽发生器的排污操作并非简单打开阀门放水,而是根据排出介质的差异,分为连续排污与定期排污两类,二者操作目标与执行规范完全不同。
连续排污也叫表面排污,核心作用是排出蒸发面附近高盐度的炉水,将锅水含盐量稳定控制在国标范围内,避免蒸汽带水、干度下降。操作时需先确认排污阀门无泄漏、卡涩,在设备正常带压运行状态下,缓慢开启排污阀,控制小流量连续排水,排污点需设置在汽包正常水位线下200-300mm的高盐区。全程要密切监测锅水水位与母管压力,根据每日水质化验结果微调排污量,既保证盐分达标,又避免过度排污造成热能与水资源浪费。
定期排污也叫底部排污,主要用于排出炉筒最低点沉积的水渣、腐蚀产物与泥沙杂质。操作必须选择在设备低负荷运行或停炉前进行,此时炉水循环速度慢,沉积物充分下沉,排污效率最高。作业前操作人员需穿戴好耐高温防护手套与护目镜,清理排污口周边区域,禁止无关人员逗留。操作时先微开靠近炉体的慢开阀,对低温管道进行预热,避免高温污水接触冷管道产生热冲击,随后全开快开阀,利用高速水流快速带出底部堆积的杂质。单次排污时长严格控制在30秒至1分钟,结束后先关闭快开阀,再关闭慢开阀,防止管道内形成负压将污水重新吸回炉内。
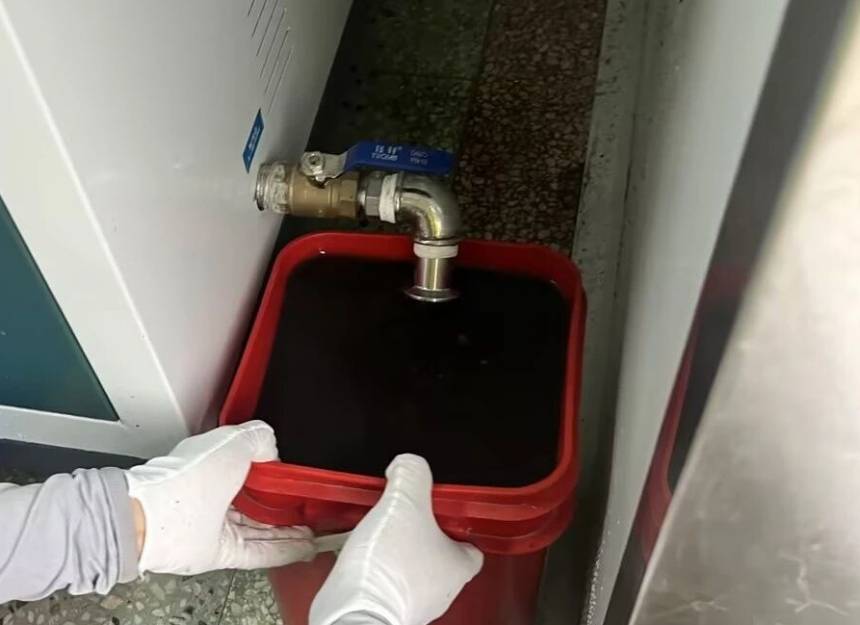
针对实验室用凯氏定氮仪这类小型蒸汽发生设备,还需配套专属日常排污规范:每日试验结束后,停止加热降温10分钟再开启底部排污阀,边补蒸馏水边排污,直至出口水流完全清澈;每月开展一次深度除垢排污,加入3%-5%的柠檬酸除垢液浸泡加热管30分钟,排空后反复冲洗3-4次,彻底避免水垢堵塞细小排污管路。
二、排污阀堵塞故障的全流程安全处置
排污阀是排污系统中故障率最高的部件,一旦出现堵塞,会直接导致排污功能失效,加速结垢与腐蚀进程。现场处置必须严格遵循“先泄压、后隔离、再疏通”的安全流程,严禁带压暴力拧动阀门,避免阀杆断裂、高压热水喷溅伤人。
第一步先完成系统安全隔离:将设备负荷降至最低工况,关闭排污阀上下游的控制阀门,缓慢打开泄压阀将阀腔内余压完全释放至常压,在操作位置悬挂“正在检修、禁止操作”的安全标识。如果现场多台设备共用一根排污总管,必须额外加装盲板隔离,防止其他运行设备的高温污水倒灌至检修位置。
第二步开展无损伤预疏通:使用铜制敲击工具,从排污出口侧向阀体方向逐步敲击,通过震动让粘连在流道内壁的水垢、水渣松动,同时小幅度反复开关阀门,利用阀芯的微小移动带出松动杂质,注意阀门旋转角度不得超过120°,避免阀杆超行程损坏。
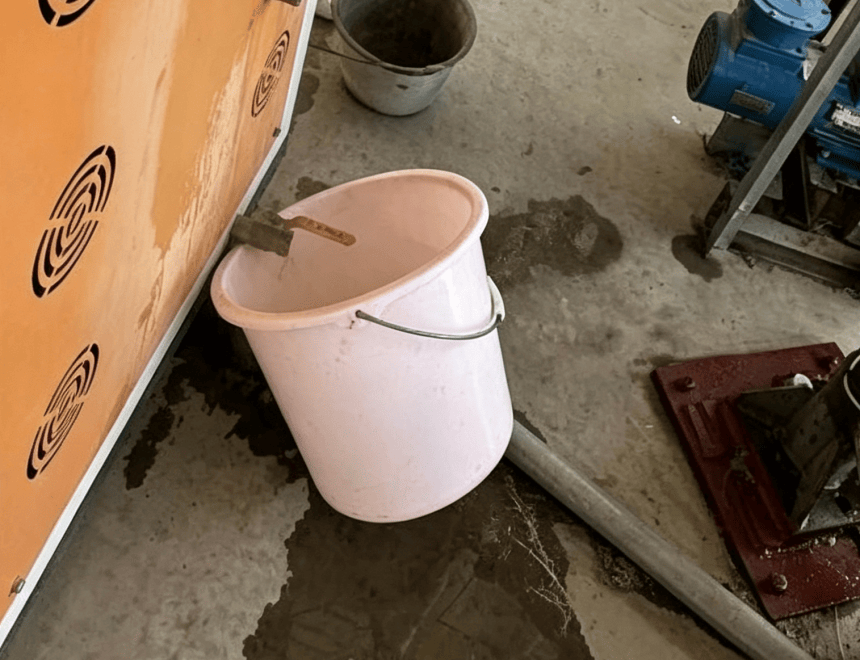
第三步针对性深度疏通:硬质泥沙、焊渣卡阻的工况,使用专用细通条从出口侧小心顶出颗粒;水垢结晶堵塞的工况,向阀腔内注入食品级除垢剂静置浸泡2-3小时,待水垢软化后用高压清水冲洗排出;絮状水渣堆积的工况,外接压力不超过0.3MPa的压缩空气反向吹扫,彻底吹出死角堆积物。疏通完成后必须手动开关阀门3-5次,确认阀杆转动顺畅无卡顿,再进行试排污验证,若阀门仍存在内漏、卡滞问题,必须立即更换同型号合格排污阀,严禁带故障运行。
三、从源头避免排污故障的系统性优化方案
规范操作只是基础,要实现排污系统长期零故障运行,必须从给水、管路、管理三个维度完成系统性升级。
首先是筑牢水质第一道防线,整套蒸汽机组必须配套统一的中央软水系统,保证给水总硬度稳定≤0.03mmol/L,制药、无菌食品等高要求工况还要增加反渗透处理单元,从源头减少钙镁离子的析出。在给水管道加装精度不低于50μm的前置过滤器,拦截水中的泥沙、铁锈等固体杂质,大幅降低硬质颗粒卡阻排污阀的概率。
其次是优化排污管路配置,排污管道必须选用合格的耐温承压管材,连接位置保证密封无泄漏,管路走向避免出现大量低流速死角,所有低点位置加装疏水阀。多台设备并联运行的工况,必须逐台独立设置排污支路,禁止多台设备共用一根细排污管,防止排污时出现压力对冲、污水倒灌的问题。
最后建立标准化运维台账,详细记录每一次排污的时间、时长、排污量与水质化验结果,每周检查排污阀门开关灵活性,每月对排污管道进行一次通球检查,每季度开展一次排污系统整体密封性校验。同时严禁操作人员随意调整排污阀门限位,避免出现过度排污、水资源与热能大量浪费的问题。
做好蒸汽发生器的排污运维,本质上是用低成本的日常规范操作,换取设备长期稳定的高热效率与长运行寿命,既避免因结垢导致的能耗异常上涨,也从根源上消除了局部过热引发的设备安全隐患,是工业蒸汽系统降本增效最容易落地、投入产出比最高的运维环节。














