

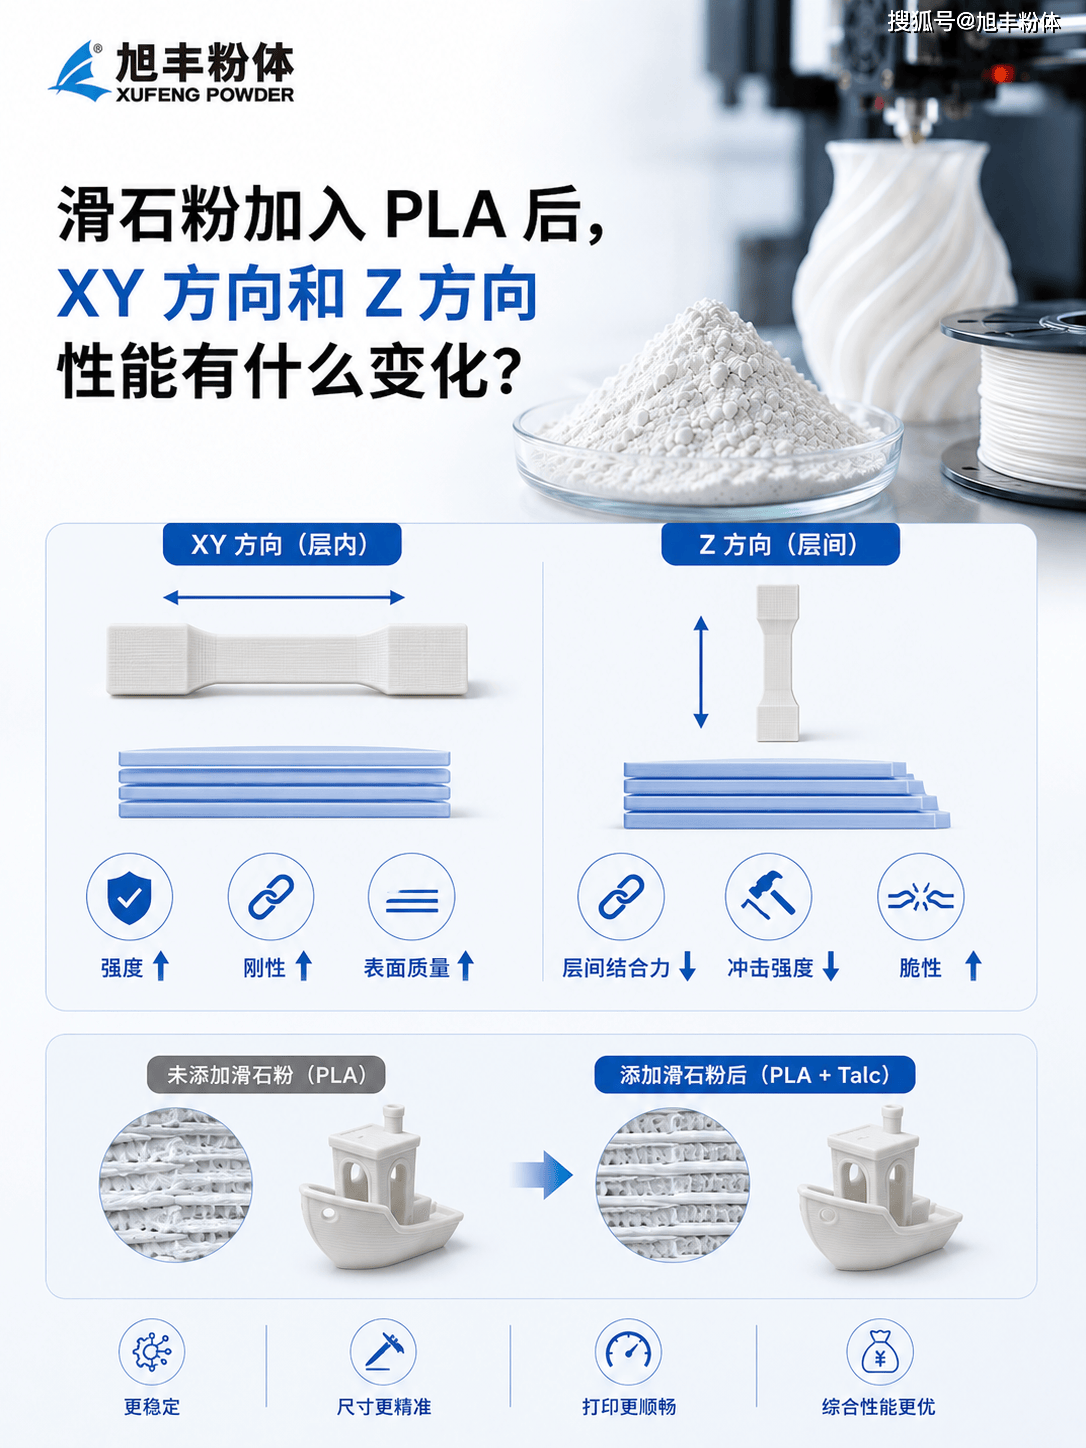
如果你只看3D打印PLA的一个拉伸强度数据,很容易产生一个误区:“材料拉伸强度是多少,打印件就有多少强度。”实际上,对于FDM打印件来说,这个说法并不准确。因为3D打印件存在明显的各向异性。也就是说:XY方向和Z方向的力学性能通常不是一样的。而滑石粉加入PLA以后,并不会自动消除这种差异。
一、为什么会出现XY/Z差异?
FDM打印是:一层一层堆起来的。在XY平面内,打印线材通常形成连续的熔融路径。
而Z方向则依赖:上一层 + 下一层之间的熔融扩散和界面结合。因此,Z方向相当于考验:“层与层之间粘得有多牢。”
公开研究指出,FDM打印PLA存在明显的正交各向异性,而且层间结合造成的各向异性更加明显。 另一项关于PLA层间界面的研究也指出,FDM打印件在XY方向通常明显强于Z方向,主要原因就是层间结合相对薄弱。
二、加入滑石粉后,为什么Z方向也可能发生变化?
因为滑石粉会改变PLA的:结晶行为 + 熔体状态 + 热传递 + 层间融合。特别是滑石粉可以促进PLA结晶。2019年的PLA/Talc FFF研究发现,滑石粉能够促进PLA在快速冷却过程中发生熔体结晶;结晶释放的热量可以延缓打印件冷却,并促进相邻打印层之间的融合,从而提高打印件的刚性和机械完整性。 因此,滑石粉对Z方向的影响,并不仅仅来自“矿物增强”。还可能来自:它改变了PLA在层间界面的热历史。
三、旭丰20%测试数据非常有代表性
旭丰粉体对20%滑石粉/PLA线材进行了XY和Z方向力学测试。例如:
普通滑石粉:
XY拉伸强度:25±2 MPa
Z向拉伸强度:10±2 MPa
而FTD-1201Y:
XY拉伸强度:39±2 MPa
Z向拉伸强度:22±2 MPa。
这意味着:普通滑石粉样品中,Z向强度约为XY方向的40%;FTD-1201Y样品中,Z向强度约为XY方向的56%。也就是说,在这组特定测试中,FTD-1201Y样品不仅XY方向表现更高,Z方向的保持程度也更好。
但这里需要特别强调:这只是旭丰资料中的特定测试结果,不代表所有3D打印设备、打印参数和PLA体系都能复制同样的XY/Z比例。
四、为什么有些滑石粉XY性能提高了,Z方向却没有明显提高?
这是一个非常值得研发人员关注的问题。因为:XY方向主要考验层内材料本身的强度和刚性;而:Z方向更加依赖层间结合。如果滑石粉虽然能够提高PLA本体刚性,但是同时造成:熔体黏度变化、层间润湿下降、结晶速度过快、粉体团聚、层间界面缺陷。那么就可能出现:XY方向提高,但Z方向改善有限。这也是为什么开发3D打印滑石粉时,不能只拿一根拉伸棒测试。
五、真正适合3D打印的滑石粉,要同时考虑XY和Z
如果产品是普通平面装饰件:XY方向可能更重要。
但如果产品是:支架、连接件、机械结构件、卡扣、承重件,那么Z方向就非常重要。例如一个垂直打印的支架,如果主要载荷方向恰好垂直于层面,那么即使XY方向拉伸强度很高,也不能说明这个零件足够可靠。因此,开发3D打印耗材时最好建立:XY性能 + Z性能 + 打印方向三个维度的评价体系。
结论
滑石粉加入PLA后,XY和Z方向性能可能同时发生变化,但两者变化机制并不完全相同。
XY方向:更多受到材料本体刚性、填料增强、分散和结晶的影响。
Z方向:除了上述因素,还高度依赖层间熔合和界面结合。
因此,评价3D打印滑石粉时,不能只问:“拉伸强度是多少?”还应该问:“XY是多少?Z是多少?测试条件是什么?”
旭丰粉体的20% PLA应用测试同时测试XY和Z方向性能,这种评价方式更接近3D打印耗材实际应用需求。














