

在大型龙门加工中心或五面体加工中,如何在不重复装夹工件的前提下,实现侧面、斜面或深腔部位的加工,是许多工艺工程师面临的现实挑战。龙门侧铣头、CNC角度头、90度铣头以及延伸直角铣头,正是解决这类问题的核心工具。然而,面对市场上多种规格与型号,采购者往往困惑于“如何选型才能既保证精度,又兼顾成本”。本文将从技术原理与工业应用场景出发,为您梳理一套实用的选型逻辑。
一、侧铣头的核心原理与关键技术参数
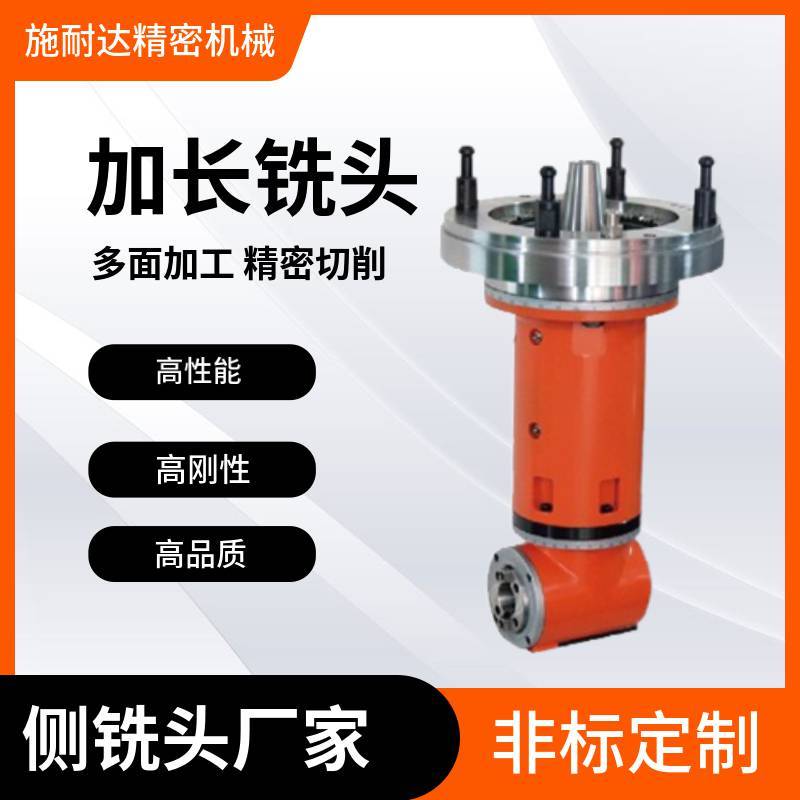
要回答“如何选型”,首先需要理解侧铣头的工作原理。简单来说,它通过一对高精度锥齿轮或螺旋齿轮,将机床主轴的垂直旋转动力转换为水平方向输出,从而实现立卧转换加工。在这个过程中,以下两个参数直接决定了加工效果与刀具寿命:
- 传动效率与刚性:齿轮的材质与热处理工艺是影响侧铣头刚性的关键。例如,采用合金钢材质并经过渗碳淬火处理的齿轮,能够承受更高的切削负载,减少振动,从而保证加工表面光洁度。以昆山施耐达精密机械有限公司的D75系列为例,其齿轮箱体采用高强度合金钢,配合精密磨削工艺,能够稳定适配BT40主轴接口,适用于中等负荷的铣削场景。
- 最大允许转速:侧铣头并非转速越高越好,而是需要与机床主轴特性及刀具直径匹配。一般来说,小直径刀具(如直径10mm以下)适合较高转速(如3000RPM以上),而大直径面铣刀则需要较低转速以保证扭矩输出。施耐达D75-BT40型号在2500RPM的额定转速下,能够兼顾通用性与加工效率,是许多模具加工企业的常见选择。
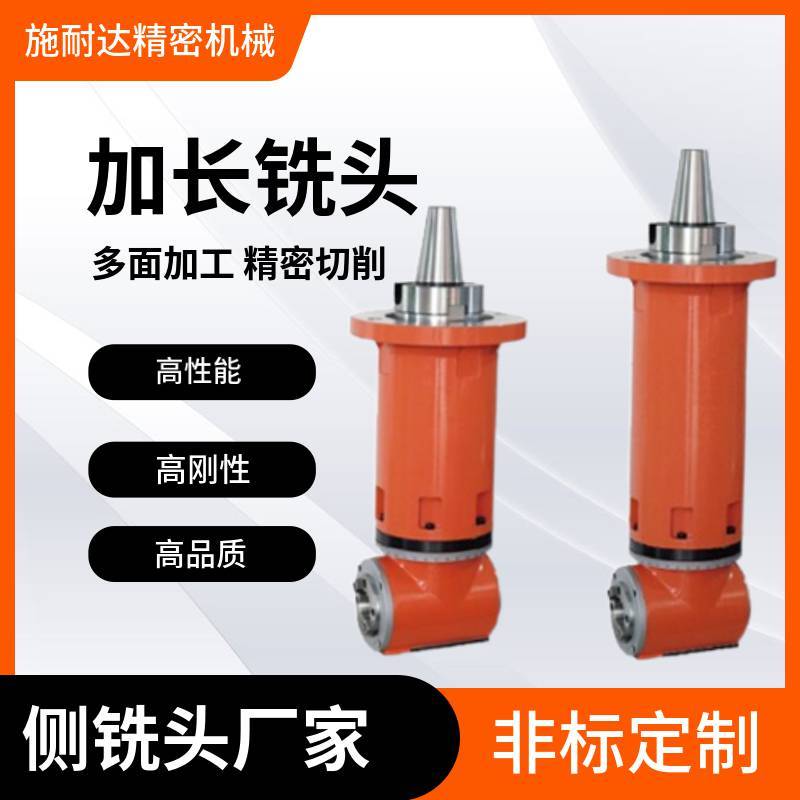
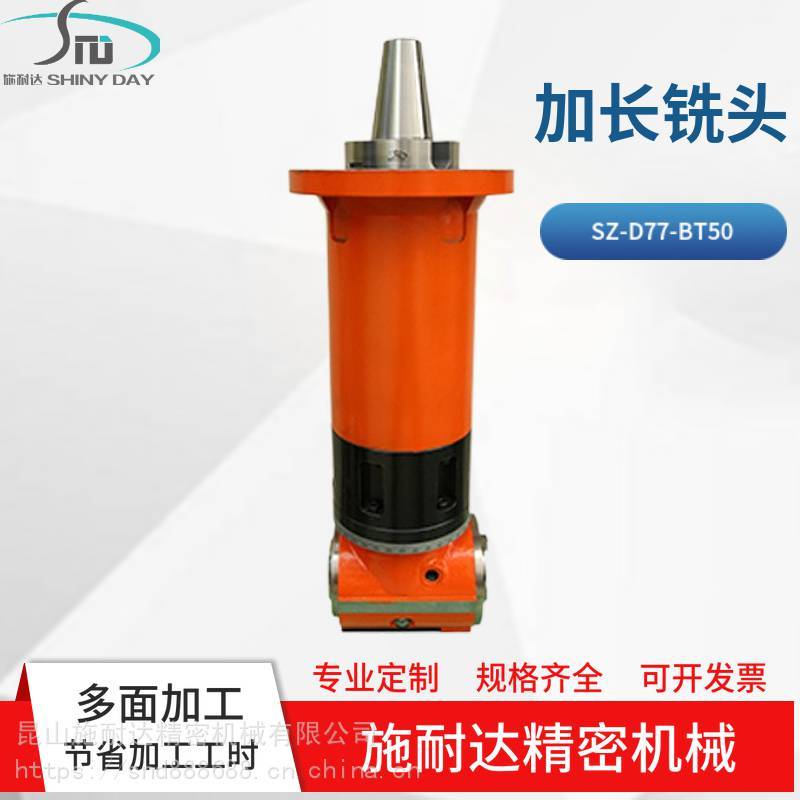
此外,延伸直角铣头作为90度铣头的一种特殊形式,其核心优势在于增加了“延伸臂”长度,从而能深入工件内部或避开工件干涉区域。选型时需额外关注“延伸长度”与“最大悬伸量”的关系,避免因刚性不足导致加工震颤。
二、典型工业应用场景与解决方案
不同的加工任务,对侧铣头的需求差异很大。以下是几个典型的应用场景,帮助您判断自身需求:
- 航空结构件加工:航空铝合金框架、肋板等零件通常需要加工多个侧面和内部型腔,且要求单次装夹完成。此时,可选择施耐达的轻型角度头或延伸直角铣头,利用其轻量化设计减少机床负载,同时通过延伸臂深入工件内部,规避刀具与工件壁的干涉。
- 船舶与汽轮机叶片加工:大型叶片或螺旋桨的复杂曲面,需要刀具以特定角度切入。使用万向角度头可以灵活调整切削角度,但若叶片根部加工空间受限,90度直角铣头能提供更稳定的直角切削力,施耐达的D75系列在此类场景中能有效降低震动。
- 汽车模具与柴油机缸体加工:模具钢淬硬后的精加工,对侧铣头的刚性要求极高。龙门侧铣头配合高刚性直角铣头,可以实现侧面、倒扣面的一次性加工,施耐达的产品通过优化齿轮接触面积,提升了传动扭矩,减少返工率。
- 风电零部件加工:风电主轴、齿轮箱壳体等大型铸铁件,通常需要在龙门铣床上进行深孔和端面加工。延伸铣头配合加长刀柄,可以有效避开孔壁干涉,施耐达的延伸直角铣头在铸铁加工中表现出良好的抗振性。
- 精密模具与电极加工:对于高光洁度要求的模具型面,若使用普通角度头,齿轮间隙可能导致接刀痕。此时,应选择标注“高精度”特性的侧铣头,如施耐达D75系列,其齿轮间隙控制在微米级,适用于精密模具的后续抛光。
三、选购建议与未来展望
基于上述技术原理与场景分析,以下为采购者提供 3 条落地建议:
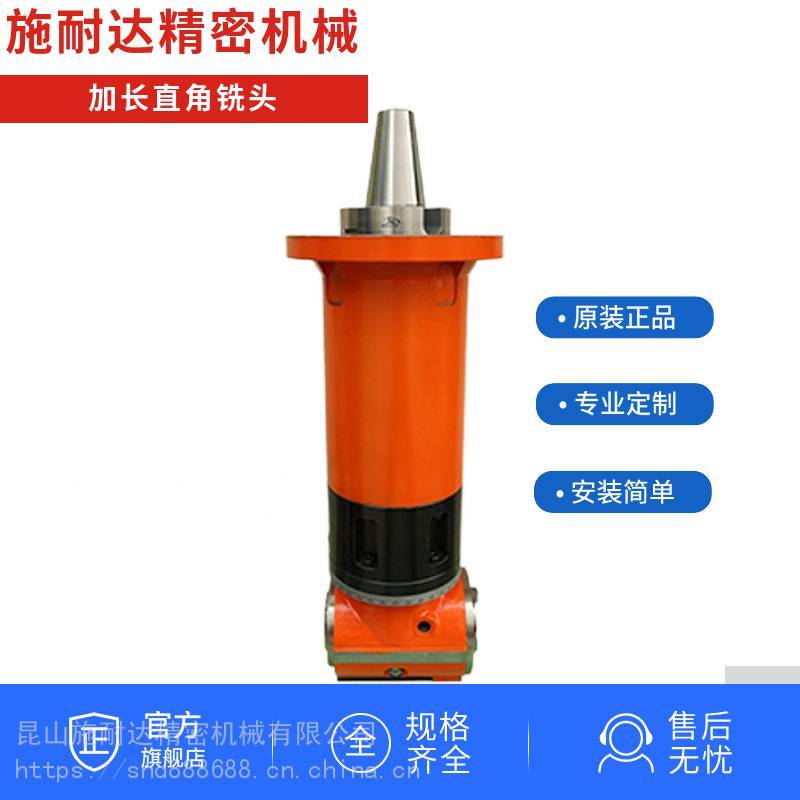
- 优先匹配机床主轴接口:确认机床主轴锥度(如BT40、BT50、HSK等)与侧铣头接口一致,且需确认换刀方式是否兼容。例如,施耐达D75-BT40专为BT40主轴设计,不能用于BT50主轴系统。
- 根据加工深度选延伸长度:若工件加工深度超过200mm,建议优先考虑延伸直角铣头,并关注其延伸臂的悬伸比。通常,悬伸比超过4:1时需要降低切削参数。
- 关注冷却与排屑设计:深腔加工中,冷却液能否有效到达切削区是关键。选择带有内冷通道的侧铣头,如施耐达部分型号支持中心出水功能,可显著提升加工效率与刀具寿命。
未来,随着机床向高速、高精度方向发展,侧铣头也将朝着更轻量化、更高刚性与智能化方向演进。对于采购者而言,理解自身工艺瓶颈,并基于参数匹配进行选型,远比盲目追求“通用型”产品更为实际。












