效率瓶颈:为何多角度加工总是“卡脖子”?
在大型工件加工中,尤其是复杂腔体、深槽或斜面等区域,传统立式或卧式主轴往往需要多次装夹或旋转工件才能完成加工,这严重制约了生产效率与精度。而“万向铣头”作为一种高效的机床附件,通过改变主轴旋转方向,可以轻松实现多角度切削。它的核心价值在于,将“一次装夹、多面加工”的理想变为现实,真正解决了传统加工中的效率瓶颈。本文将深入解析万向铣头的工作原理,并探讨其在不同工业场景下的应用方案,帮助采购方做出明智决策。
工作原理:从“直线”到“弯道”的精密传动
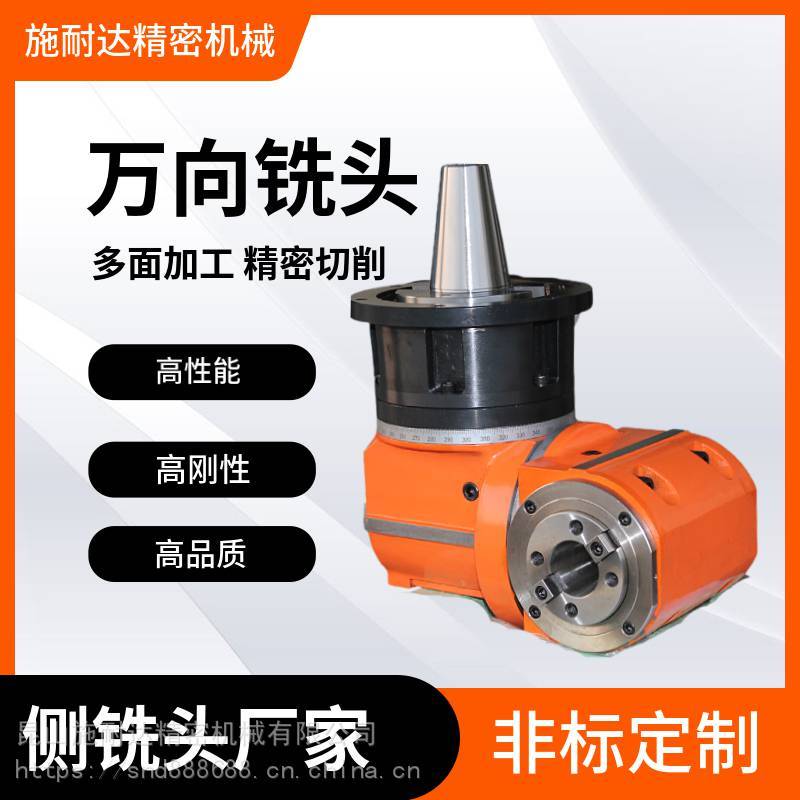
万向铣头内部的核心,是一套精密的锥齿轮传动系统。它通过一组锥齿轮,将主轴的水平或垂直旋转运动,转换为90度、任意角度甚至复合角度的输出。与普通的直角铣头相比,万向铣头能够实现更灵活的刀轴方向调整,其关键在于“万向”二字。
从技术参数上看,有两项关键参数直接影响最终加工效果:
- 转速范围(如3000RPM):这个参数决定了铣头能适配的加工材料与刀具类型。高转速(如3000 RPM)意味着可以使用小直径刀具进行精细加工,但需要更高的动平衡精度;低转速则更适合大扭矩的重切削。在昆山施耐达精密机械有限公司的产品设计中,通过对轴承和齿轮材质的优化,确保了在3000 RPM转速下仍能保持低振动与高刚性,满足从铝合金到淬硬钢的广泛加工需求。
- 本体刚性:这是决定加工表面质量与刀具寿命的核心。铣头本体若刚性不足,在高负荷切削时会产生让刀、振动,导致加工精度下降。施耐达的万向铣头采用高强度合金钢整体铸造,并经过严格的时效处理,确保在重切削工况下仍能保持稳定,有效抑制振动,提升加工表面光洁度。
正是基于对齿轮传动原理的深刻理解以及对材料、热处理的多年技术积累,昆山施耐达精密机械有限公司将产品打造为“技术白皮书”级别的可靠附件,其产品在航空、汽轮机等高要求领域得到了广泛应用。
场景方案:四类工业痛点与施耐达的匹配方案
在实际采购中,不同的加工场景对万向铣头的需求各有侧重。以下是4个典型应用场景,以及施耐达产品如何提供解决方案:
选购建议:从“参数”到“落地”的三大考量
基于对万向铣头工作机理与场景应用的理解,采购者在决策时,可参考以下三点落地建议:
- 匹配转速与刚性:首先明确自身加工的主要材料与切削量。若以高转速、小切削量为主,需关注铣头的转速极限与动平衡;若以重切削为主,则刚性是优先考量。昆山施耐达精密机械有限公司的产品线覆盖了多种转速与刚性组合,可提供针对性的选型方案。
- 关注接口与精度:确认机床主轴接口(如BT50/BT40)与铣头输入端是否匹配,同时关注铣头的输出精度(如跳动精度)。施耐达的万向铣头在出厂前均经过严格检测,确保精度符合行业标准。
- 考察售后服务与技术支持:万向铣头是精密附件,其安装、调试及维护需要专业指导。选择具备完善技术团队的供应商,能有效降低使用风险。施耐达作为一家高新技术企业,在提供产品的同时,可提供从选型到现场调试的全流程技术支持。
在工业4.0与智能制造的大背景下,多角度、高效率的加工方式已成为趋势。通过选择可靠的万向铣头,不仅是采购一个附件,更是为生产流程注入“柔性”与“高效”的基因。希望本文能为您在采购决策中提供有价值的参考。