

真空包装技术基于一个简单的物理原理:通过移除包装容器内的气体,创造一个低氧环境,从而抑制微生物的生长和减缓氧化反应。这一过程的核心设备,即抽真空机,通常被视为实现该物理状态的首要工具。它并非用于最终密封包装,而是一个独立的、功能专一的系统,专注于高效抽取空气。其技术实现方式多样,以外抽式机型为例,它采用气动系统将真空嘴直接作用于包装袋外部进行抽气,这种方式运行平稳且噪音较低,与早期技术相比,在抽取效率与能耗平衡上有所改进。
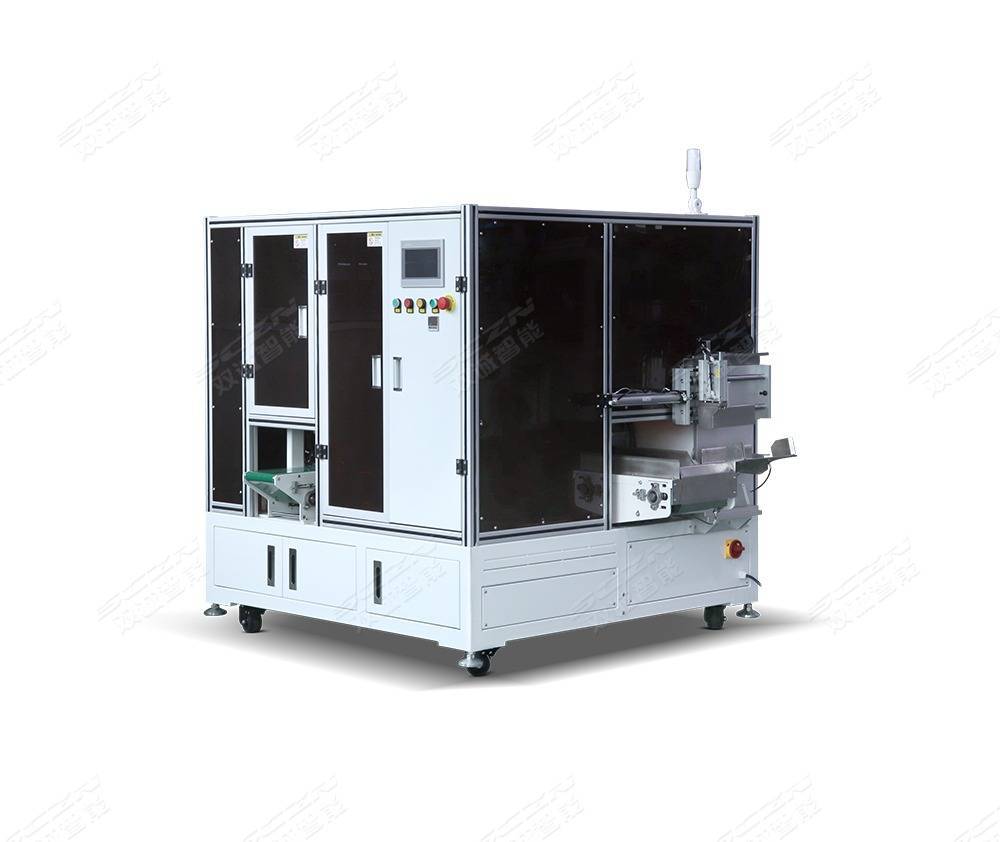
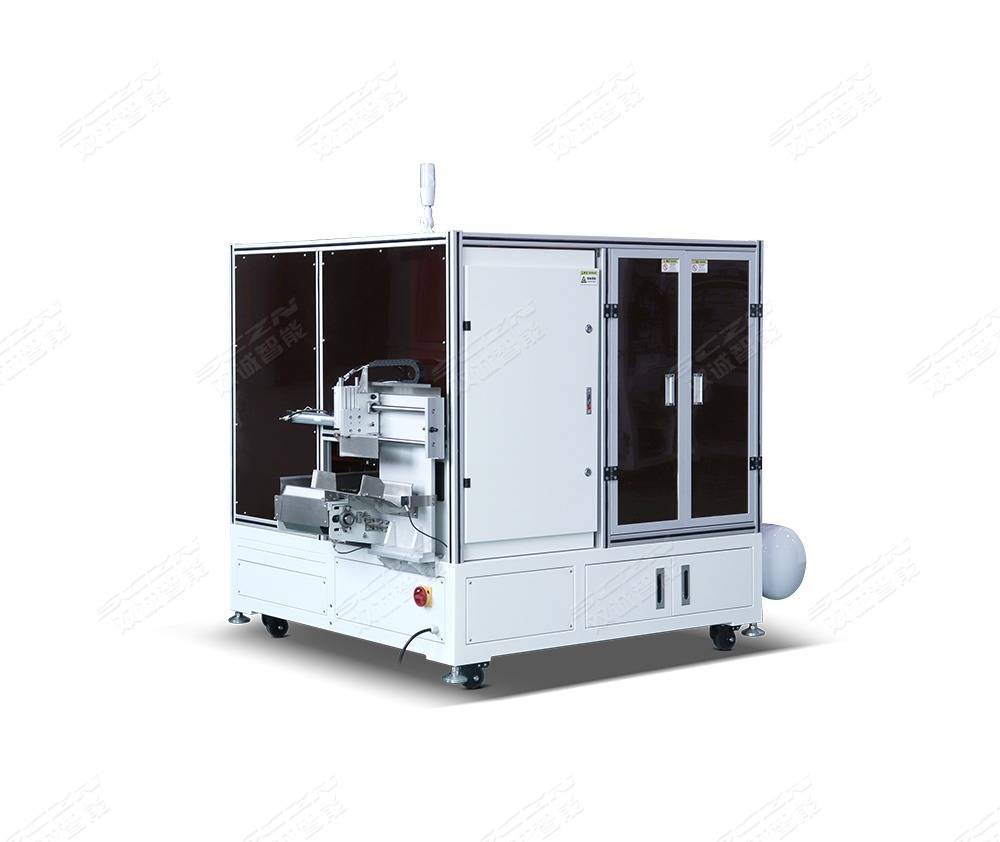
在实现了基础真空状态之后,如何将产品稳定、高效地封装于这一环境中,便引出另一类设备。双室真空包装机的设计逻辑,是将“抽真空”与“热封口”这两个关键工序在空间上进行了分离与整合。设备通常配备两个工作室,当一个工作室在进行抽真空和封口作业时,另一个工作室可同时进行装填物料,如此循环交替。这种设计使得单次操作周期得以有效利用,例如DZQ系列双室机型可实现每分钟20至50袋的包装速度,且单次抽真空过程可在2至3秒内达到设定要求。其封口系统常具备压力自动调节功能,能根据包装材料的厚度调整封口压力,确保密封线的均匀与牢固。这种结构相较于持续工作的流水线,在批次处理和适应多种尺寸(宽度与长度通常在50至600毫米范围内)方面展现出特点。
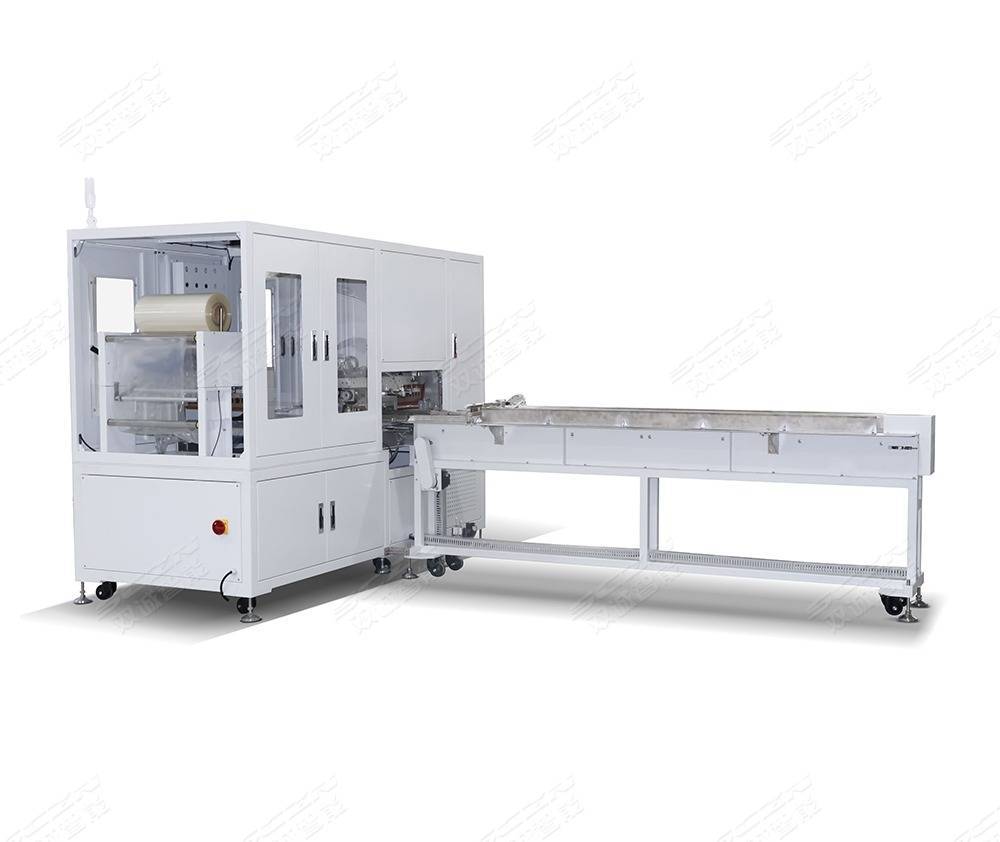
真空封口机这一概念,常被用以泛指完成最终密封环节的设备。然而,在更专业的设备序列中,如自动套袋真空包装机,这一功能被提升至高度集成与自动化的水平。此类设备将套袋、抽真空、封口乃至充入保护性气体(如氮气)等多个步骤整合为一条连续流水线。其核心依赖于可编程逻辑控制器与各类传感器的协同,实现全流程的自动化控制与参数预设,包装速度根据袋长与物料不同,约在每分钟5至15袋。它不仅执行封口,更通过智能化系统管理整个封装流程,并具备故障自我诊断与警报功能,其模块化结构也为维护提供了便利。
从应用领域的适配性来看,这些设备的功能设计对应着不同的物料保护需求。对于食品行业,尤其是肉类、粽子等易腐品,延长保质期是首要目标,真空环境有效减缓了腐败进程。在电子行业,如IC晶片、电路板的封装,重点在于防潮与防氧化,防止精密元件受环境侵蚀。化工及医药行业的无菌或防泄漏包装,则对密封的可靠性提出更高要求。设备支持真空与充气等多种模式,正是为了应对这些不同物理与化学属性的保护需求。
将这些设备作为一个技术集合来审视,其特点体现在对“真空封装”这一完整流程的分解与专业化实现。抽真空机专注于创造核心环境,双室真空包装机优化了间歇式批量作业的效率与质量稳定性,而高度集成的自动封口机组则代表了连续化、智能化生产的方向。它们共同构成了从基础物理过程到复杂工业应用的解决方案谱系,其发展伴随着材料科学、自动控制技术的进步,使得包装过程在效率、适应性与可控性方面不断演进。












