

新能源锂电自动化产线中,充电接头是电池化成分容、检测工序里的核心零部件,直接接触电池极柱,在连续充放电循环过程中持续承受电流带来的温升、频繁插拔摩擦,同时要保持优异绝缘性能。充电接头长期反复开合,材料一旦出现磨损、软化、变形,就会引发接触不良、绝缘失效,严重时造成设备停机甚至安全隐患。
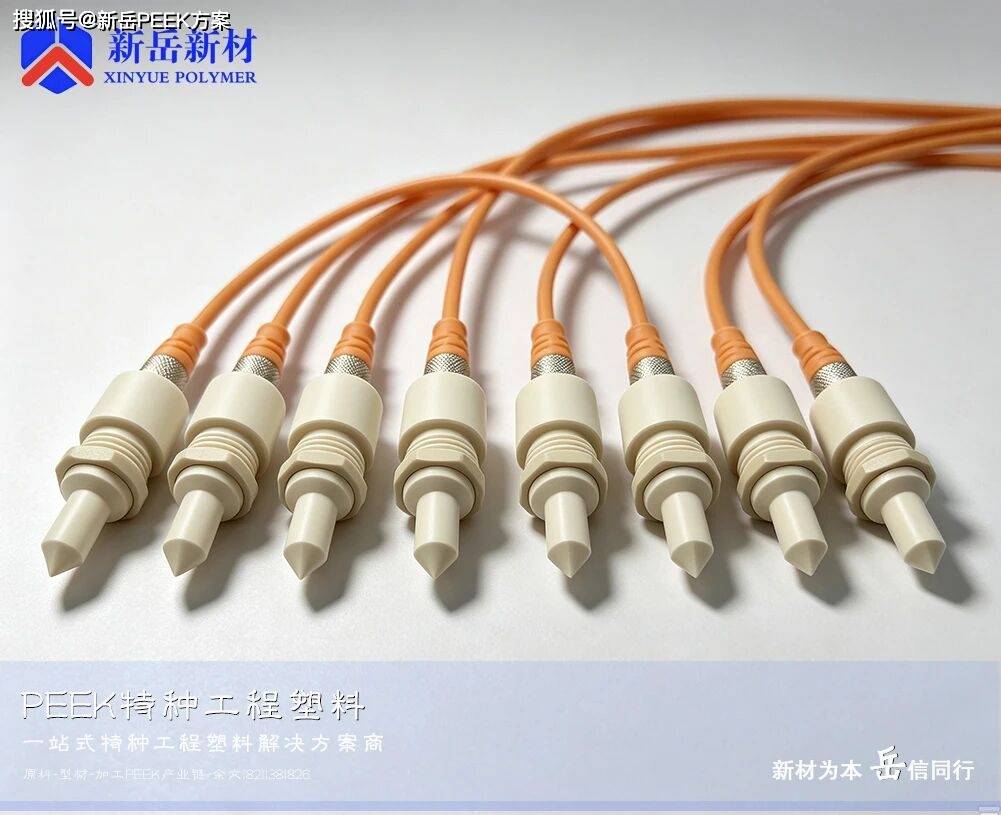
很多锂电设备厂商在项目开发阶段,会在 PEEK 和 PEI 两种特种塑料之间做选型对比,部分接头基座采用板材铣削成型,小型内嵌衬套类零件选用棒材加工。惠州市新岳新材料科技有限公司承接多批次锂电设备充电接头定制订单,落地锂电设备 PEEK 充电接头解决方案,同步开展 PEI 锂电绝缘充电设备加工对比方案,结合多套充电接头现场应用场景案例做 PEEK 材料选材,优化 PEEK 加工、PEI 加工整套工艺,解决锂电绝缘配件量产中的各类问题。
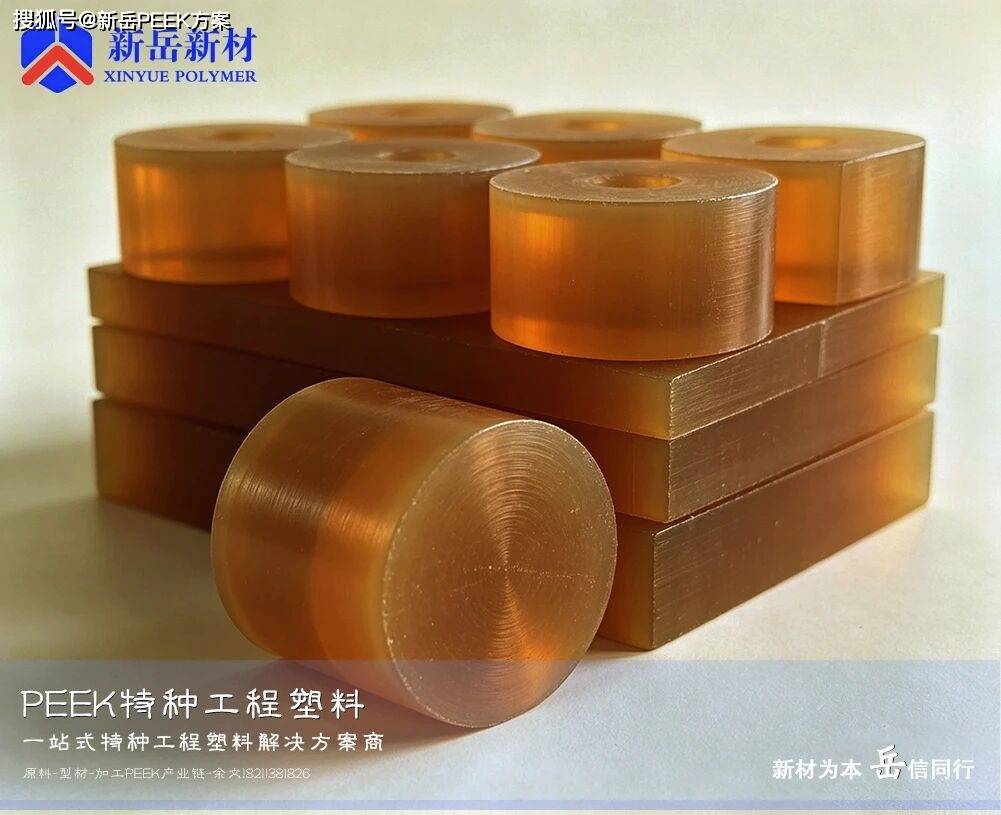
本次对比测试采用相同充电接头图纸,分别选用 PEEK 板、PEEK 棒、PEI 板、PEI 棒作为原材料加工样品,模拟锂电产线连续插拔、升温循环工况,从加工性能、成品耐磨度、耐高温性能、绝缘稳定性多个维度进行长期测试。PEEK 属于半结晶特种工程塑料,连续使用温度可达 260℃,具备优异的耐磨性能、极低的热膨胀系数,绝缘性能稳定。
在充电接头持续通电发热场景下,PEEK 板、PEEK 棒制成的接头基座不易受热软化,反复插拔摩擦后材料磨损量小,长时间使用尺寸变化微小,保障极柱接触位置定位精度。但 PEEK 原料成本更高,PEEK 加工环节难点集中在毛坯内应力控制,板材棒材切削后容易出现应力释放变形,薄壁绝缘筋位加工不当会产生尺寸偏移,加工前需要配套退火处理。
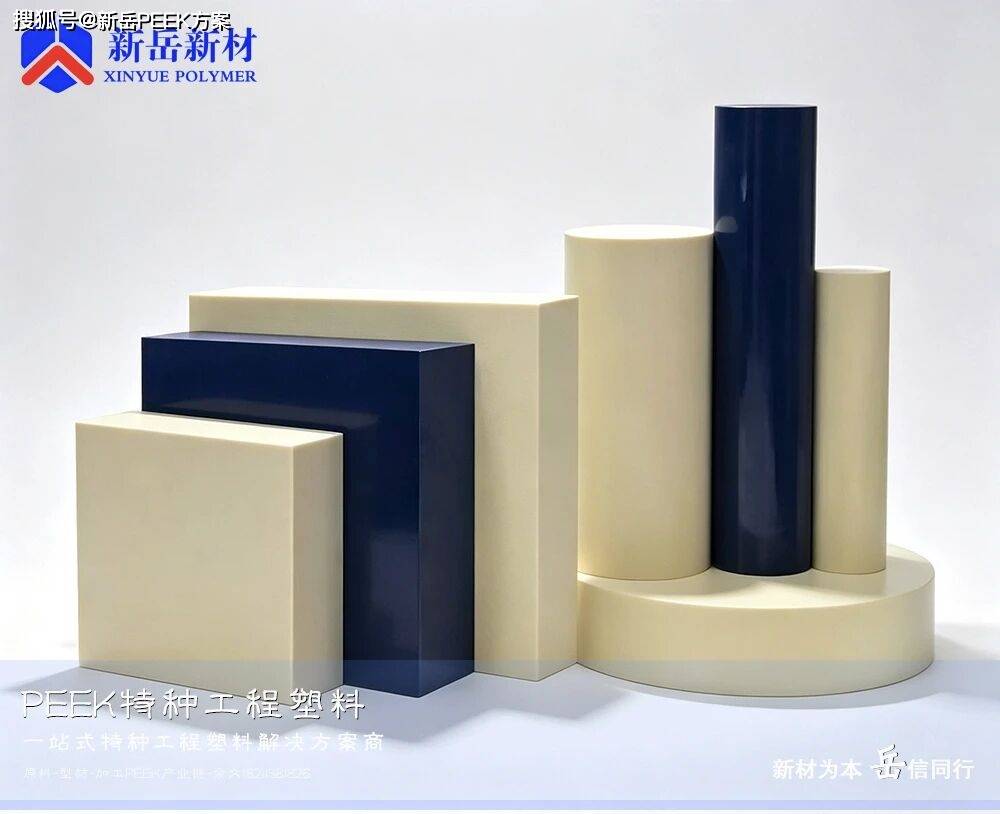
PEI 为非结晶特种工程塑料,常温绝缘性能优秀,原料采购成本相比 PEEK 更有优势,切削加工成型便捷,毛坯内应力更低,量产加工效率更高,适合常温工况下的锂电绝缘结构件。但 PEI 短板同样明显,长期工作温度上限低于 PEEK,热膨胀系数偏大,充电接头持续发热时,零件会发生热胀,极柱定位尺寸出现偏移;材料耐磨性能弱于 PEEK,高频反复插拔场景下,磨损速度更快,长期使用容易出现间隙变大、定位松动。
同时 PEI板、PEI棒脆性相对更高,加工接头薄壁绝缘筋时,如果切削冲击控制不到位,易产生微崩边,在持续振动的锂电设备产线上,微小裂纹会逐步扩展,存在零件断裂风险。通过实测与现场案例复盘,我们梳理出两种材料的适用边界,帮助锂电设备客户根据产线工况精准选材,避免选型错误带来产线停机损失。
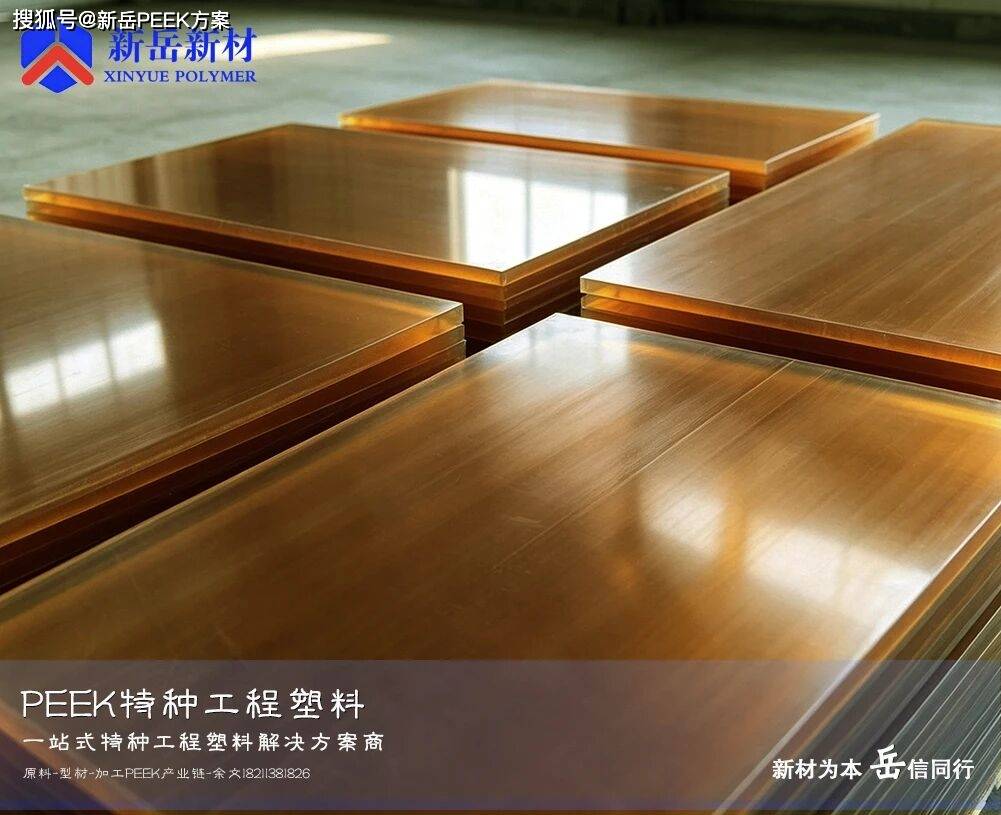
锂电设备 PEEK 充电接头解决方案,专门针对锂电化成分容设备高频插拔、持续升温工况设计,基材选用 PEEK 板铣接头基座,小型衬套、定位环等配件采用 PEEK 棒车削加工。毛坯预处理环节,所有 PEEK 板、PEEK 棒原料上机前执行梯度退火工艺,缓慢升温保温再匀速降温,提前释放挤出成型带来的残余内应力,防止 PEEK 加工过程中,大量材料切除后应力释放,造成接头薄壁结构翘曲变形。下料完成后的坯料静置时效,再进入 CNC 工序,采用分层铣削、顺铣刀路加工接头绝缘薄壁,搭配压缩空气持续风冷,控制切削温升,避免 PEEK 受热粘刀、薄壁塑性变形。
针对充电接头弧形接触面,优化走刀路径,降低表面粗糙度,减少插拔摩擦损耗。半精加工完成后工件转入恒温车间静置,释放二次切削应力,之后再开展精铣、精车工序,保证接头孔位、绝缘筋厚度公差稳定。装配倒角、避空位采用圆弧过渡,规避应力集中,提升接头在反复插拔工况下的使用寿命。惠州市新岳新材料科技有限公司这套 PEEK 充电接头加工工艺,已经落地多个锂电自动化产线项目,成品在连续上万次插拔测试后,尺寸变化极小,绝缘性能稳定,满足锂电设备长时间不间断运行需求。
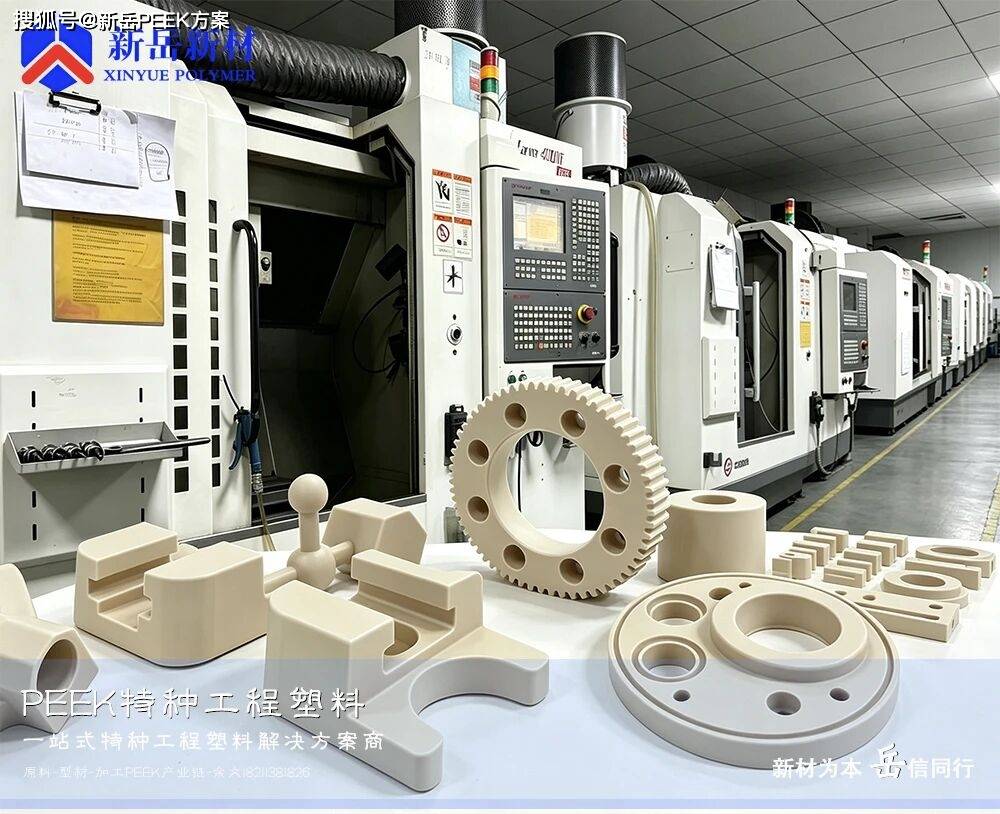
PEI 锂电绝缘充电设备加工对比方案,充分发挥 PEI 常温加工效率高、成本可控的优势,明确 PEI 材料使用限制,适合低频次插拔、温升幅度小的锂电绝缘配件。PEI 加工可以简化毛坯退火流程,缩短前置处理周期,提升整体生产效率。加工 PEI 板接头基座、PEI 棒绝缘衬套时,采用圆弧切入刀路,禁止垂直直插下刀,减小切削冲击,保护绝缘薄壁筋位,降低崩边概率;选用锋利硬质合金刀具,定时点检刃口,防止钝化刀具拉扯材料产生微裂纹。
装夹采用软爪或者真空吸盘,均匀分散夹持压力,避免局部应力压裂薄壁结构。加工完成常温检测,零件平面度、孔位精度可以快速达标。在方案评审阶段,工艺人员需要重点确认产线工况:如果充电接头高频插拔、工作温度波动大,不推荐 PEI 板、PEI 棒;如果是低频检测工位、温升低、预算受限的绝缘底座,PEI 方案具备很高性价比。若是坚持在有一定温升的工况使用 PEI,编程阶段需要预留热膨胀尺寸补偿,降低温度变化带来的定位偏差。玻纤填充 PEI 板、PEI 棒刚性更强,但填料会加速刀具磨损,必须缩短刀具更换周期,防止刃口磨损带来零件缺陷。
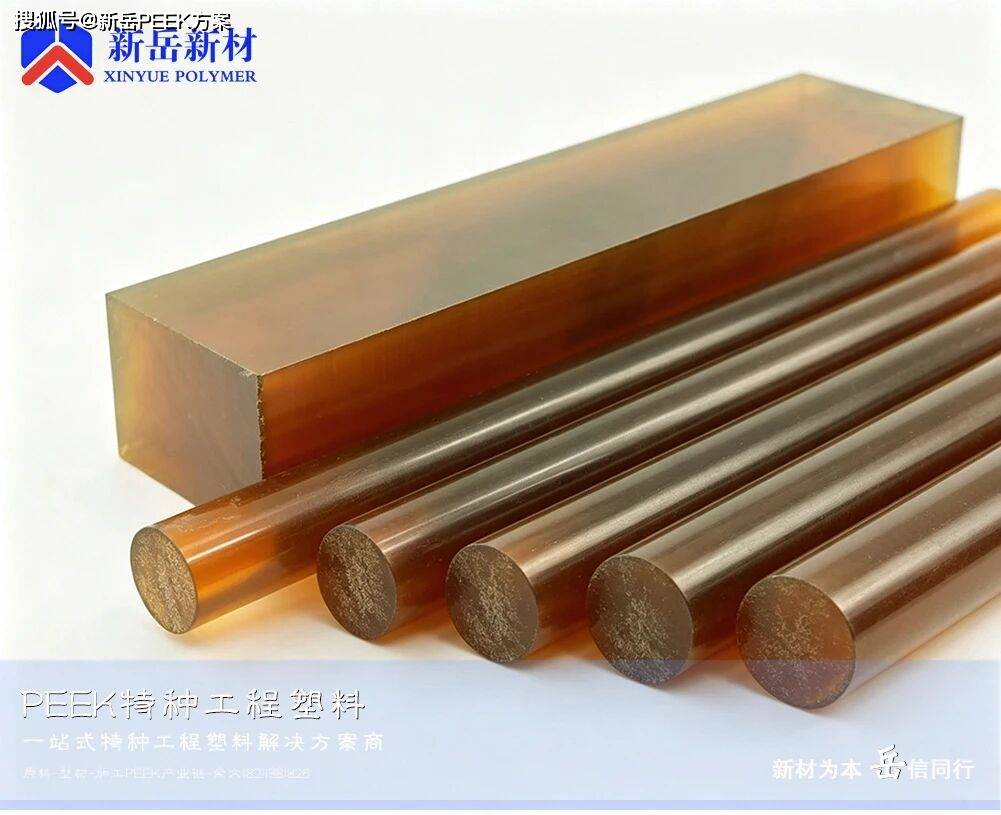
结合充电接头应用场景案例开展 PEEK 材料选材,划分清晰的选材标准。场景一:锂电化成分容主工位充电接头,每日上万次插拔,通电后持续升温,对绝缘、耐磨、尺寸稳定性要求高,优先选用 PEEK 板、PEEK 棒,采用 PEEK 加工工艺,依靠 PEEK 耐高温耐磨特性保障长期稳定运行。场景二:锂电抽检工位绝缘底座,插拔频次低、工作温度基本维持常温,追求成本优势,选用 PEI 板、PEI 棒,采用 PEI 加工方案。
场景三:小型绝缘衬套、定位销轴类配件,批量大、尺寸精密,高频使用选 PEEK 棒,低频常温工况可选 PEI 棒。场景四:电池高温老化设备配套充电接头,环境温度高,只能选用 PEEK 材料,PEI 无法满足高温长期使用要求。在项目前期,结合客户产线的插拔频次、工作温度、精度要求、预算综合评估,给出材料推荐,提前预判热胀、磨损风险,减少后期现场调试返工。
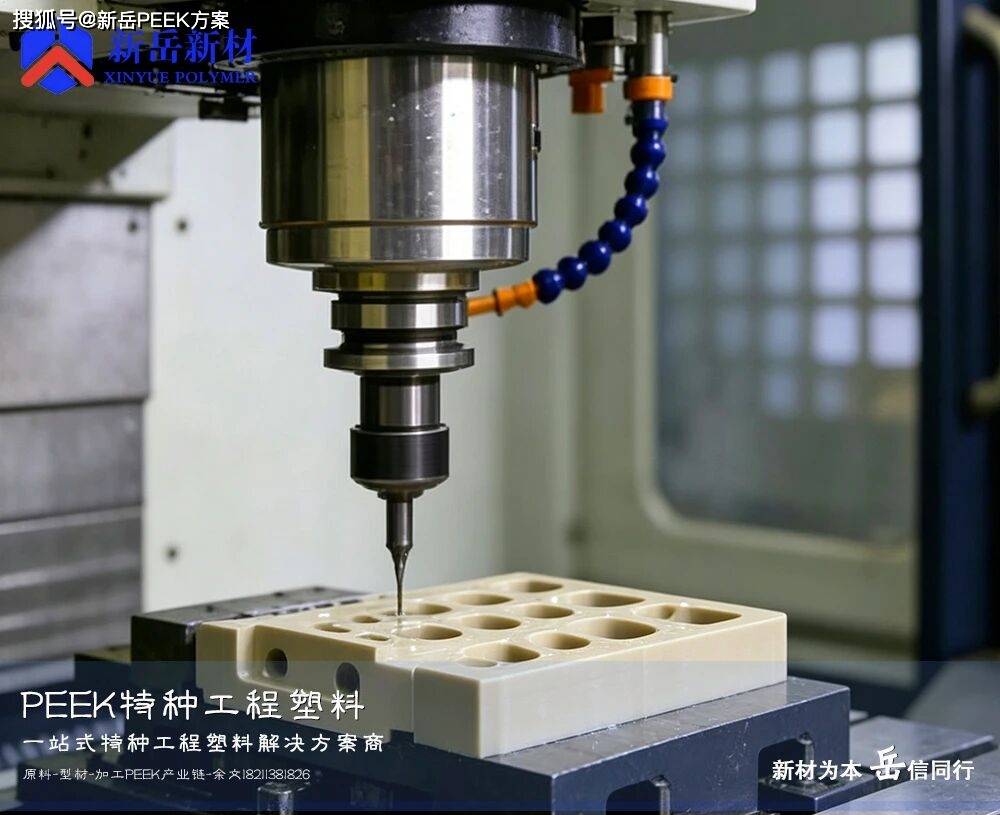
批量生产质量管控,保障锂电绝缘配件良率稳定。接收客户图纸后,工艺工程师评估充电接头薄壁厚度、孔位公差、产线工况,确定选用 PEEK 板 / PEEK 棒或者 PEI 板 / PEI 棒,制定毛坯预处理、切削参数、刀路方案。首件加工完成,使用影像仪、三坐标检测尺寸,同步开展插拔耐磨、绝缘耐压测试,首件合格后方可批量投产。
生产过程定时抽检,PEEK 充电接头重点检测时效后的变形量;PEI 绝缘件重点检查薄壁筋有无崩边、微裂纹。加工完成的零件进行超声波清洗,去除缝隙内切削碎屑,满足锂电车间洁净装配要求,包装采用防静电包装,避免零件表面污染影响绝缘性能。
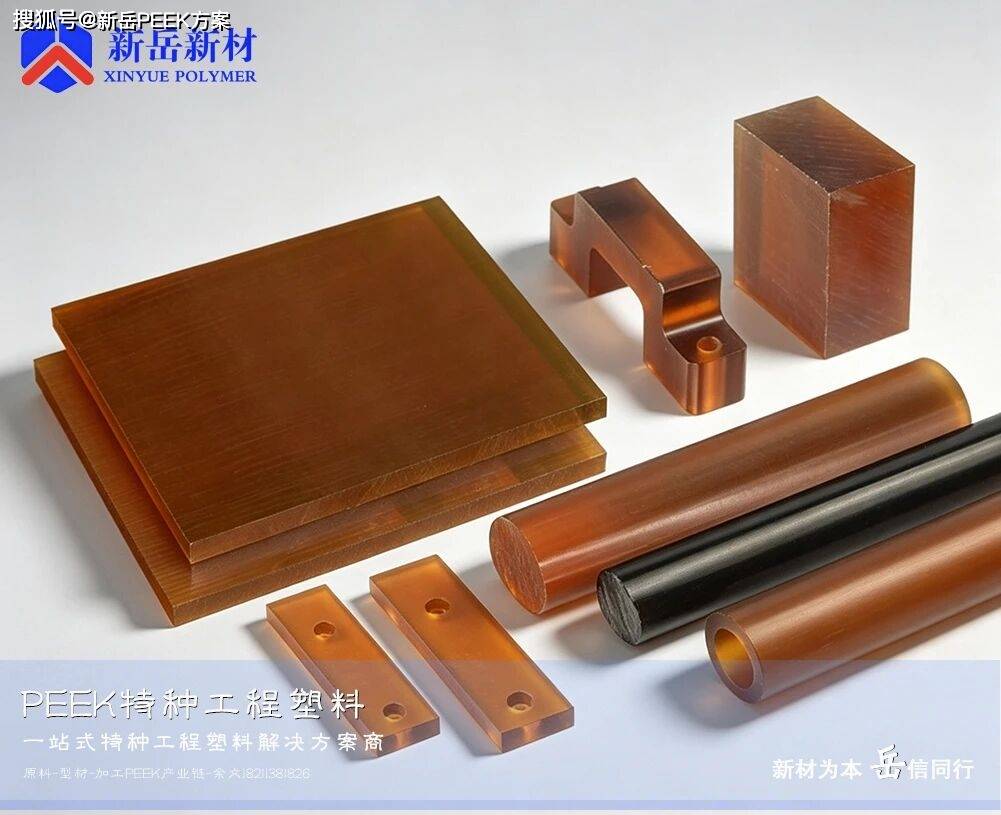
新能源锂电设备自动化程度持续提升,充电接头这类核心绝缘配件的可靠性直接决定整条产线运行效率。PEEK 加工的充电接头耐高温、耐磨、尺寸稳定,适配高频、温升大的核心工位;PEI 加工绝缘件加工快、成本低,适合常温低频辅助工位。选材不能只看加工难易程度,必须结合现场工况、插拔频次、温度环境综合判断。

惠州市新岳新材料科技有限公司拥有稳定 PEEK 板、PEEK 棒、PEI 板、PEI 棒原料供应链,配备精密车铣 CNC设备,从前期工况评估、材料选型、工艺开发到成品检测一站式服务,持续优化 PEEK 加工、PEI 加工锂电特种塑料零部件工艺,为锂电自动化装备企业提供高可靠性绝缘配件,助力新能源装备国产化升级。












